절삭가공 공정 자기상관 데이터의 평균 이동 탐지를 위한 배치평균 관리도 적용 연구
Abstract
High-frequency sensor data in modern manufacturing environments are typically autocorrelated, which violates the independence assumption of conventional Shewhart control charts and results in excessive false alarms or delayed shift detection. The batch means control chart offers a simple alternative by aggregating consecutive observations to mitigate autocorrelation without explicit time-series modeling. This study evaluates the performance of batch means control charts for detecting mean shifts in first-order autocorrelated processes. Through simulation, the effects of batch size and batch interval on the average run length are analyzed under varying autocorrelation levels, and practical design guidelines are proposed. A case study using sound signal data from a thread turning process demonstrates the applicability of the method. Results confirm effective false-alarm reduction and reliable mean shift detection in autocorrelated manufacturing processes.
Keywords:
Statistical process control, Batch means control chart, Autocorrelated process, Mean shift detection, Average run length (ARL), Turning sound data1. 서 론
통계적 공정관리(statistical process control, SPC)는 제조 품질을 유지하고 향상시키기 위한 핵심적인 방법론으로서 오랜 기간 산업 현장에서 활용되어 왔다[1,2]. 대표적 SPC 도구인 슈워트(Shewhart) 관리도는 관측치의 독립성과 정규성을 기본 가정으로 설계되었으며[3], 공정 평균과 분산의 변동을 효과적으로 모니터링할 수 있는 도구로 자리매김하였다.
그러나 Industry 4.0 환경에서 고주파 센서 데이터가 대량으로 수집됨에 따라 제조 데이터는 강한 자기상관(autocorrelation), 동적 특성(dynamic process), 비정상성(nonstationarity)이 복합적으로 존재한다[4]. 이 중 자기상관은 시점 t의 관측값이 이전 시점 t-1의 값에 의존하는 현상이다. 이러한 특성은 기존 관리도의 독립성 가정을 위배한다. 그 결과 관리상태임에도 불구하고 다수의 오경보가 발생하거나 평균 이동 발생 시 탐지가 지연되는 문제가 발생한다[5,6].
이러한 한계를 보완하기 위해 EWMA 관리도[7], CUSUM 관리도[8] 같은 모형 기반 관리도를 활용한 잔차 기반 접근법[9,10]이 제안되었다. 그러나 이들 방법은 시계열 모형 설정과 모수 추정 과정을 요구하므로 산업 현장 적용 시 계산의 복잡성과 운영상의 부담이 존재한다[11].
이에 대한 대안으로 Runger and Willemain[12]은 Alwan and Radson[5]이 제시한 공분산 구조를 기반으로, 데이터를 일정 단위로 집계하여 자기상관을 완화하는 배치평균(batch means) 관리도를 제안하였다. 또한 Zwetsloota and Woodall[13]은 현대적 공정 모니터링에서 배치평균을 포함한 데이터 집계 전략의 중요성을 체계적으로 고찰하였으며, 자기상관 개별 관측치를 위한 Phase I 관리도 연구 또한 확장되고 있다[14].
배치평균(batch means) 관리도는 연속 관측치를 일정 개수로 묶어 평균을 계산함으로써 자기상관을 감소시키는 방법으로, 추가적인 모형 가정 없이 적용 가능하다는 장점이 있다. 특히 저자의 선행연구[15]에서는 빅데이터 환경에서 배치평균 관리도의 운용 전략과 설계 원칙을 체계적으로 정리하고, 자기상관이 존재하는 관리상태 공정에서 평균 런 길이(average run length, ARL) 기반 관리도 성능을 평가하였다.
또한, 기존 연구의 대부분은 관리상태(in-control) 공정 성능 평가에 초점을 두고 있으며, 평균 이동(mean shift)이 발생한 비관리상태(out-of-control) 공정에서의 탐지 성능에 대한 체계적인 분석은 상대적으로 부족하다. 특히 절삭가공 공정에서는 공구 마모, 진동 증가 및 채터(chatter) 발생 등으로 인해 평균이 점진적으로 이동하는 현상이 빈번하게 나타난다[16,17]. 이러한 환경에서 자기상관을 고려한 효과적인 평균 이동 탐지 기법의 개발은 매우 중요한 과제이다.
따라서 본 연구는 자기상관을 갖는 제조공정을 대상으로 비관리상태에서의 평균 이동 탐지 성능을 중심으로 배치평균 관리도의 특성을 분석하고, 절삭공정 모니터링에 적용 가능한 설계 지침을 제시하고자 한다.
2. 이론적 배경
2.1 자기상관 공정
센서로 연속 측정되는 공정변수 데이터는 일반적으로 양의 자기상관관계 갖는 것으로 알려져 있다[1]. 자기상관이란 이전 시점 값(t)이 다음 시점(t-1) 값에 영향을 주는 현상으로, t시점에서 큰 값이 관측되면 t-1시점에서도 큰 값이 관측되고, t시점에서 작은 값이 관측되면 t-1시점에서 작은 값이 관측된다. 이러한 자기상관의 정도를 평가하는 지표를 자기상관계수(autocorrelation coefficient)는 다음과 같이 정의된다.
| (1) |
은 공분산, V(xt)는 분산을 의미하며, 시점과 관계없이 일정한 값을 가진다고 가정한다. 자기상관이 존재하는 데이터를 전통적인 관리도(Shewhart control chart)에 그대로 적용하면 아래와 같이 관리상태에 있는 공정임에도 불구하고 다수의 오경보가 발생하는 것을 확인할 수 있다. Fig. 1은 자기상관계수가 0.9인 데이터를 이용해 작성한 부분군 크기가 5인 관리도이다.
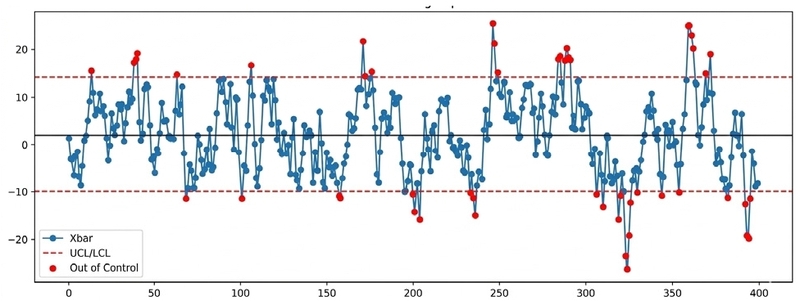
X- control chart with observations of autocorrelation coefficient 0.9
연속적으로 측정되는 제조공정 데이터는 일반적으로 자기회귀 모형으로 근사할 수 있다. 본 연구에서는 다음과 같은 AR(1) 공정을 고려한다.
| (2) |
여기서 μ는 공정의 평균을 의미하며, 𝜙는 자기상관계수, ϵt는 오차항으로 서로 독립이고 N(0,1)을 따른다고 가정한다. |𝜙|가 클수록 인접 관측치 간 의존성이 강해지며, 이는 관리도의 오경보 확률을 증가시키는 주요 원인이 된다.
2.2 배치평균 관리도
배치평균 관리도는 연속 관측치를 일정 개수 b로 묶어 평균을 계산하고, 필요에 따라 배치 간격 𝑤만큼의 데이터를 건너뛰어 배치를 구성한다. 𝑗번째 배치평균은 다음과 같이 정의된다.
| (3) |
배치 크기 b가 증가할수록 자기상관은 감소하지만, 평균 이동 탐지의 민감도는 저하될 수 있다. 따라서 배치평균 관리도의 성능은 (𝑤, b) 조합에 크게 의존한다.
일반적으로 자기상관계수(𝜙)가 0.1 이하인 경우, 자기상관의 영향은 크지 않은 것으로 간주된다. 이에 Runger and Willemain[12]은 배치평균 관리도와 기존 관리도의 성능을 비교하기 위한 실험을 수행했다. 𝜙 = 0.9일 때 자기상관계수가 0.1 이하가 되는 첫 배치(b)의 크기는 60이며, 시뮬레이션을 통해 구한 ARL 값과 슈워트 관리도의 이론적 ARL 값을 비교한 결과는 다음 Table 1에 제시하였다. k는 공정평균의 변화폭, 즉 표준편차의 몇 배만큼 평균이 이동했는지를 나타내는 값이다.

Average run length of batch means control chart compared to Shewhart chart
Table 1을 통해 기존의 슈워트 관리도와 배치평균 관리도의 ARL 값이 비슷하게 나타나는 것을 확인할 수 있다. 이는 자기상관이 있는 데이터에 배치평균 관리도의 성능이 자기상관이 없는 데이터에 슈워트 관리도를 적용한 경우와 비슷하다는 것을 나타낸다.
3. 비관리상태 공정에서의 배치평균 관리도
3.1 평균 이동 문제
평균 이동은 공정 평균이 μ0에서 μ1 = μ0 + kσ로 변화하는 현상으로 정의된다. 이는 공구 마모, 공정 조건 변화 및 장비 정렬 오차 등 기계공정에서 가장 빈번히 발생하는 이상 유형 중 하나이다. 자기상관 환경에서는 평균 이동이 점진적으로 관측값에 반영되므로 단순 관리도 적용 시 탐지 지연이 심화된다.
Fig. 2는 자기상관을 갖는 비관리상태 공정에서 평균 이동을 탐지하기 위한 배치평균 관리도의 전체 절차를 개념적으로 나타낸 것이다. 원시 자기상관 데이터를 설정된 배치 간격과 배치 크기에 따라 배치평균으로 변환한 후, 이를 이용하여 관리도를 구성하고 평균 이동 여부를 판단한다.
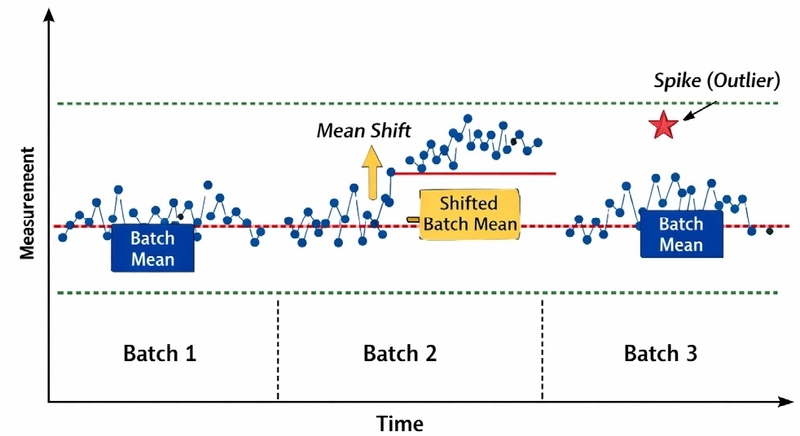
Batch means control charts for out-of-control processes
3.2 해결연구 방법 제안
본 연구에서는 자기상관계수 𝜙 ={0.95, 0.9, 0.8, 0.7, 0.6, 0.5}에 대해 AR(1) 공정을 시뮬레이션으로 생성하였다. 초기 구간은 관리상태로 유지하다가 임의 시점에서 평균 이동을 발생시켰다. 각 조건에서 다양한 (𝑤, b) 조합을 적용하여 배치평균 관리도를 구성하고, ARL를 통해 성능을 평가하였다. 성능 평가 기준은 관리상태에서 오경보가 발생하기까지의 ARL인 ARL0가 Table 1에서 제시한 값 약 370 수준을 유지할 것, 평균 이동 이후 이상을 탐지하기까지 걸린 ARL인 ARL1이 최소가 될 것, 배치 간격으로 인한 데이터 손실을 최소화할 것으로 설정하였다.
3.3 시뮬레이션 결과 및 분석
시뮬레이션 결과, 자기상관이 강한 공정에서는 배치 크기를 크게 설정하고 배치 간격을 최소화하는 전략이 평균 이동 탐지에 유리함을 확인하였다. 예를 들어, 𝜙 = 0.95인 경우 (𝑤, b) = (6, 90)이 평균 이동 크기 전반에 걸쳐 가장 작은 ARL1을 보였다.
자기상관이 감소함에 따라 최적의 배치 크기는 점진적으로 감소하였으며, 이는 공정 특성에 따라 배치평균 설계를 조정해야 함을 의미한다. 특히 𝜙 ≤ 0.7 수준에서는 b = 10~20 범위의 비교적 작은 배치에서도 안정적인 탐지 성능이 확보되었다.
4. 선삭 음향 적용사례
본 장에서는 자기상관을 갖는 실제 기계가공 공정 데이터를 대상으로 평균 이동(mean shift)이 발생한 비관리상태 공정에서 배치평균 관리도의 적용 효과를 검증한다. 사례 데이터는 절삭가공 중에 발생하는 음향 신호를 기반으로 구성하였으며, 이는 공정 불안정, 공구 마모 및 채터 발생 시 평균 수준이 점진적으로 증가하는 특성을 가진다.
4.1 실험 데이터 수집 분석
비관리상태 공정에서의 배치평균 관리도를 커플링 부품의 나사선삭(thread turning) 공정에 적용해 검증하였다. Fig. 3은 실험 장치와 선삭 음향의 시간 주파수를 보여주는 스팩트로그램(spectrogram)이다. Fig. 3(a)와 같이 파이프 소재를 스핀들에 고정하고 나사 선삭 인서트가 장착된 공구로 내부에 사각나사를 230 rpm으로 3회 선삭한다. 선삭 음향 신호는 공구로부터 오른쪽으로 약 30 cm 거리에 설치된 핀마이크(Pilar, 셈플링 주파수 14.2 kHz)와 소음계를 통해 연속적으로 측정되었으며, 원시 신호는 시간 영역 데이터로 저장되었다. 이후 신호를 0.1 s 간격으로 분할한 뒤 각 구간에 대해 고속 푸리에 변환(fast fourier transform, FFT)을 수행하여 주파수 영역 데이터로 변환하였다. 선삭 음향의 시간 주파수 그래프 Fig. 3(b)에서 절삭유에 의한 백색 소음과 함께 3개의 약한 선으로 표시되는 진동음이 보인다. 주 절삭 음향은 낮은 주파수 대역에서 발생하고 소음계로 측정한 전체적인 음량은 75.6 dB였다.
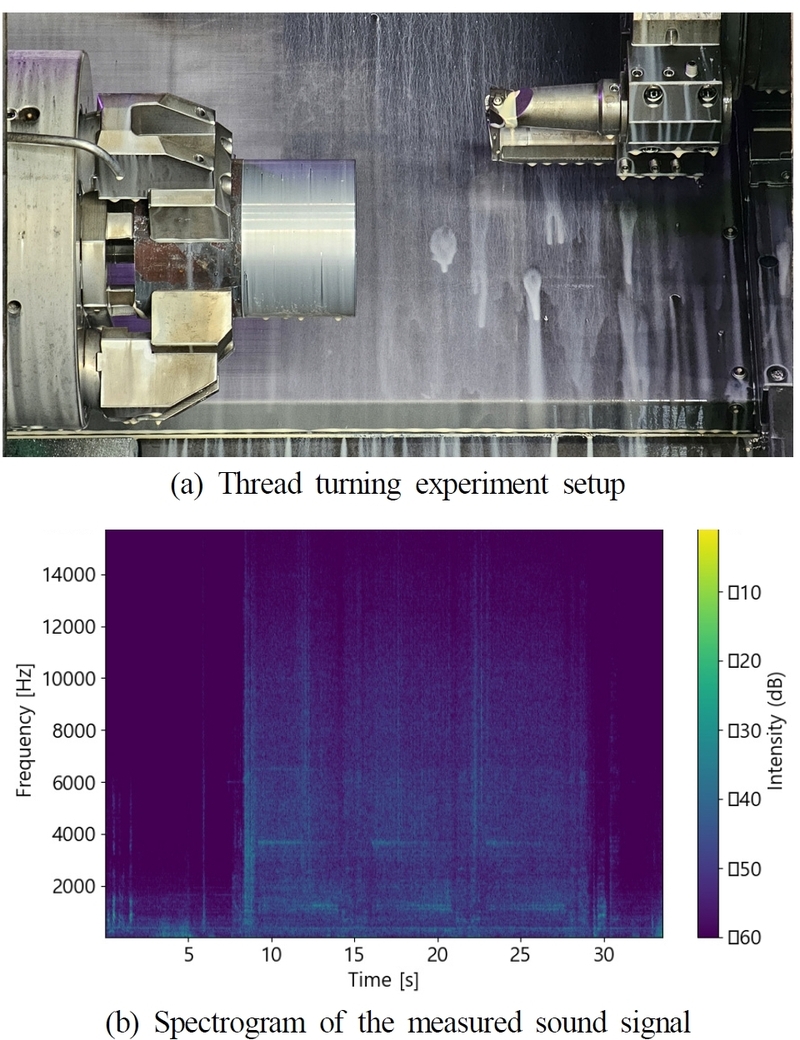
Experimental setup and time–frequency spectrogram of the turning sound signal
채터 발생 시 특정 고주파 영역의 에너지가 증가한다는 기존 연구 결과[16]를 바탕으로, 본 연구에서는 주 절삭 음향 대역(900~1,300 Hz)보다 높은 주파수 1,600~2,000 Hz 구간을 분석 대상 주파수 대역으로 설정하였다. 실험 데이터의 주파수 스펙트럼을 분석한 결과, 1,600~2,000 Hz 구간에서 공구–공작물 상호작용에 의한 진동 성분이 비교적 뚜렷하게 나타났으며 채터 발생 시 에너지 증가 경향이 관찰되었다. 따라서 해당 구간을 공정 이상 신호 분석을 위한 대표적인 고주파 대역으로 선정하였다.
해당 대역에서 총 2,900개의 연속 데이터가 확보되었으며, 자기상관계수는 약 0.9으로 측정되어 강한 자기상관 특성을 보였다. 또한 평균 이동 크기는 약 𝑘≈1.5𝜎 수준으로 관측되었다. Table 3에는 분석에 사용된 음향 데이터 20개 샘플을 임의 단위로 발췌하여 제시한다.
4.2 기존 관리도 적용 결과
Fig. 4는 동일 데이터에 대해 표본 크기 𝑛 = 5로 구성한 - R Shewhart 관리도를 나타낸다. 관리상태 구간에서도 다수의 관리한계선 초과 신호가 발생하여 오경보가 빈번하게 관측되었으며, 평균 이동 발생 시점 또한 명확히 구분되지 않았다. 이는 강한 자기상관으로 인해 전통적인 관리도가 비관리상태 탐지에 부적합함을 보여준다.
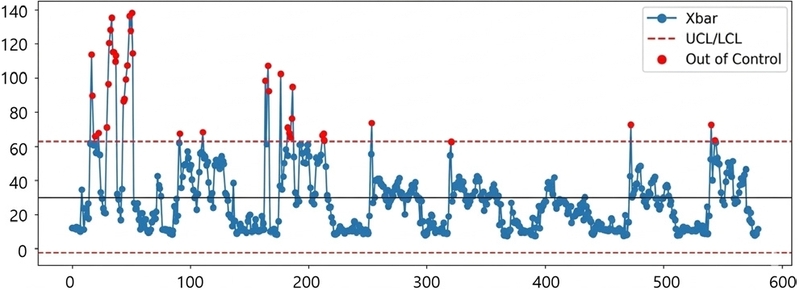
X- - R Shewhart control chart with sample size n=5 applied to the turning sound signal data. Frequent out-of-control signals appear even in the in-control region due to the strong autocorrelation of the process
4.3 배치평균 관리도 적용 및 평균 이동 탐지
앞선 시뮬레이션 결과를 바탕으로, 자기상관계수 𝜙≈0.9 조건에서 평균 이동 탐지에 효과적인 배치 설계안을 적용하였다. 첫 단계로 Table 2와 같이 배치 간격 w와 배치 크기 b의 다양한 조합을 비교하였다. 배치 간격 w는 0과 1을 기준으로, 5씩 증가시키되, 데이터 손실을 고려하여 20이하로 제안하였다. 그 결과 평균 이동 탐지 성능이 가장 우수한 w = 0, 1, 6을 대표 조건으로 선정하였다. 또한, 배치 크기 b는 자기상관 감소 효과와 평균 이동 탐지 성능의 변화를 관찰하기 위해 10, 15, 20, 30, 80, 90의 범위에서 단계적으로 설정하였다. 다음 단계로 Table 2에 따른 최적 계획인 (w, b) = (0, 80)를 적용하였다. 배치 크기 b에 따른 성능 비교를 위해 b = 90 및 b = 80의 두 가지 경우를 고려하였다. 이는 사전 ACF 분석 결과 약 80개 이상의 관측치를 집계할 때 자기상관의 영향이 현저히 감소하는 것을 확인하였기 때문이다. 또한 b = 90은 관리상태 ARL0를 약 370(3σ Shewhart 기준) 수준으로 유지하면서, 평균 이동 발생 시 ARL1를 최소화하는 점으로 사전 시뮬레이션에서 도출되었다. 따라서 배치 간격이 0일 때, 자기상관 완화 효과와 탐지 민감도 간의 절충을 고려하여 (0, 80)과 (0, 90) 두 개의 대표적 설곗값을 비교 대상으로 선정하였다.
Best (w, b) plans with respect to 𝜙
Twenty acoustic signal data for a case study
Fig. 5는 해당 조건에서 작성한 배치평균 관리도를 나타낸다. 분석 결과, 공정 초반에 발생한 평균 이동이 소수의 배치 이내에서 명확하게 탐지되었으며, 이후 관리상태 구간에서는 관리한계선 초과가 관측되지 않았다. 이는 배치평균 관리도가 자기상관으로 인한 오경보를 효과적으로 억제하면서도 평균 이동 발생 시 신속한 탐지가 가능함을 의미한다.
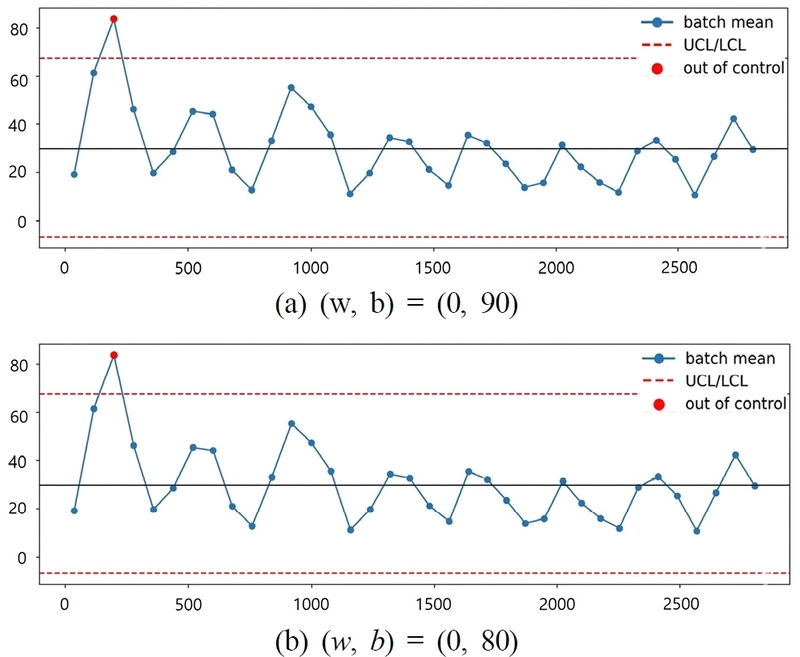
Batch means control charts applied to the turning sound signal data (w = 0, b = 80 and b = 90). The proposed method successfully detects the mean shift while reducing false alarms caused by autocorrelation
특히 기존 - R 관리도와 비교할 때, 평균 이동 발생 시점이 명확히 식별되었으며 관리도의 해석 가능성 또한 크게 향상되었다.
4.4 적용 사례 분석 요약
적용사례를 통해 확인한 바와 같이, 평균 이동이 발생하는 자기상관 공정에서 배치평균 관리도는 기존 관리도 대비 우수한 이상 탐지 성능을 보였다. 이는 공정 모델링이나 복잡한 파라미터 추정 없이도 현장 데이터에 직접 적용 가능하다는 점에서 실무적 활용도가 매우 높다. 특히 음향, 진동, 전류 등 연속 센서 데이터를 활용한 절삭가공 공정 모니터링에 효과적인 대안이 될 수 있음을 확인하였다.
5. 결 론
본 연구에서는 자기상관을 갖는 제조공정 데이터에서 평균 이동이 발생하는 비관리상태 공정을 대상으로 배치평균 관리도의 적용 가능성을 분석하였다. AR(1) 공정을 기반으로 한 시뮬레이션과 선삭 음향 사례 연구를 통하여 배치평균 관리도가 자기상관으로 인한 오경보를 효과적으로 억제하면서 평균 이동에 대해서는 충분히 민감한 탐지 성능을 유지함을 확인하였다.
특히 자기상관 수준에 따라 배치 크기와 배치 간격을 조정하면 자기상관이 없거나 아주 약한 공정을 가정한 기존 관리도 수준과 유사하거나 더 나은 ARL을 얻을 수 있다. 이를 통하여 공정을 효과적으로 모니터링할 수 있으며, 복잡한 시계열 모형 없이도 현장 적용이 가능하다는 점에서 기계공학 분야 공정 모니터링의 실용성이 높을것으로 판단된다. 향후 연구에서는 평균 이동과 이상치가 동시에 발생하는 복합 이상 상황과 다변량 센서 데이터를 고려한 배치평균 관리도 확장이 필요할 것으로 판단된다.
References
-
Hahn, G. J., 1989, Statistics-Aided Manufacturing: A Look into the Future, The American Statistician, 43:2 74-79.
[https://doi.org/10.1080/00031305.1989.10475620]

- Montgomery, D. C., 2019, Introduction to Statistical Quality Control, 8th ed., John Wiley & Sons, NJ.
- Wheeler, D. J., 2004, Advanced Topics in Statistical Process Control: The Power of Shewhart’s Charts, 2nd ed., SPC Press, USA.
-
Reis, M. S., Gins, G., 2017, Industrial Process Monitoring in the Big Data/Industry 4.0 Era: From Detection to Diagnosis to Prognosis, Processes, 5:3 35.
[https://doi.org/10.3390/pr5030035]
-
Alwan, L. C., Radson, D., 1992, Time-Series Investigation of Subsample Mean Charts, IIE Transactions, 24:5 66-80.
[https://doi.org/10.1080/07408179208964246]
-
Montgomery, D. C., Mastrangelo, C. M., 1991, Some Statistical Process Control Methods for Autocorrelated Data, J. Qual. Technol., 23:3 179-193.
[https://doi.org/10.1080/00224065.1991.11979321]
-
Roberts, S. W., 1959, Control Chart Tests Based on Geometric Moving Averages, Technometrics, 1:3 239-250.
[https://doi.org/10.1080/00401706.1959.10489860]
-
Page, E. S., 1954, Continuous Inspection Schemes, Biometrika, 41:1-2 100-115.
[https://doi.org/10.1093/BIOMET/41.1-2.100]
-
Lu, C.-W., Reynolds, M. R., 1999, Control Charts for Monitoring the Mean and Variance of Autocorrelated Processes, J. Qual. Technol., 31:3 259-274.
[https://doi.org/10.1080/00224065.1999.11979925]
-
Testik, M. C., 2005, Model Inadequacy and Residuals Control Charts for Autocorrelated Processes, Qual. Reliab. Eng. Int., 21:2 115-130.
[https://doi.org/10.1002/qre.611]
-
Knoth, S., Saleh, N. A., Mahmoud, M. A., Woodall, W. H., Tercero-Gómez, V. G., 2022, A Critique of a Variety of ‘Memory-Based’ Process Monitoring Methods, J. Qual. Technol., 55:1 18-42.
[https://doi.org/10.1080/00224065.2022.2034487]
-
Runger, G. C., Willemain, T. R., 1996, Batch Means Control Charts for Autocorrelated Data, IIE Transactions, 28:6 483-487.
[https://doi.org/10.1080/07408179608966295]
-
Zwetsloota, I. M., Woodall, W. H., 2021, A Review of Some Sampling and Aggregation Strategies for Basic Statistical Process Monitoring, J. Qual. Technol., 53:1 1-16.
[https://doi.org/10.1080/00224065.2019.1611354]
-
Yao, Y., Chakraborti, S., Yang, X., Parton, J., Lewis, D., Hudnall, M., 2023, Phase I Control Chart for Individual Autocorrelated Data: Application to Prescription Opioid Monitoring, J. Qual. Technol., 55:3 302-317.
[https://doi.org/10.1080/00224065.2022.2139783]
-
Song, Y., Ju, H., Tong, S. H., Byun, J.-H., 2025, Implementing Batch Means Control Charts for Manufacturing Big Data, Journal of the Korean Institute of Industrial Engineers, 51:3 209-216.
[https://doi.org/10.7232/JKIIE.2025.51.3.209]
-
Teti, R., Jemielniak, K., O’Donnell, G., Dornfeld, D., 2010, Advanced Monitoring of Machining Operations, CIRP Annals–Manufacturing Technology, 59:2 717-739.
[https://doi.org/10.1016/j.cirp.2010.05.010]
-
Siddhpura, A., Paurobally, R., 2012, A Review of Chatter Vibration Research in Turning, Int. J. Mach. Tools Manuf., 61 27-47.
[https://doi.org/10.1016/j.ijmachtools.2012.05.007]
Student in the Department of Industrial and Systems Engineering, Gyeongsang National University. Her research interests include design of experiments.
E-mail: lunasilver11@gnu.ac.kr
Student in the School of Mechanical and Aerospace Engineering, Gyeongsang National University. His research interests include CNC machining and machining precision.
E-mail: mount7429@naver.com
Professor in the Department of Industrial and Systems Engineering, Gyeongsang National University. His research interests include design of experiments.
E-mail: jbyun@gnu.ac.kr
Professor in the School of Mechanical and Aerospace Engineering, Gyeongsang National University. His research interests include CAM and CNC machining.
E-mail: sujinkim@gnu.ac.kr