1,050 MW급 초초임계압 증기터빈 저널 베어링의 3체 연마 마모 손상 분석
Abstract
A high-vibration trip caused by excessive journal vibration displacement occurred in the journal-bearing lubrication system of a 1,050 MW-class ultra-supercritical steam turbine. The damage observed on the journal and bearing-metal surfaces included localized discoloration, circumferential scratches, abrasive wear, cutting marks, and scoring. The observed damage was attributed to three-body abrasive wear induced by hard metallic particles entrapped between the journal and the bearing metal. Thermal damage caused by insufficient lubricant supply was not the attributing factor. The foreign particles found in the journal-bearing lubrication system were identified as shot balls, shot grit, welding oxides, and bearing-metal wear debris. The hardness-ratio analysis of the journal-bearing lubrication-system components showed that shot grit had the highest wear-inducing potential, while the bearing metal exhibited the highest susceptibility to wear.
Keywords:
USC steam turbine, Journal bearing, Lubrication system, Metallic particles, Hardness ratio, Three-body abrasive wear1. 서 론
초초임계압(ultra-supercritical, USC) 증기터빈은 600oC급 이상의 고온과 25 MPa급 이상의 고압 증기 조건에서 운전되는 고효율 대용량 발전설비이다[1]. 이러한 고부하 환경에서 저널 베어링은 로터 하중을 지지하고 회전체 중심을 유지하는 핵심 기계요소로서, 그 건전성은 터빈-발전기 축계의 운전 신뢰성과 직결된다. 저널 베어링은 저널과 베어링 메탈 사이의 수렴형 유막에서 형성되는 유체동압으로 하중을 지지한다.
저널 베어링에 관한 기존 연구는 Reynolds 방정식 기반의 유체윤활 해석[2-8], 진동・음향방출 및 온도 신호를 이용한 손상 감시[9-14], 그리고 연마 마모와 3체 연마 마모 기구 및 베어링 재료의 마모 특성[15-25]을 중심으로 발전해 왔다. Godet[16]은 마찰계면에서 하중 지지와 상대속도 적응을 담당하는 3체(third body) 개념을 제안하였으며, Dwyer-Joyce 등[17]은 접촉면 사이에 포획된 입자에 의한 폐쇄계 3체 연마 마모(closed three-body abrasive wear)의 기구를 규명하였다. Khonsari 등[18, 19]은 연마성 입자가 유체동압 베어링에 미치는 손상 영향을 분석하였고, 입자의 경도와 형상에 따라 플라우잉(ploughing), 절삭 및 스코어링이 발생함이 보고되었다[20-24]. 또한 연질 베어링 메탈층에 부분 매립된 고경도 입자는 반복 하중하에서 저널 표면에 지속적 손상을 유발할 수 있음이 제시되었다[25].
그러나 기존 연구는 주로 개별 윤활・마모 현상이나 단일 입자를 이용한 제어된 실험조건을 대상으로 하여, 실제 대형 USC 증기터빈에서 발생하는 다기원(multi-origin) 이물질의 기원과 손상 과정을 통합적으로 설명하는 데 한계가 있다. 실제 윤활계통에서는 배관 절단・가공, 용접, 블래스팅 및 현장 설치・시운전 과정에서 유입된 Fe계 1차 이물질과 베어링 손상으로 생성된 Sn계 2차 마모입자가 함께 존재할 수 있다. 아울러 오일탱크, 펌프, 쿨러, 스트레이너, 공급배관, 베어링 및 드레인・리턴배관으로 구성된 폐윤활회로 계통에서는 잔류 이물질이 이동・침강・재부유・재순환하며 여러 베어링으로 확산될 수 있다[26, 27]. 따라서 실제 손상 원인을 규명하기 위해서는 운전 이상, 표면 손상, 이물질의 발견 위치・형상・화학조성・경도를 하나의 증거 체계로 연계할 필요가 있다.
본 연구에서는 1,050 MW급 USC 증기터빈 저널 베어링 윤활계통에서 발생한 고진동 변위 트립 사고를 대상으로, 운전・진동 데이터와 저널 및 베어링 메탈의 표면 손상을 분석하였다. 또한 스트레이너, 베어링 주변부, 페데스탈(pedestal) 하부 및 드레인・리턴계통에서 회수된 이물질에 대해 SEM 관찰과 EDS 성분분석 및 마이크로 비커스 경도 측정을 수행하고, 배관재・블래스팅 재료・용접 부산물 및 베어링 메탈과 비교하여 추정 기원을 분류하였다. 부품 조합별 마모 유발 가능성은 모재 경도 Hb에 대한 상대재 경도 Hc의 비인 경도비를 이용하여 평가하여 고경도 금속성 이물질이 저널과 베어링 메탈 사이에서 3체 연마 마모를 유발하는 손상 기구를 제안하였다.
2. 저널 베어링 윤활계통과 사고 개요
2.1 저널 베어링 윤활계통 개요
Fig. 1은 HP–IP–LP1–LP2–GEN–EX 배열의 정격 3,600 rpm, 1,050 MW급 USC 증기터빈–발전기의 개략도를 나타낸 것이다. 총 11개의 저널 베어링(T1~T11)이 저널을 지지하며, ISO VG 46 터빈유가 각 저널 베어링에 압력 1.7 bar, 온도 43~49oC, 유량 0.25 m3/s (15,000 L/min)의 조건으로 공급된다[28].
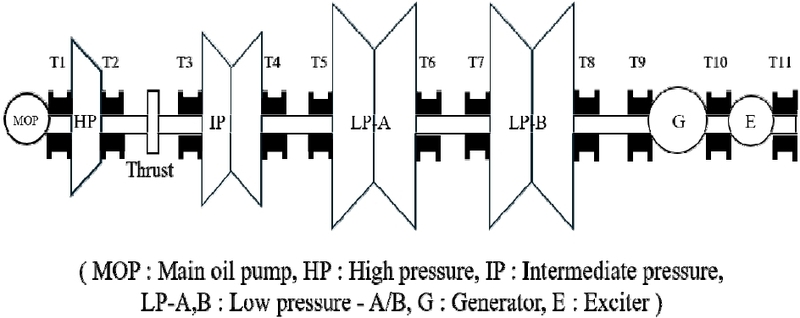
Schematic diagram of 1,050 MW USC turbine-generator
Fig. 2는 USC 증기터빈 저널 베어링의 윤활계통을 나타낸 것으로 폐회로 순환 구조를 가지며, 윤활유는 주오일 펌프에 의해 가압된 후 냉각과 여과를 거쳐 각 베어링에 공급된다.
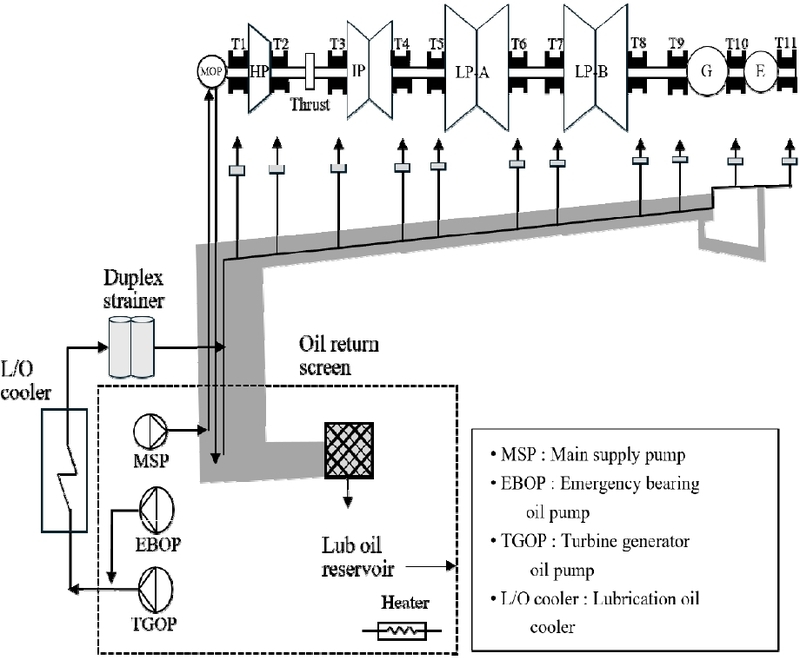
USC journal bearing lubrication system
Fig. 3은 USC 증기터빈 저널 베어링의 3D 캐드 모델을 나타낸 것이다. 저널 베어링은 ASTM B23 Grade 2 규격의 Sn-Sb-Cu계 베어링 메탈(18 HV)을 구조용 강재(12% Cr 강)에 본딩(bonding)한 이중 구조(bimetal structure)로 구성되어 있다.
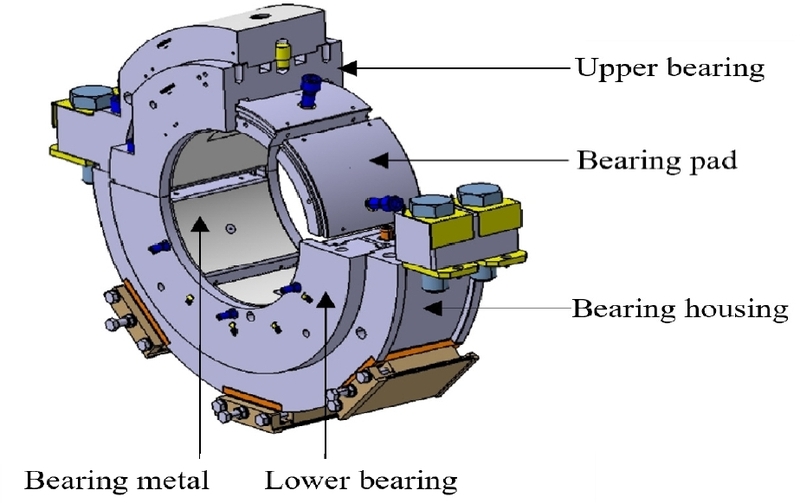
Photographs of USC journal bearing
Table 1은 USC 증기터빈 저널 베어링의 주요 사양을 나타낸 것이다.

Specifications of USC journal bearings
2.2 윤활계통 부품의 화학적·기계적 특성
Table 2는 USC 증기터빈 저널 베어링 윤활계통의 스풀 제작–현장 설치–플러싱–시운전 각 단계에서 관련된 주요 부품과 재료에 대한 기계적 특성치를 나타낸 것이다. 배관 스풀(pipe spool) 제작은 현장이 아닌 공장에서만 이루어지며, ASTM A106 Gr.B 강관[29]의 절단과 베벨링(beveling) 및 핏업(Fit-up) 후 AWS E7018 / ER70S 용접봉으로 스풀 용접을 하고[31, 32], 용접 완료 후 ISO 11124 규격의 숏 볼 (shot ball)과 숏 그릿 (shot grit)으로 배관 내면을 숏 블래스팅 (shot blasting) 처리 한 뒤 도장 전처리를 수행하였다[30]. 숏 블래스팅공정에서 배관 내부에 존재하는 부착물은 숏 볼과 숏 그릿을 배관 내면에 고속으로 충돌시켜 제거되었다.
Materials and mechanical properties of lubrication system components
Fig. 4는 USC 증기터빈 저널 베어링 윤활계통의 플러싱 공정 흐름도를 나타낸 것이다. 윤활유 플러싱은 준비(윤활유 배출, 쿨러 바이패스, 임시 배관 및 스크린 메시 설치) → 세정(탱크 세정, 에어 블로잉, 플러싱 윤활유 충진, 열・냉간 플러싱) → 확인(탱크 내부 상태, 스트레이너 포집물 점검, 신유 충진) → 기동의 4단계로 수행되었다.
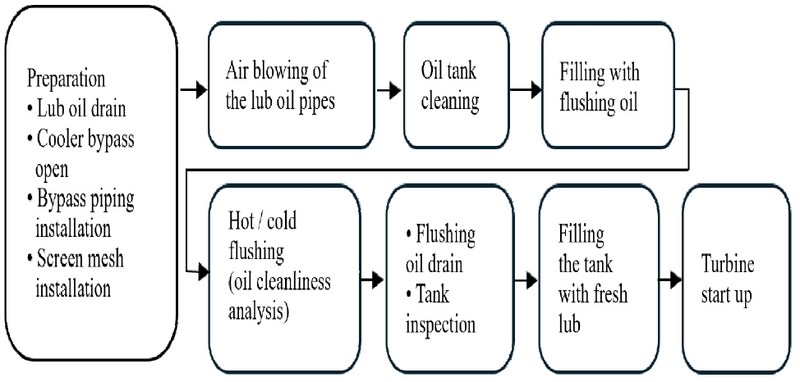
Procedure and methodology for lubricating oil flushing
2.3 고진동 변위 트립 사고와 운전 데이터
Fig. 5는 고진동 변위 트립 사고 시의 주요 운전 데이터를 나타낸 것이다. Fig. 5(a)는 가동 시간에 따른 T8 베어링 저널의 진동 변위를 나타낸 것으로 진동 변위가 정상 상태에서 62.5 µm를 보이고 있으나 기동 후 47분 시점에서 225 µm를 보여 진동 변위 트립 임계값 220 µm를 초과하고 있다. 따라서 USC 증기터빈 발전기는 고진동 변위 트립으로 인하여 정지하게 되었다. Fig. 5(b)는 가동 시간에 따른 출력 및 회전수를 나타낸 것으로 Coast-down 과정에서 3,600 rpm에서 500 rpm까지 완만히 감소하는 정상적인 과도 거동을 나타내었다. Fig. 5(c)는 가동 시간에 따른 T8 베어링 메탈 온도를 나타낸 것으로 T8 베어링 메탈 온도가 약 500 rpm의 저속 구간에서 118~120oC까지 상승하여 임계 온도 (121oC)에 근접하였다. 이것은 윤활유 전단 변형률에 따른 점성 마찰열만으로 발생되기 어렵고 저널과 이물질 및 베어링 메탈 계면에서의 국부 접촉으로 인한 마찰열에 의해 발생된 것으로 생각된다[18-20].
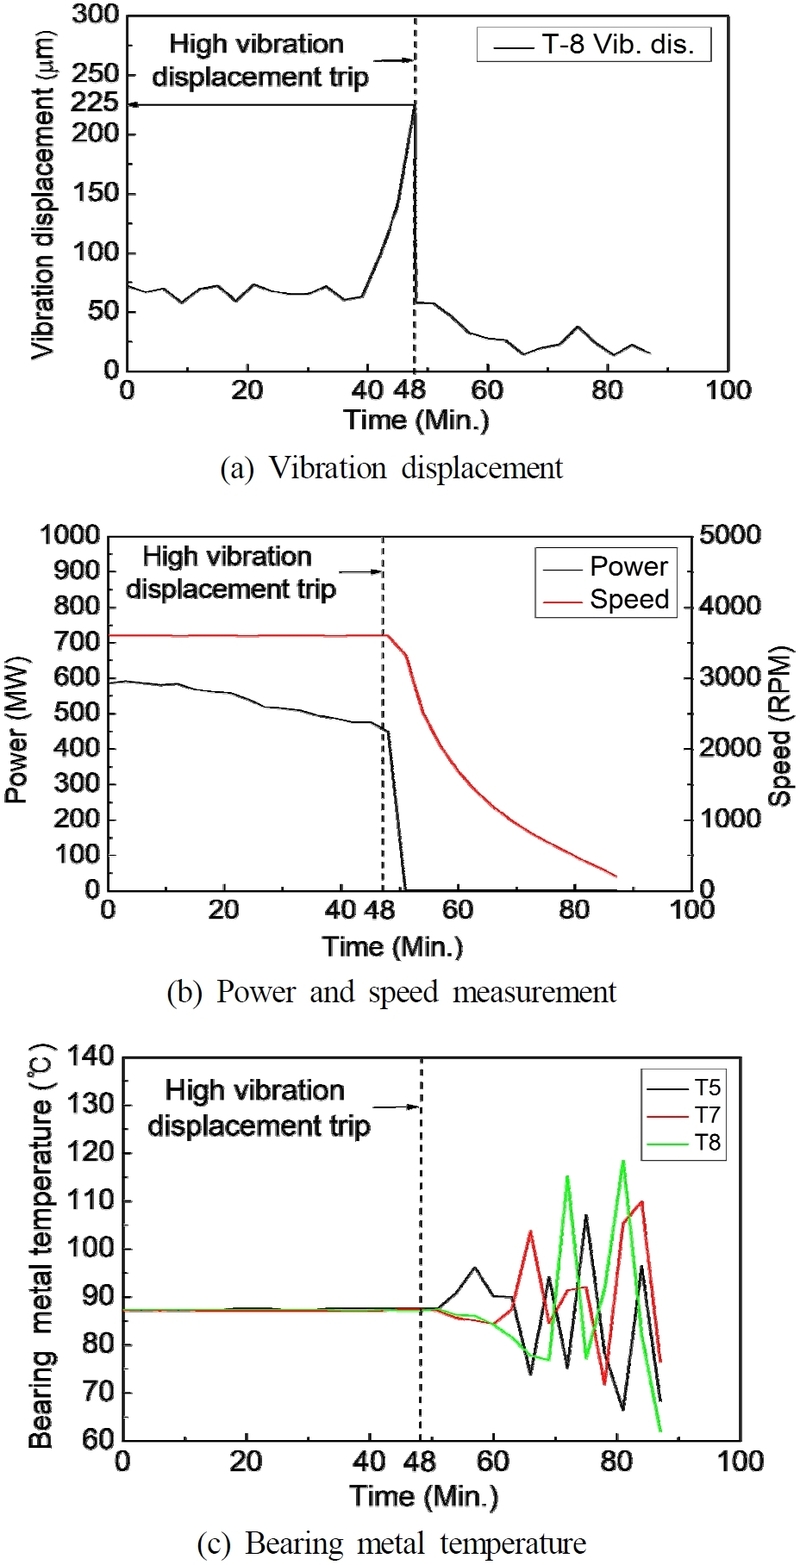
Variations in major operating variables during coast-down after the high-vibration displacement trip
2.4 저널과 베어링 메탈 표면 손상
Fig. 6은 T5 저널 표면의 손상을 촬영한 사진을 나타낸 것이다. 사진에서 국부 변색(discoloration), 원주 방향 선형 스크래치(circumferential scratches), 연마 마모(abrasive wear), 스코어링(scoring)이 관찰되었다. 이러한 손상은 윤활유 공급 부족에 의한 열적 손상 (균일 변색과 광범위 열흔)과 구별되며, 고경도 이물질에 의한 방향성 마모 흔적으로 생각된다[15, 16, 20].
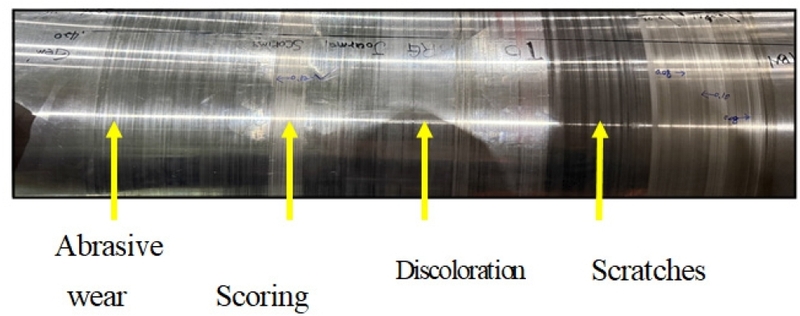
Damage on the rotor journal at T5
Fig. 7은 베어링 메탈 표면의 손상 형상을 촬영한 사진을 나타낸 것이다. Fig. 6과 Fig. 7에서 저널 표면 손상 위치와 베어링 메탈 손상 위치가 서로 일치하여 저널과 베어링 메탈 계면 사이에서 국부적인 유막 교란과 비정상 건식 접촉이 발생하였음을 알 수 있다[15, 16].
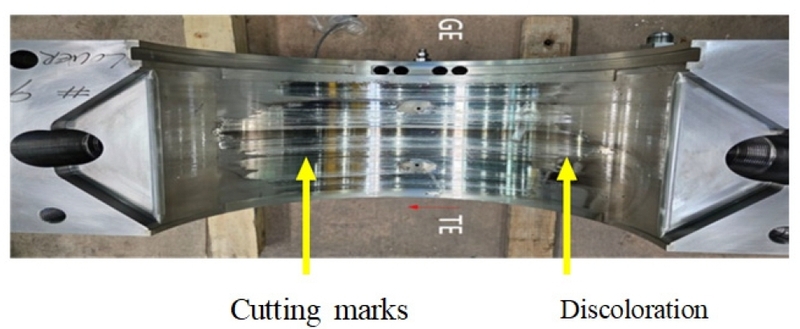
Damage on the bearing metal at T7
3. 이물질 특성 분석
3.1 이물질 발견 위치
Fig. 8과 Table 3 및 Fig. 9는 저널 베어링 윤활계통에서 발견된 이물질 위치와 사진을 나타낸 것이다. 이물질은 T2와 T9 베어링 전단 스트레이너(ⓐ, ⓔ), T1 스트레이너 조립 나사부 (ⓕ), T4 상부 베어링 패드 주변 및 패드(ⓑ, ⓒ), T7 Pedestal 하부(ⓓ), 2층 Bottom 드레인 배관(ⓖ), 드레인 점검창(ⓗ), LOR(lub oil reservoir) ⓘ) 등 윤활계통 전역에서 발견되었다. 이것은 이물질이 윤활유 공급계통에서 베어링 주변, 드레인 라인까지 전역적으로 이동과 확산 및 재순환하였음을 나타낸다[26, 27].
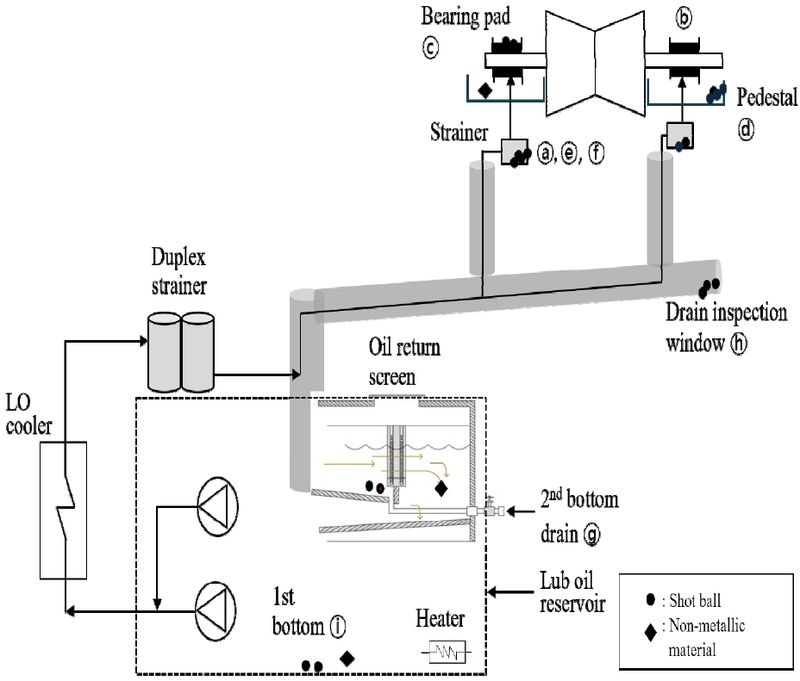
Locations of foreign particles
Identification of foreign particle locations
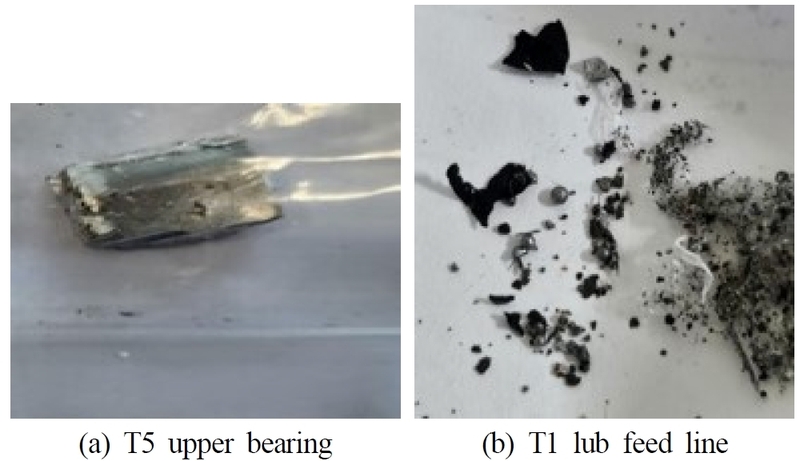
Photographs of foreign particles
3.2 SEM 형상 및 EDS 성분 분석
Fig. 10은 윤활계통에서 회수된 이물질을 SEM(HITACHI S-4800 FE-SEM)으로 촬영한 형상을 나타낸 것이다. 회수 이물질의 형상은 판상형(ⓐ ⓑ ⓖ : 0.2~1.2 mm), 구형(ⓕ ⓓ ⓔ : 0.9 × 1.2~1.9 × 2.6 mm), 각형(ⓖ ⓑ ⓔ : 0.013~0.082 mm), 칩형 (ⓒ ⓖ ⓘ : 0.7 × 1.0~1.6 × 2.4 mm), 불규칙형(ⓓ ⓗ ⓘ : 0.02~0.08 mm)으로 분류된다. Fig. 10(c)와 Fig. 10(d)에서는 고경도 이물질이 베어링 메탈에 매립된 상태와 탈락 후 흔적이 동시에 관찰되었으며 저널과 이물질 및 베어링 메탈 사이에서 3체 연마 마모가 발생하였음을 보여준다.
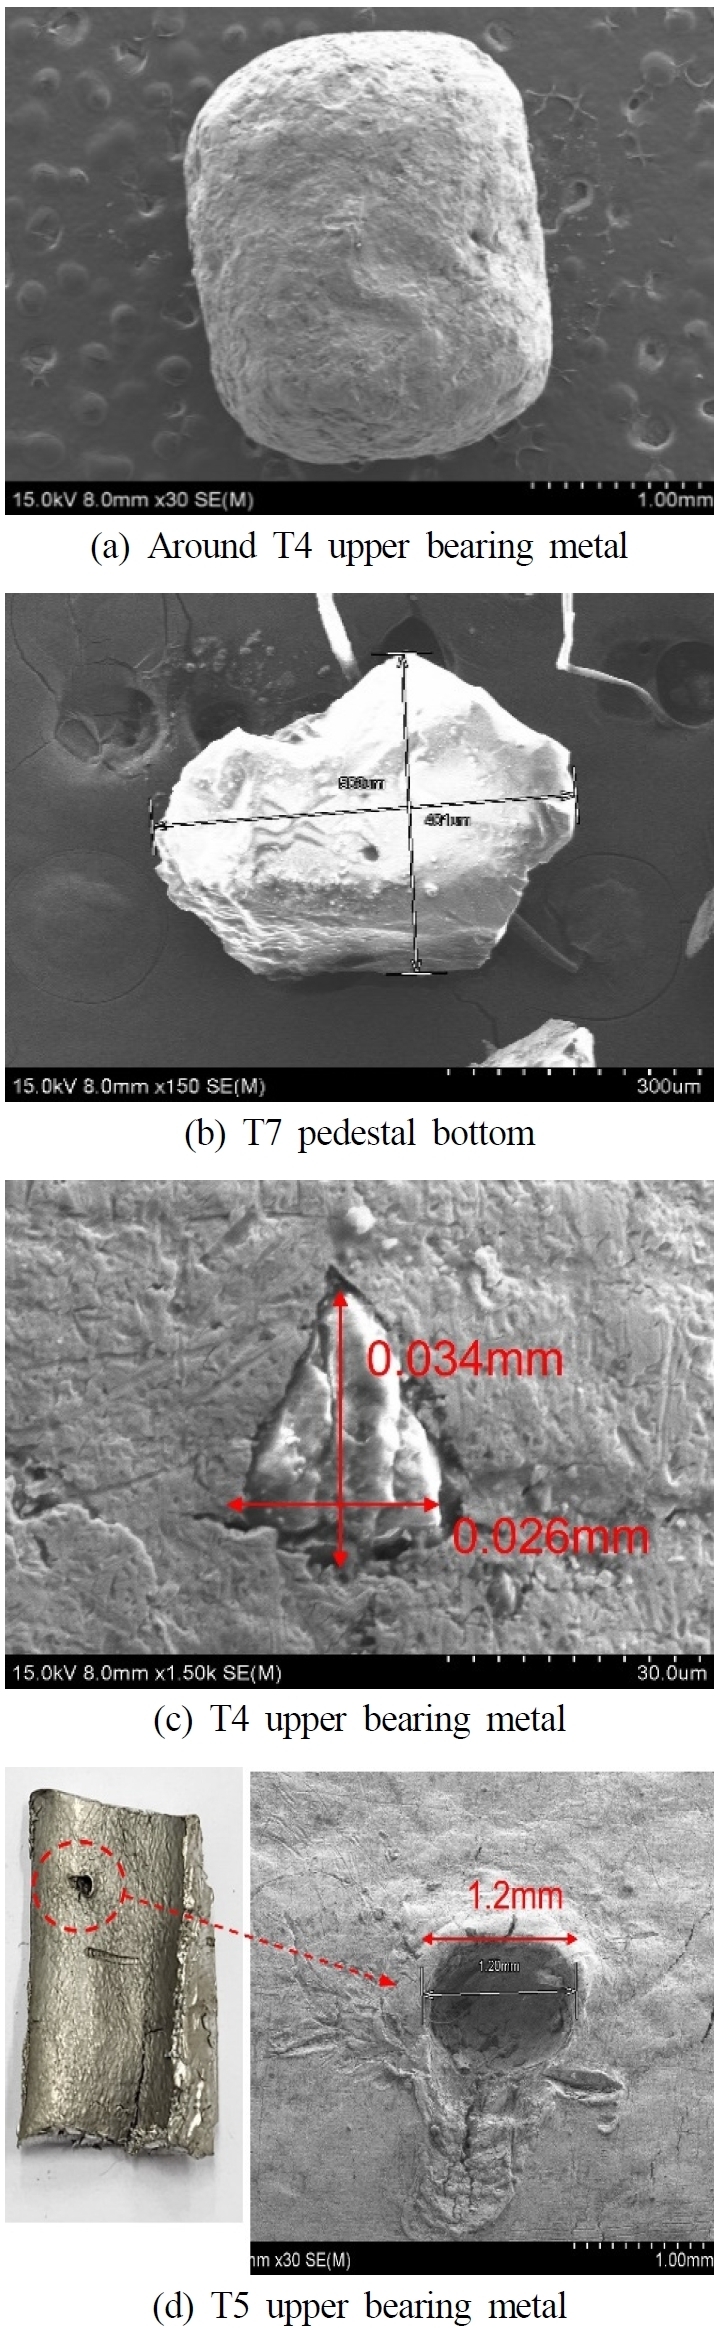
SEM morphologies of foreign particles
Table 4는 EDS (HORIBA 7200H EDX)를 이용하여 윤활계통에서 회수된 이물질 성분을 분석하여 해당 이물질의 추정 기원을 나타낸 것이다. ⓐ, ⓑ 및 ⓓ는 Fe계 금속성 이물질로 분류되며[29, 30], 이 중 ⓓ는 다량의 C와 Fe가 검출되었으며 탄소가 다량 함유된 철계 이물질(carbon-rich Fe-based particle)로 판단된다[34]. ⓒ와 ⓔ는 베어링 메탈의 주요 성분인 Sn이 검출되었으며 메탈 손상 과정에서 생성된 2차 마모 입자로 판단된다[33]. 또한 ⓗ는 Fe–O계 용접 산화물, ⓘ는 Al–O계 용접 슬래그 또는 산화물 입자로 확인된다[31, 32]. 이러한 결과는 배관 스풀 제작, 블래스팅, 용접 및 설치 과정에서 유입된 금속성 1차 이물질(ⓐ, ⓑ, ⓓ, ⓗ, ⓘ)이 윤활유와 함께 계통 내를 이동하면서 베어링 메탈 표면에 초기 손상을 유발하고, 이 과정에서 생성된 Sn계 2차 마모입자(ⓒ, ⓔ)가 다시 윤활계통 내로 유입되었을 가능성을 시사한다. 따라서 윤활계통에서 회수된 이물질은 단일 기원의 오염물이 아니라, 제작・용접・블래스팅 공정에서 유입된 외부 금속성 이물질과 베어링 손상 후 생성된 내부 기원 2차 마모입자가 혼재된 다기원 복합 오염원으로 해석된다.
Chemical compositions and classification of foreign particles(wt%)
3.3 경도와 경도비 분석
저널 베어링 윤활계통에서 발견된 이물질의 경도는 마이크로 비커스 경도계(Matsuzawa MMT-X7, ASTM E384[35])를 이용하여 측정하였고, 이러한 이물질 경도는 용접 산화물 200~500 HV과 숏 볼 400~500 HV 및 숏 그릿 549~560 HV의 세 그룹으로 분류되었다.
Table 5는 Pintaude[36]가 제시한 연마 발생에 필요한 임계 경도비를 기초로, 모재 경도(Hb)에 대한 상대재 경도(Hc)의 경도비 에 따른 마모 손상 단계를 정의하였다. 마모 손상을 일으키는 임계 마모 경도비()cr는 1.2로 정의하였으며 가 1.0 미만에서는 모재가 마모 손상을 보이지 않고, 가 1.0 이상 1.2미만에서는 스크래치나 경미한 마모 손상을 보인다. 그러나 가 1.2 이상에서는 절삭흔과 스코어링등과 같은 심각한 마모손상을 보인다.
Classification of wear damage according to hardness ratio HcHb
Table 6은 저널 베어링 윤활계통에서 사용된 7개 부품 간 경도비 매트릭스(hardness ratio matrix)를 나타낸 것이다. 저널 베어링 윤활계통 부품 간 경도비 는 다음 식 (1)과 같이 열 재료 경도를 행 재료 경도로 나눈 값으로 정의하였다.
| (1) |
Hardness ratio matrix between lubrication system components (Shaded cell : HcHb ≥ 1.2)
저널 베어링 윤활계통 부품 간 경도비 의 전체 조합 수는 49개이며 전체 조합 수에서 대각 성분 조합을 제외하면 42개의 유효한 저널 베어링 윤활계통 부품 간 경도비 를 구할 수 있다. Table 6에서 음영된 칸은 임계 마모 경도비 ()cr(=1.2)를 초과한 것을 표시한 것이다. 42개의 유효한 저널 베어링 윤활계통 부품 간 경도비 중에서 가 1.2 이상인 조합은 20개 (47.6%)로 나타났다.
열 합(Column sum) 기준으로 마모 유발 가능성은 숏 그릿 (46.1)이 가장 높았고 그 다음으로 용접 산화물(38.9)과 숏 볼(38.9) 순서였다. 행 합(Row sum) 기준으로 베어링 메탈(122.7)이 피마모 취약성이 가장 높았다. 숏 그릿은 높은 경도와 각진 형상을 동시에 가져 구형 숏 볼보다 절삭성 마모 유발성 기여도가 가장 높았다[20].
4. 저널과 베어링 메탈의 연마 마모 기구
Fig. 11은 저널 베어링에서 고경도 금속성 이물질에 의해 발생하는 3체 연마 마모 손상 기구를 도식화하여 나타낸 것이다. 저널 베어링에서 유체 동압 유막이 형성된 상태에서, 다음 식 (2)와 같이 이물질 직경 dp가 최소 유막 두께 hmin(= 80~120 µm)보다 작으면 이물질이 베어링 간극으로 유입된다.
| (2) |
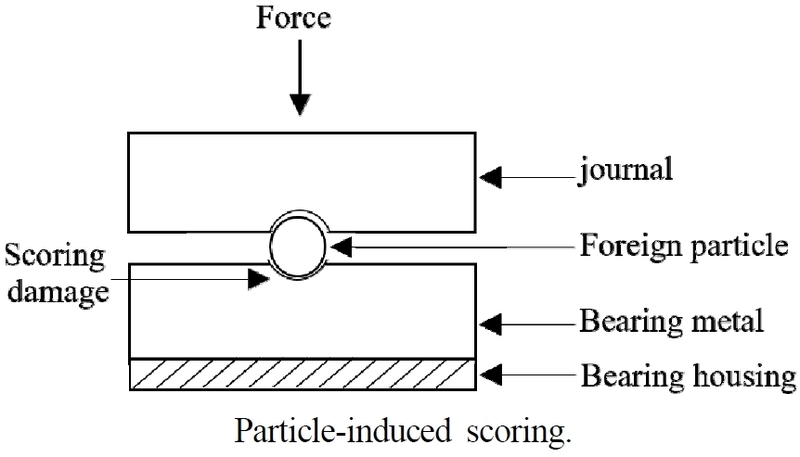
Three-body abrasive wear mechanism in a journal bearing
Fig. 11에서 보는 것처럼 저널 중심이 편심 상태로 천이되면 금속성 이물질은 저널과 베어링 메탈 간극에 매립(embedment)되어져 3체 하중 전달 구조를 형성하는 매개체가 된다[9-12]. 이때 숏 볼과 숏 그릿의 베어링 메탈 대비 경도비가 각각 28과 33으로 임계 마모 경도비 1.2를 크게 초과하므로 Fig. 6과 Fig. 7에서 관찰된 절삭흔과 스코어링과 같은 심각한 연마 마모 손상이 발생하게 된다. 따라서 대형 USC 증기터빈 저널 베어링의 신뢰성을 확보하기 위해서는 스풀 제작 단계의 배관 개구부 밀봉과 블래스팅 입자 유입 방지, 설치 단계의 용접 부산물 제거, 시운전 단계의 베어링 진동과 메탈 온도 감시를 포함하는 전주기적 품질관리 체계가 요구된다.
5. 결 론
본 연구에서는 1,050 MW급 증기터빈 저널 베어링 표면 손상 원인을 운전 데이터, 손상 형상, 이물질 성분 및 경도 특성을 연계하여 분석한 현장 기반 표면 손상 분석 사례를 제시하였다.
T5, T7 및 T8 구간의 저널 및 베어링 메탈 표면에서는 국부 변색, 원주 방향 스크래치, 연마 마모, 절삭흔 및 스코어링이 확인되었다. 이러한 손상은 윤활유 공급 부족에 의한 균일한 열손상이 아닌 고경도 금속성 이물질이 개재된 3체 연마 마모에 기인한 것으로 해석되었다.
저널 베어링 윤활계통에서 회수 이물질은 숏 볼, 숏 그릿 및 용접 산화물 등 배관 스풀 제작・시운전 공정에서 유입된 Fe계 1차 이물질과 베어링 메탈 손상 과정에서 생성된 Sn계 2차 마모입자가 혼재된 다기원 복합 오염원으로 확인되었다.
저널 베어링 윤활계통 부품간 경도비 가 임계 마모 경도비 1.2를 초과하는 부품 조합의 비율이 47.6% 이었으며 숏 그릿이 가장 높은 마모 유발 가능성을, 베어링 메탈이 가장 높은 피마모 특성을 보였다.
이는 대형 회전기계 윤활계통의 청정도 관리가 단일 오염원이 아닌 복합 오염원 관리 관점에서 접근되어야 함을 의미한다. 대형 USC 증기터빈 저널 베어링의 신뢰성 확보를 위해서는 스풀 제작 단계의 개구부 밀봉・블래스팅 잔류 방지, 설치 단계의 용접 부산물 제거, 시운전 단계의 진동・메탈 온도 감시를 선제적으로 포함하는 전주기적 품질관리 체계가 요구된다.
본 연구는 실제 대용량 발전설비의 고장 사례를 체계적으로 분석하고, SEM・EDS・경도비・운전 데이터를 통합한 고장분석 절차와 다기원 이물질 개념을 제시하였으며, 이론적 지표인 경도비를 실제 설비의 손상 평가에 적용하였다는 점에서 기술적 기여를 하였다. 다만, 본 연구는 단일 발전소의 단일 사고에 기반한 사례연구이므로 정량 결과의 직접적 일반화에는 한계가 있으나, 향후 유사한 설비와 운전조건에 대한 사례 분석, 실험적・수치적 검증이 이루어진다면, 대형 발전설비 윤활계통의 금속성 이물질 관리 기준을 보다 체계화할 수 있을 것으로 판단된다.
References
-
Rogalev, N., Golodnitskiy, A., Tumanovskiy, A., Rogalev, A., 2014, A Survey of State-of-the-Art Development of Coal-Fired Steam Turbine Power Plant Based on Advanced Ultrasupercritical Steam Technology, Contemporary Engineering Sciences, 7:34 1807-1825.
[https://doi.org/10.12988/ces.2014.410191]

-
Reynolds, O., 1886, On the Theory of Lubrication and Its Application to Mr. Beauchamp Tower's Experiments, Philos. Trans. R. Soc. London, 177 157-234.
[https://doi.org/10.1098/rstl.1886.0005]
- Stribeck, R., 1902, Die wesentlichen Eigenschaften der Gleit- und Rollenlager, Z. Ver. Dtsch. Ing., 46 1341-1348.
-
Raimondi, A. A., Boyd, J., 1958, A Solution for the Finite Journal Bearing and Its Application to Analysis and Design I, ASLE Trans., 1 159-209.
[https://doi.org/10.1080/05698195808972328]
- Pinkus, O., Sternlicht, B., 1961, Theory of Hydrodynamic Lubrication, McGraw-Hill, New York.
- Cameron, A., 1981, Basic Lubrication Theory, 3rd ed., Ellis Horwood, Chichester, England.
-
Hamrock, B. J., Schmid, S. R., Jacobson, B. O., 2004, Fundamentals of Fluid Film Lubrication, 2nd ed., CRC Press, Boca Raton, FL.
[https://doi.org/10.1201/9780203021187]
-
Hannon, W. M., Braun, M. J., 2013, Hydrodynamic Journal Bearings. In: Wang, Q. J., Chung, Y. W. (eds), Encyclopedia of Tribology, Springer, 1736-1748, <https://link.springer.com/rwe/10.1007/978-0-387-92897-5_41, >.
[https://doi.org/10.1007/978-0-387-92897-5_41]
-
Guo, H., Bao, J., Zhang, S., Shi, M., 2022, Experimental and Numerical Study on Mixed Lubrication Performance of Journal Bearing Considering Misalignment and Thermal Effect, Lubricants, 10:10 262.
[https://doi.org/10.3390/lubricants10100262]
-
Chen, Y., Zhang, H., Li, X., Xiao, S., Gu, F., Shi, Z., 2023, Effects of Wear on Lubrication Performance and Vibration Signatures of Rotor System Supported by Hydrodynamic Bearings, Lubricants, 11:3 107.
[https://doi.org/10.3390/lubricants11030107]
-
Zhang, Y., 2013, Journal Bearing Failure Monitoring (JBFM). In: Wang, Q.J., Chung, YW. (eds) Encyclopedia of Tribology., Springer, 1867-1877.
[https://doi.org/10.1007/978-0-387-92897-5_1155]
-
Poddar, S., Tandon, N., 2019, Detection of Particle Contamination in Journal Bearing Using Acoustic Emission and Vibration Monitoring Techniques, Tribol. Int., 134 154-164.
[https://doi.org/10.1016/j.triboint.2019.01.050]
-
Poddar, S., Tandon, N., 2021, Classification and Detection of Cavitation, Particle Contamination and Oil Starvation in Journal Bearing through Machine Learning Approach Using Acoustic Emission Signals, Proc. Institution of Mechanical Engineers, Part J: Journal of Engineering Tribology, 235:10 2137-2143.
[https://doi.org/10.1177/1350650121991316]
-
Ma, J., Zhang, H., Lou, S., Chu, F., Shi, Z., Gu, F., Ball, A. D., 2021, Analytical and Experimental Investigation of Vibration Characteristics Induced by Tribofilm-Asperity Interactions in Hydrodynamic Journal Bearings, Mech. Syst. Signal Process., 150 107227.
[https://doi.org/10.1016/j.ymssp.2020.107227]
-
Archard, J. F., 1953, Contact and Rubbing of Flat Surfaces, J. Appl. Phys., 24:8 981-988.
[https://doi.org/10.1063/1.1721448]
-
Godet, M., 1984, The Third-Body Approach: A Mechanical View of Wear, Wear, 100:1-3 437-452.
[https://doi.org/10.1016/0043-1648(84)90025-5]
-
Dwyer-Joyce, R. S., Sayles, R. S., Ioannides, E., 1994, An Investigation into the Mechanisms of Closed Three-Body Abrasive Wear, Wear, 175:1-2 133-142.
[https://doi.org/10.1016/0043-1648(94)90176-7]
-
Khonsari, M. M., Pascovici, M. D., Kucinschi, B. V., 1999, On the Scuffing Failure of Hydrodynamic Bearings in the Presence of an Abrasive Contaminant, J. Tribol., 121:1 90-96.
[https://doi.org/10.1115/1.2833816]
-
Pascovici, M. D., Khonsari, M. M., 2001, Scuffing Failure of Hydrodynamic Bearings Due to an Abrasive Contaminant Partially Penetrated in the Bearing Over-Layer, J. Tribol., 123:2 430-433.
[https://doi.org/10.1115/1.1329877]
-
Hutchings, I. M., Shipway, P., 2017, Tribology: Friction and Wear of Engineering Materials, 2nd ed., Butterworth-Heinemann, Oxford.
[https://doi.org/10.1016/B978-0-08-100910-9.00003-9]
- Zum Gahr, K.-H., 1987, Microstructure and Wear of Materials, Elsevier, Amsterdam.
-
Bhushan, B., 2013, Principles and Applications of Tribology, 2nd ed., Wiley, Hoboken, NJ.
[https://doi.org/10.1002/9781118403020]
-
Stachowiak, G. W., Batchelor, A. W., 2014, Engineering Tribology, 4th ed., Butterworth-Heinemann, Oxford.
[https://doi.org/10.1016/C2011-0-07515-4]
-
Hokkirigawa, K., Kato, K., 1988, An Experimental and Theoretical Investigation of Ploughing, Cutting and Wedge Formation During Abrasive Wear, Tribol. Int., 21:1 51-57.
[https://doi.org/10.1016/0301-679X(88)90128-4]
-
Zeren, A., 2007, Embeddability Behaviour of Tin-Based Bearing Material in Dry Sliding, Mater. Des., 28:8 2344-2350.
[https://doi.org/10.1016/j.matdes.2006.06.020]
- MacPherson, P. B., 1973, Contamination Control in Lubricating Oil Systems, Proc. Institution of Mechanical Engineers, 187 481-490.
- Hunt, T. M., 1993, Handbook of Wear Debris Analysis and Particle Detection in Liquids, Elsevier, London.
- ISO, 1992, Industrial Liquid Lubricants — ISO Viscosity Classification, ISO 3448:1992, International Organization for Standardization, Geneva.
-
ASTM International, 2019, Standard Specification for Seamless Carbon Steel Pipe for High-Temperature Service, ASTM A106/A106M-19a, ASTM International, West Conshohocken, PA.
[https://doi.org/10.1520/A0106_A0106M-19A]
- ISO, 2018, Preparation of Steel Substrates before Application of Paints and Related Products — Specifications for Metallic Blast-Cleaning Abrasives — Part 3: High-Carbon Cast-Steel Shot and Grit, ISO 11124-3:2018, International Organization for Standardization, Geneva.
- AWS, 2012, Specification for Carbon Steel Electrodes for Shielded Metal Arc Welding, AWS A5.1/A5.1M:2012, American Welding Society, Miami, FL.
- AWS, 2021, Specification for Carbon Steel Electrodes and Rods for Gas Shielded Arc Welding, AWS A5.18/A5.18M:2021, American Welding Society, Miami, FL.
-
ASTM International, 2020, Standard Specification for White Metal Bearing Alloys (“Known Commercially as Babbitt Metal”), ASTM B23-20, ASTM International, West Conshohocken, PA.
[https://doi.org/10.1520/B0023-20]
-
ASTM International, 2020, Standard Specification for Vacuum-Treated Carbon and Alloy Steel Forgings for Turbine Rotors and Shafts, ASTM A470/A470M-05(2020), ASTM International, West Conshohocken, PA.
[https://doi.org/10.1520/A0470_A0470M-05R20]
-
ASTM International, 2022, Standard Test Method for Microindentation Hardness of Materials, ASTM E384-22, ASTM International, West Conshohocken, PA.
[https://doi.org/10.1520/E0384-22]
-
Pintaude, G., 2010, An Overview of the Hardness Differential Required for Abrasion, J. Tribol., 132:3 034502.
[https://doi.org/10.1115/1.4001896]
Ph.D. Candidate in Mechanical and Industrial Engineering at Kangwon National University with Extensive Experience in Power-plant O&M. His research interests include journal-bearing lubrication, turbine reliability.
E-mail: mwgu1@ecoensol.com
Professor, Department of Mechanical Engineering, Kangwon National University. His research interersts include material strength and structural design.
E-mail: sscho394@kangwon.ac.kr
Professor, Department of Advanced AI Engineering, Kangwon National University. His research interersts include low-power digital circuit design and various communication system chip design.
E-mail: jehoon.lee@kangwon.ac.kr