선삭 가공 중 발생하는 음향 신호 기반 장비・소재・공정 특성 분석 및 랜덤 포레스트를 이용한 식별 가능성 연구
Abstract
This study investigated acoustic signatures in turning hollow cylindrical workpieces, focusing on machine-, workpiece-, and process-induced frequencies and chatter. ANSYS modal analysis showed bending-mode frequencies decreased by up to 28% as workpiece length increased, while oval modes remained nearly constant. Turning tests on two CNC lathes identified machine-specific frequencies at 578 and 904 Hz, independent of workpiece geometry. Workpiece-induced frequencies matched modal predictions: the 113 mm workpiece exhibited bending and oval modes near 2.7 and 5.8 kHz, respectively, while the 93 mm workpiece showed an oval mode near 6.2 kHz. Outside diameter (OD) roughing, OD finishing, and insider diameter finishing were spectrally distinguishable. Chatter occurred at natural frequencies and harmonics but was reduced by decreasing the tool nose radius from 0.8 to 0.4 mm. A random forest classifier identified machine, workpiece, and process conditions with accuracies of 96%, 79%, and 63%, respectively.
Keywords:
Turning, Acoustic signal analysis, Chatter vibration, Modal analysis, Machine learning classification, Machining process monitoring1. 서 론
선삭(turning)은 금속 가공에서 가장 널리 사용되는 절삭 공정 중 하나로, 고속・고정밀 가공에서 발생하는 진동과 채터(chatter)는 가공 품질과 공구 수명에 큰 영향을 미친다. 특히 원통형 소재를 외경 선삭할 경우, 소재 길이와 단면 형상, 장비 특성에 따라 고유 진동수 및 절삭 안정성이 달라지며, 이로 인해 예기치 못한 채터가 발생할 수 있다.
가공 과정에서 발생하는 채터 현상은 선반 가공 연구의 초창기부터 중요한 문제로 다루어져 왔다. Doi와 Kato[1]는 선반 공구의 채터 진동 특성을 체계적으로 규명하며, 가공 안정성 확보를 위한 기초적인 토대를 마련하였다. 이후 연구에서는 공구 및 가공 조건의 변화가 진동 거동에 미치는 영향뿐 아니라, 다양한 센서를 이용한 모니터링 기법이 제안되었다. 특히, 가공 중에 발생하는 음향 방출(acoustic emission)은 공구 상태 모니터링의 효과적인 지표로 활용될 수 있음이 보고되었다[2].
또한 Claesson과 Håkansson[3]은 적응 제어 기반의 능동 제어(active control) 기법을 통해 선반에서의 진동 억제 가능성을 제시하며, 공구-공작물 상호작용의 동적 거동을 정밀하게 제어할 수 있음을 보였다. Altintas와 Ber[4]는 금속 절삭역학과 공작기계 진동 및 CNC 설계의 관계를 종합적으로 분석하여, 채터 진동 문제의 이론적 근거와 기계 설계 차원의 해결 방향을 제시하였다. 더 나아가 Garg 등[5]은 진화적 알고리즘을 기반으로 한 선반 모니터링 모델을 개발하여, 공정 중 발생하는 복잡한 신호를 정량적으로 해석하고 예측하는 접근법을 제안하였다.
최근에는 음향, 진동, 전류, 표면 거칠기와 같은 다중 신호를 동시에 고려하는 연구가 활발히 진행되고 있으며, Şahinoğlu와 Rafighi[6]는 AISI 4140 소재의 선반 가공에서 이러한 변수들이 상호 연계되어 가공 안정성과 품질에 영향을 미침을 규명하였다. 더불어, Rall 등[7]은 기계학습(machine learning) 기반의 최적화된 가공 조건 탐지를 시도하여, 데이터 기반 접근이 채터 및 가공 상태 예측에 유망함을 보여주었다. 최근 Chua와 Evangelista[8]는 진동과 음압 센서를 결합한 자동 예지보전 시스템을 개발하여, PLC와 연동된 지능형 선반 가공 모니터링 방법을 제시하였다. 이는 비접촉・저비용이라는 장점을 가진 음향 신호 활용의 가능성을 다시금 부각시킨다. 그러나 대부분의 연구가 장비와 소재를 구분하지 않고 단일 변수 중심으로 진행되어, 장비별 소재별 진동 특성과 음향 신호의 상관관계에 대한 체계적 분석은 부족한 실정이다. 특히 Rall 등[7]과 Chua와 Evangelista[8]가 보여준 데이터 기반·기계학습 접근의 가능성에도 불구하고, 장비・소재・공정이라는 세 변수를 동시에 놓고 음향 스펙트럼만으로 이들을 구분할 수 있는지를 정량적으로 검증한 연구는 찾아보기 어렵다.
본 연구에서는 중공 원통형 강 소재를 대상으로, 장비・소재・가공 공정(외경 황삭, 외경 정삭, 내경 정삭)에 기인한 고유 진동수 및 음향 신호 특성을 실험적으로 분석하였다. 또한 채터 발생과 공구 형상 변화의 영향도 함께 평가하였으며, 나아가 음향 스펙트럼의 피크 특징(주파수, 진폭, 상대 음압)을 입력으로 하는 랜덤 포레스트 분류 모델을 구축하여, 음향 신호만으로 장비・소재・공정을 식별할 수 있는지를 정량적으로 검증하였다. 이를 통해 AI 기반 가공 모니터링과 공정 안정성 향상에 필요한 기초 데이터를 제공하는 것을 목표로 한다.
2. 실험 장치 및 방법
2.1 전산 해석
실험에 앞서 전산 해석 소프트웨어(ANSYS)를 이용하여 직경 40 mm, 두께 3 mm의 강(SCM420) 중공 원통을 대상으로 모달 해석(modal analysis)을 수행하였다. 해석 결과는 Fig. 1에 나타내었으며, 길이 113 mm인 소재 L은 노란색으로, 93 mm인 소재 S는 붉은색으로 표시하였다. 결과적으로 소재의 길이가 증가할수록 고유 주파수는 전반적으로 낮아지는 경향을 보였으며, 감소율은 모드의 특성에 따라 다르게 나타났다.
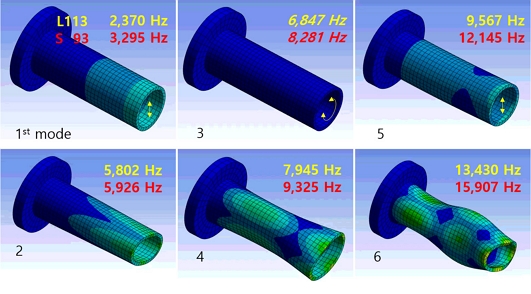
Modal analysis of hollow cylindrical workpiece
굽힘(bending) 모드에서는 길이 증가에 따른 영향이 두드러졌다. 1차 모드의 경우 약 28%, 5차 모드의 경우 약 21% 감소하여, 길이가 길어질수록 고유 주파수가 제곱에 반비례하여 낮아진다는 진동학 이론과 유사한 경향을 확인할 수 있었다. 즉, 굽힘 모드는 길이 의존성이 강해 소재 길이의 변화가 주파수 변화에 크게 반영됨을 알 수 있다.
반면 타원형 변형(elliptical deformation) 모드에서는 길이 변화의 영향이 상대적으로 제한적이었다. 2차 모드는 약 2%, 4차 모드는 15%, 6차 모드는 16% 감소하는 수준에 그쳤다. 이는 해당 모드가 단면 형상(원주 강성 및 벽 두께)에 더 민감하거나, 모드 특성상 길이 의존성이 약하기 때문으로 해석된다. 특히 2차 모드는 순수 원주(hoop) 모드에 가까워 길이 변화의 영향이 거의 나타나지 않았다.
정상 절삭 과정에서는 모든 주파수 대역에서 칩 파괴 및 절삭 마찰로 백색소음과 함께 고주파 성분이 지속적으로 발생할 것으로 예측된다. 소재 진동이 발생하면 특정 모드 주파수, 즉 2.4 kHz, 5.8 kHz 부근에서 뚜렷하고 강한 소음이 집중적으로 발생할 것으로 예상된다. 또한 소재 길이가 짧을수록 고유 주파수가 높아져, 짧은 소재(S)는 상대적으로 높은 주파수 대역 3.3 kHz, 5.9 kHz에서 더 날카로운 소리가 발생할 것으로 판단된다.
2.2 선삭 음향 측정
본 실험에서는 두 대의 터닝센터를 이용하여 두 가지 길이의 소재를 각각 5회씩 총 20회 외경 황삭하고, 가공 중에 발생하는 음향을 녹음하여 주파수 분석을 수행하였다. Fig. 2(a)는 장비 배치와 녹음 환경을 나타낸 것으로, 전면에 장비 A, 후면에 장비 B가 배치되어 있으며, 장비 측면 도어를 통해 마이크를 노트북에 연결한 모습이 함께 제시되어 있다. 두 장비는 동일 기종(Lynx 220G super)이지만, 동일 소재 가공 시 장비 간 음향 특성 차이를 비교하고자 하였다.
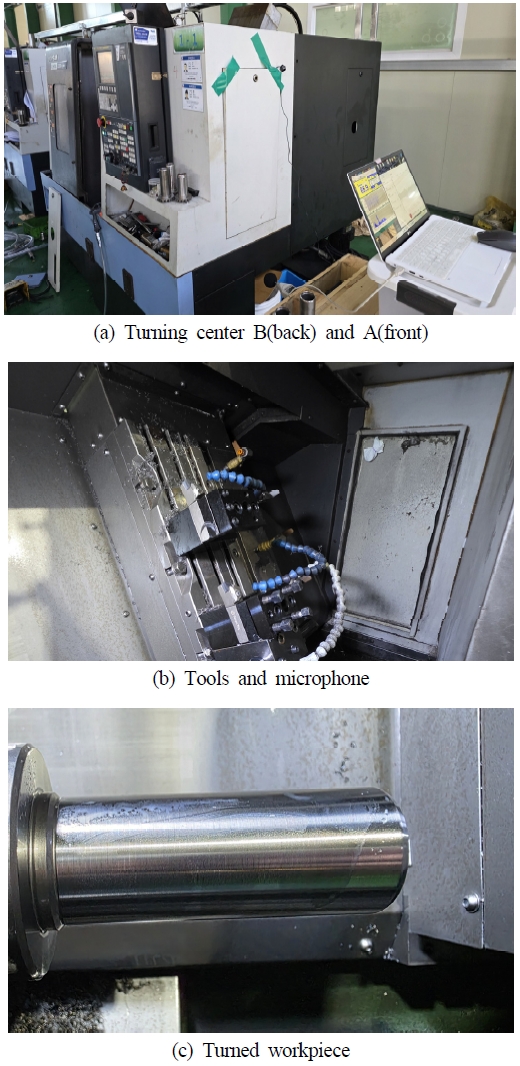
Experimental setup and measurements
장비 내부에는 Fig. 2(b)와 같이 외경 황삭용 공구가 설치되어 있으며, 침탄 열처리된 고경도 강을 절삭하기 위해 노즈 반경 0.8 mm의 CBN 인서트를 사용하였다. 추가로, 노즈 반경과 채터 발생의 상관관계를 검토하기 위해 장비 B에서 긴 소재(L)를 선삭할 때 노즈 반경 0.4 mm 인서트를 적용한 실험을 병행하였다.
음향 측정은 Fig. 2(b)와 같이 공구대 뒤편 측면 도어 내부에 흰색 헝겊으로 감싼 핀 마이크(Pillar CM-103USB)를 설치하여 수행하였다. 녹음된 신호는 Fig. 2(a)와 같이 케이블을 통해 노트북으로 입력되었으며, 이후 fast fourier transform (FFT)를 적용하여 주파수별 진폭 특성을 평가하였다.
가공 대상은 길이 113 mm의 중공 원통형 강 소재(L)와 길이 93 mm의 소재(S)로, 각각 장비 A와 B에서 5회씩 선삭하여 총 20개의 음향 데이터를 획득하였다(Fig. 2(c)). 이를 통해 장비별(A, B) 및 소재별(L, S)로 구분되는 음향 특성을 도출할 수 있는지를 분석하였다. 선삭 조건은 주축 회전 속도 800 rpm, 이송 속도 0.2 mm/rev, 절입 깊이 0.16 mm로 설정하였다.
이후 분석의 범위를 확장하기 위해, 동일한 장비 A와 B에서 외경 정삭(OD Finishing) 및 내경 정삭(ID Finishing) 조건의 음향 데이터를 추가로 수집하였다. 정삭 조건은 황삭 대비 이송 속도와 절입 깊이를 낮춘 주축 회전 속도 800 rpm, 이송 속도 0.1 mm/rev, 절입 깊이 0.1 mm로 설정하였으며, 소재・측정 방법은 2.2절과 동일하게 유지하였다.
아울러 서로 다른 기종의 터닝센터(이하 장비 C)에서 별도로 수행된 길이 50 mm인 고강성(Rigid) 소재(R)의 선삭 음향 데이터를 추가로 확보하였다. 장비 C에서는 외경 황삭, 외경 정삭, 내경 정삭 세 공정에 대해 각각 음향을 측정하였으며, 외부 소음 유입을 최소화하기 위해 측면 도어를 닫은 상태에서 녹음을 진행하였다. 이를 통해 최종적으로 장비(A, B, C) × 소재 강성(L, S, R) × 가공 공정(외경 황삭 OR, 외경 정삭 OF, 내경 정삭 IF)의 조합으로 구성된 확장된 음향 데이터셋을 구축하였다.
2.3 스펙트럼 피크 특징 추출 및 랜덤 포레스트 분류 방법
전체 선삭 실험은 84개로 구성되어 있으며, 각 실험에서 순위 1위부터 10위까지의 피크를 순서대로 정렬한 뒤, 각 피크의 주파수(frequency, Hz), 진폭(amplitude), 그리고 최대 진폭 대비 상대 음압(relative dB) 3개 변수를 입력 특징(feature)으로 사용하였다.
각 실험별로 10 피크의 주파수, 진폭, 상대 음압 값을 이어 붙여 30차원의 특징 벡터를 구성하였다. 피크가 10개 미만으로 검출된 실험은 나머지 자리를 진폭 0, 상대 음압 –100 dB로 채웠다. 이렇게 슬라이드당 하나의 30차원 벡터를 입력으로 하여, 측정이 이루어진 장비(machine: A, B, C), 소재 강성 수준(workpiece: L, S, R), 그리고 가공 공정 유형(process: 외경 황삭 OR, 외경 정삭 OF, 내경 정삭 IF)을 각각 예측하는 세 개의 랜덤 포레스트(random forest) 분류 모델을 독립적으로 구축하였다.
이 방식에서는 표본 단위가 가공 실험 자체이므로 일반적인 5-fold 층화 교차검증(stratified K-fold)을 적용하였다. 모델은 300개의 트리, 최대 깊이 6으로 구성하였고, 클래스 불균형 보정을 위해 Class_weight = ‘balanced’ 옵션을 적용하였다.
3. 실험 결과
3.1 장비 관련 주파수
음향 신호를 주파수 영역으로 변환하여 진폭이 큰 성분 중 여러 실험에서 공통적으로 나타난 주파수만을 선별하여 분석하였다. 그 결과, 1 kHz 미만의 저주파 대역에서 총 4개의 성분(59, 253, 578, 904 Hz)이 반복적으로 관찰되었다.
가공 중 측정된 음향 신호를 주파수별로 분석한 결과는 Fig. 3에 제시하였다. 전체 실험에서 공통적으로 59 Hz의 저주파 성분이 관찰되었는데, 이는 60 Hz 유도 전동기를 사용하는 주변 장치에서 기인한 것으로 판단된다.
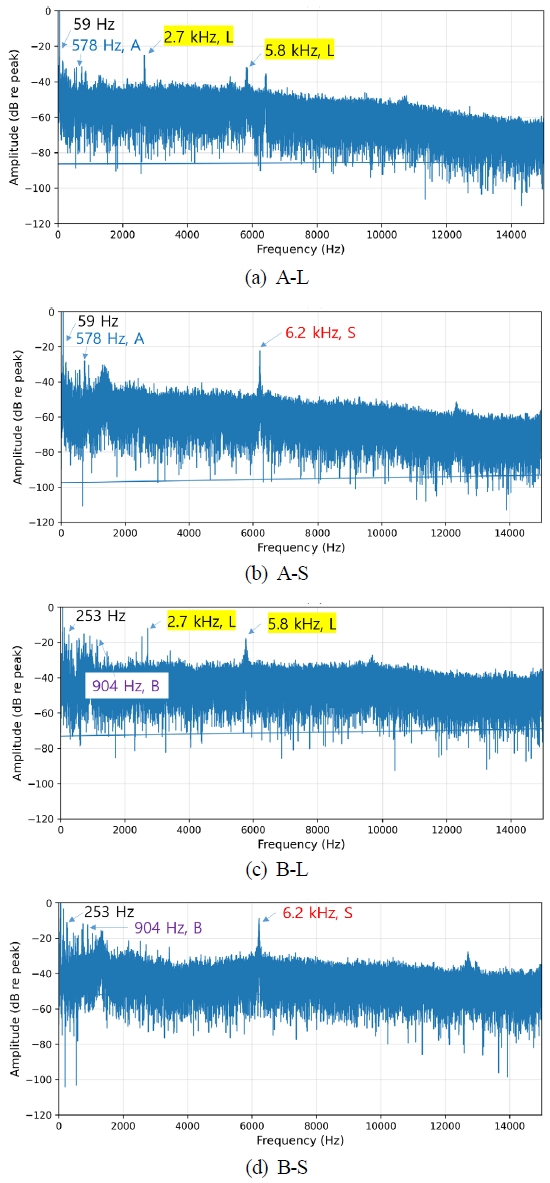
A B machine and L S workpiece induced sounds
또한 253 Hz에서 뚜렷한 진동이 A장비에서 50%(5/10) B장비에서 100%(10/10) 검출되었다. 이는 장비 및 소재 조건과 무관하게 나타나 장비의 고유 진동모드로 추정된다[9].
장비별 특이 주파수도 확인되었다. Fig. 3(a), (b)에 나타난 바와 같이, 장비 A에서는 578 Hz 성분이 S소재 선삭에서 3회, L소재 선삭에서 3회 검출되었다. 반면 동일 조건에서 장비 B에서는 해당 주파수가 전혀 관찰되지 않아, 이는 장비 A의 고유한 진동모드로 해석된다. 반대로 Fig. 3(c), (d)에서 보듯이 장비 B에서는 904 Hz 성분이 S소재 선삭에서 5회, L소재 선삭에서 3회 발생하였으며, 이는 장비 A에서는 나타나지 않았다. 이러한 특성은 음향 신호만으로 장비를 식별할 가능성을 시사하며, 이는 3.6절의 랜덤 포레스트 분류 분석을 통해 정량적으로 확인하였다(Fig. 6(a)).
3.2 소재 관련 주파수
고주파 소음의 경우 같은 길이 소재면 기계가 달라도 고유 진동수는 거의 같았다. 이는 고주파 진동이 주로 소재에서 결정되며 기계 간의 차이는 상대적으로 미미함을 의미한다.
Fig. 1의 모달 해석 결과에 따르면, 1차 모드는 소재가 굽힘 변형을, 2차 모드는 타원형 변형을 주로 나타낸다. 선삭 과정에서 검출된 고주파 성분은 이러한 소재 고유 모드와 밀접히 연관되며, 예측 결과와 실험 결과가 대체로 일치함을 확인할 수 있었다.
우선 L소재의 경우, Fig. 1 해석에 따르면 1차 굽힘 모드에서 약 2.4 kHz, 2차 타원 변형 모드에서 약 5.8 kHz의 고주파가 발생할 것으로 예측되었다. 실제 측정에서도 L소재를 선삭하는 Fig. 3(a), (c)에서 동일한 고주파 진동이 발생했다. Fig. 3(a)와 같이 A장비에서는 굽힘 모드 2.7 kHz가 3회, 타원 변형 모드 5.8 kHz가 3회 반복 검출되었으며, Fig. 3(c)와 같이 B장비에서도 굽힘 모드 2.7 kHz가 5회, 타원 변형 모드 5.8 kHz가 5회 발생하였다. 이로부터 장비와 무관하게 L소재의 예측 주파수와 측정 주파수가 잘 부합함을 알 수 있다.
S소재의 경우, Fig. 1 해석상 1차 굽힘 모드 약 3.3 kHz와 2차 타원 변형 모드 약 5.9 kHz의 고주파가 예상되었다. Fig. 3(b), (d)에서 보듯이 1차 굽힘 모드 주파수는 관측되지 않고, 2차 타원 변형 모드 6.2 kHz만 A장비에서는 3회 B장비에서는 5회 검출되었다. 선삭 회전수 주파수의 배수 성분들과 소재 진동모드 주파수 관계가 자려진동 채터에 영향을 미치는데, 굽힘 모드는 가진 주파수 정수배 근처에 있어 저감되고, 타원 변형 모드는 가진 주파수 사이에 있어서 채터 조건이 형성되었기 때문에 공진한 것으로 판단된다.
Fig. 3(a)~(d)에서 소재 길이와 모드에 따라 발생하는 고주파 주파수는 장비 특성과 무관하게 일관되게 관찰되며, 이를 통해 소재 고유의 진동 모드에 해당하는 특정 주파수 성분(예: 2.7 kHz, 5.8~6.2 kHz)의 유무를 확인함으로써 가공 소재의 종류를 정성적으로 구분할 수 있음을 알았다.
3.3 채터 분석
장비 A에서 L소재를 5회 연속 가공하는 과정에서, Fig. 4(a)와 같이 특정 소재에서 채터 현상이 뚜렷하게 발생하였다. 주파수 분석 결과, 5.8 kHz 성분은 해석에서 예측된 2차 타원 변형 모드의 고유진동수와 정확히 일치하였다. 또한 11.6 kHz와 11.7 kHz는 해당 고유진동수의 2배, 17.4 kHz는 3배에 해당하여, 고유진동수의 정수배(harmonic)에서 채터가 증폭됨을 확인할 수 있었다. 이는 채터가 특정 모드의 고유진동수뿐만 아니라 고차 고조파 주파수 대역에서도 재현됨을 의미한다.
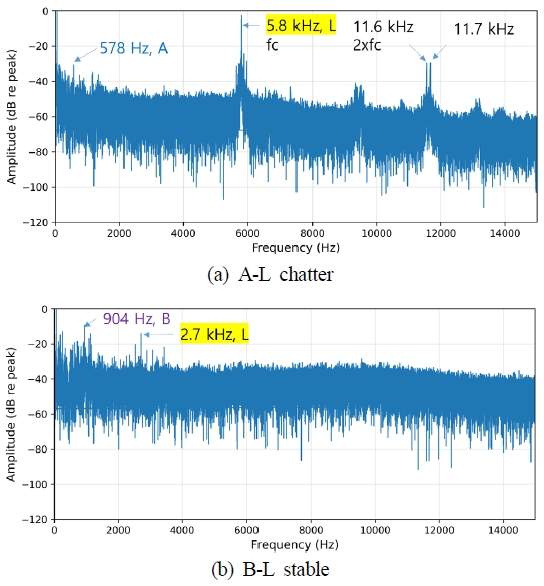
Chatter vs. stable turning sound analysis
한편, 장비 B에서는 공구 노즈 반경의 영향을 검토하기 위해 기존 0.8 mm 대신 0.4 mm 인서트를 사용하여 L소재를 5회 반복 가공하였다. 그 결과 Fig. 4(b)와 같이 모든 실험에서 채터가 발생하지 않았다. 이는 공구 형상이 채터 억제에 중요한 역할을 하며, 특히 노즈 반경이 작을수록 절삭 안정성이 향상됨을 의미한다. 공구 노즈 반경을 줄였을 때 채터가 억제된 결과는 Altintas와 Ber[4]의 절삭역학적 분석과 부합하며, 공구 형상 최적화가 절삭 안정성 확보에 중요한 요소임을 실험적으로 보인 사례라 할 수 있다.
3.4 반복 가공의 재현성
Fig. 3에서 제시한 바와 같이 안정된 절삭 조건에서는 동일 소재를 5회 반복 가공하더라도 주파수 스펙트럼의 피크 위치가 일정하게 유지되었다. 그러나 길이가 길어 굽힘 강성이 낮은 L소재의 경우, 반복 실험 간 변동성이 뚜렷하게 나타났다. 일부 실험에서는 Fig. 4(a)와 같이 강한 채터가 발생했지만, 다른 경우에는 Fig. 3(a)와 같이 상대적으로 안정적인 절삭이 이루어졌다.
이러한 결과는 소재 길이가 길어 강성이 낮을수록 동일한 절삭 조건에서도 채터 발생 여부가 불확실해지며, 가공 재현성이 저하될 수 있음을 보여준다. 즉, 가공 안정성 확보를 위해서는 소재 강성과 같은 구조적 요인을 반드시 고려해야 함을 의미한다.
A, B 장비 모두에서 1일차 측정 군과 2일차 측정 군이 서로 다른 부가 주파수 군을 보임을 확인하였다. Table 1과 같이 A장비 1일차는 744 Hz가 5회 가공 중 4회 검출되고, 2일차는 731Hz(4/5)와 866 Hz(5/5)가 검출되었다. B장비 1일차는 564Hz(5/5), 2일차는 753 Hz(5/5)가 검출되었다. 이는 소재 강성이나 절삭 조건이 아니라, 측정일 간의 셋업 차이(공구 재장착, 소재 그룹 교체, 인서트 마모 진행 등)에 의해 스펙트럼이 체계적으로 이동했을 가능성을 시사한다.

Frequency affected by experiment day
채터 현상이 뚜렷하게 발생한 Fig. 4(a)를 제외하고 Fig. 3과 Fig. 4의 고주파 영역(7.5~20 kHz)에서는 Fig. 1 해석에서 예측되는 3~6차 모드가 측정되지 않았는데, 이는 사용된 핀 마이크의 대역폭 및 감도 한계에 따른 것임으로, 후속 연구에서는 광대역 레이저 진동계, 고감도 마이크 어레이를 적용해 개선할 수 있을 것이다.
3.5 공정 관련 주파수
가공 공정 종류(외경 황삭 OR, 외경 정삭 OF, 내경 정삭 IF)에 따라 반복적으로 나타나는 주파수 성분을 확인하기 위해, 동일 장비・동일 소재(C장비, 고강성 R) 조건에서 세 공정을 각 5회씩 반복 측정한 결과를 비교하였다. 대표 스펙트럼은 Fig. 5에 제시하였다.
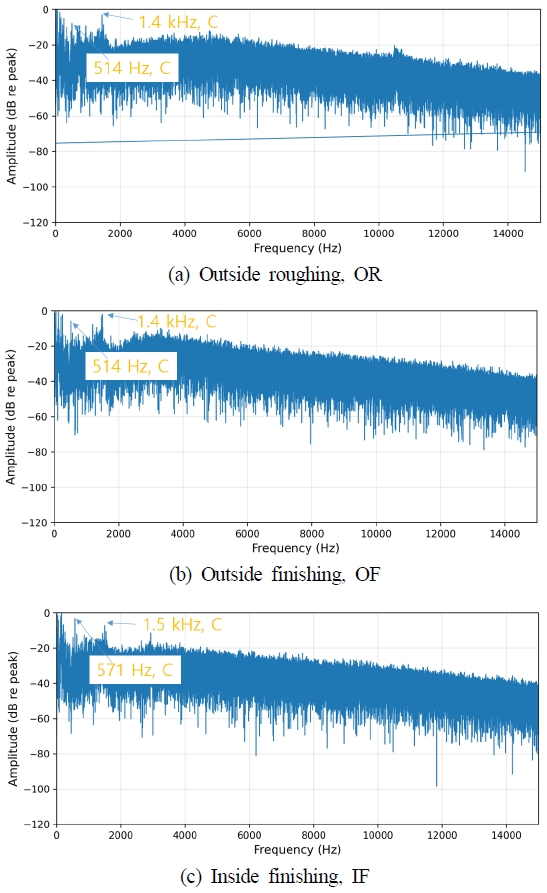
OR OF IF process induced sounds
외경 황삭에서는 514, 933, 1439 Hz 성분이 5회 모두에서 공통적으로 검출되었다(Fig. 5(a)). 외경 정삭에서는 257, 514, 1490 Hz 성분이 5회 모두에서 공통적으로 검출되었다(Fig. 5(b)). 두 공정 모두 외경(OD) 가공이라는 공통점을 가지며, 특히 514 Hz는 황삭・정삭 여부와 무관하게 두 공정에서 동일하게 나타나 외경 가공 자체(공구대-소재 외경 결합 구조)에서 기인하는 성분으로 추정된다.
반면 내경 정삭에서는 571, 1500, 2934 Hz 성분이 5회 모두에서 공통적으로 검출되었다(Fig. 5(c)). 이 세 값은 OD 계열 공정에서 관측된 성분과 겹치지 않는다. 특히 571 Hz는 OD 계열의 514 Hz와 유사한 대역이면서도 구분되는 값으로, 내경(ID) 가공에 사용된 홀더가 외경 공구와 구조적 강성・형상이 달라 별개의 고유 진동 특성을 갖는 것으로 추정된다.
한편, 3.1절 A・B 장비의 L소재 S소재 외경 황삭 반복 측정(20회) 결과를 함께 검토한 결과, 공정 고유의 공통 주파수보다는 장비 고유 주파수(A: 578 Hz, B: 904 Hz)가 더 지배적으로 관측되었으며, 두 장비 사이에 공통되는 뚜렷한 외경 황삭 고유 성분은 확인되지 않았다. 이는 C장비 내에서 관찰된 외경 황삭 공정 공통 성분(514 Hz)이 장비를 달리하면 그대로 유지되지 않으며, 공정에 따른 주파수 특성보다 장비에 따른 고유 특성이 스펙트럼에 더 강하게 나타남을 시사한다. 이러한 경향은 3.6장의 랜덤 포레스트 분류 결과(장비 분류 정확도 96%, 공정 분류 정확도 63%)와도 일관된다.
3.6 랜덤 포레스트 기반 장비・소재・공정 분류
Table 2는 세 목표 변수에 대한 랜덤 포레스트 분류 성능을 정확도 및 매크로 평균 F1값으로 요약한 것이다. Fig. 6은 분류 성능을 혼동행렬로 나타낸 것이다.
Random Forest classification accuracy and F1 score
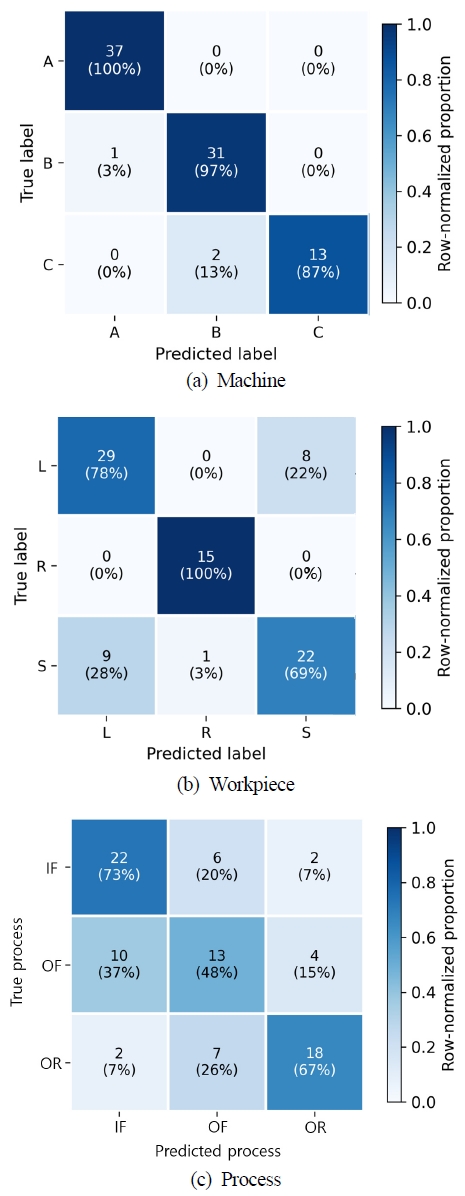
Confusion matrix
장비(machine) 분류는 정확도 0.96, F1값 0.96으로 세 목표 중 가장 우수하였다. 클래스별로는 장비 A가 재현율 1.00으로 완전히 분류된 반면, 장비 C는 정밀도 1.00에도 불구하고 재현율이 0.87에 그쳐 일부(2건)가 B로 오류 분류되었다(Fig. 6(a)). 이러한 클래스 간 편차에도 불구하고 평균이 모두 0.96 수준으로 일치하는 것은, 세 클래스 모두 상대적으로 높은 수준에서 안정적으로 분류되었음을 의미한다.
소재(workpiece)는 정확도 0.79, F1값 0.82로 중간 수준의 성능을 보였다. 소재 R은 정밀도・재현율 모두 1.00에 가까워 평균을 끌어올리지만 소재 L과 소재 S는 0.7~0.8대에 머물러 낮았기 때문이다. 실제 혼동은 L과 S 사이에서 집중적으로 발생하였다(Fig. 6(b)).
공정(process)은 정확도 0.63, F1값 0.63으로 세 목표 중 가장 낮았다. 외경 정삭(OF)의 정밀도·재현율이 각각 0.50, 0.48로 다른 두 공정보다 뚜렷하게 낮아, 전체 성능 저하의 주된 원인이 외경 정삭과 나머지 두 공정 간의 혼동에 있음을 알 수 있다(Fig. 6(c)).
Fig. 6(a)에서 보듯이 장비 분류 정확도는 96.4%로 매우 높았다. 장비 A는 37건 전체가 정확히 분류(100%)되었고, 장비 B는 32건 중 31건(97%)이 정확히 분류되었다. 장비 C는 15건 중 13건(87%)이 정확히 분류되었으며, 나머지 2건은 B로 오류 분류되었다.
Fig. 6(b)의 소재 강성 수준 분류에서는 R(고강성) 15건 전체가 정확히 분류(100%)되어 가장 높은 재현율을 보였다. 반면 L과 S 사이에서는 오류 분류가 지속해서 관찰되었다(L → S 8건, 22%; S → L 9건, 28%). L 자체의 정상 분류 비율은 78%(29/37건), S는 69%(22/32건)로, R과 L・S 간의 스펙트럼 차이는 뚜렷하지만, L과 S 두 소재 간의 차이는 상대적으로 미세함을 다시 한번 확인하였다.
Fig. 6(c)의 공정 분류는 세 목표 중 가장 낮은 성능(63.1%)을 보였다. 내경 정삭(IF)은 73%(22/30건)의 재현율을 보였고, 외경 황삭(OR)은 67%(18/27건)로 구분되었다. 다만 외경 정삭(OF)은 정분류 비율이 48%(13/27건)에 그치고 다른 공정으로 오분류하는 경향을 보였다.
Fig. 7은 세 목표 변수별로 랜덤 포레스트의 지니 중요도(Gini importance) 상위 특징을 비교한 결과이다. Fig. 7(a) 장비(machine)와 Fig. 7(b) 소재(workpiece) 분류에서는 1순위 피크의 진폭(Amp1)이 각각 0.180, 0.135로 가장 큰 중요도를 나타내어, 가장 강한 피크의 절대적인 크기 자체가 장비 및 소재 판별에 지배적으로 기여함을 확인하였다. 그 뒤를 이어 여러 순위(2~10위)의 상대 음압(dB) 값들이 0.05~0.09 수준의 고르게 분포된 중요도를 보였다.
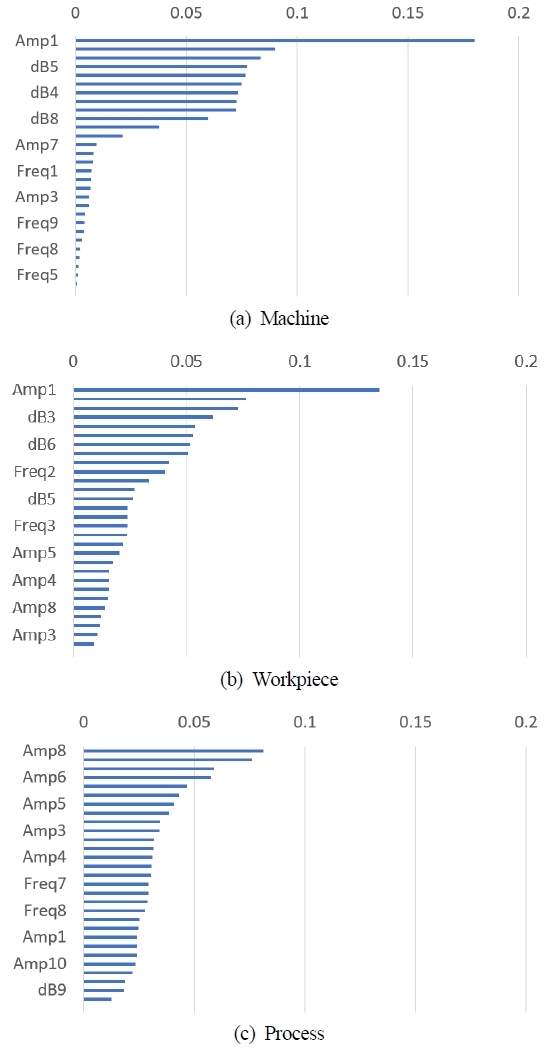
Feature importance
반면 Fig. 7(c) 공정(process) 분류에서는 특정 순위 하나에 중요도가 집중되지 않고, 중후반 순위의 진폭(Amp6~Amp9)과 2・3순위의 주파수(Freq2, Freq3)에 중요도가 비교적 고르게 분산되었다(각 0.04~0.08 수준). 이는 공정 판별이 하나의 지배적 피크가 아니라, 여러 순위의 피크가 이루는 조합 패턴에 의존함을 시사하며, 장비・소재와는 구분되는 판별 메커니즘이 작용함을 보여준다.
4. 결 론
본 연구에서는 중공 원통형 강 소재의 모달 해석과 선삭 가공 중에 발생하는 음향 신호를 비교하여 장비와 소재에 기인하는 주파수 특성을 분석하였다. 해석 결과, 소재 길이가 길어질수록 굽힘 모드의 고유 진동수가 많이 감소하였으며, 타원형 모드에서는 변화가 상대적으로 작게 나타났다.
선삭 실험에서는 동일 기종의 장비에서도 서로 다른 지배적 주파수 성분이 관찰되었다. A 장비에서는 578 Hz, B 장비는 904 Hz 성분이 반복적으로 검출되었으며, 두 장비에서 공통적으로 나타나는 뚜렷한 외경 황삭 주파수 성분은 확인되지 않았다. 이에 따라 본 실험 조건에서는 공정 자체의 주파수 특성보다 장비별 주파수 특성이 음향 스펙트럼에 더 크게 반영되는 것으로 나타났다. 또한 소재별로 예측된 고유 주파수와 측정 결과가 잘 부합하여, 특정 주파수 성분의 유무를 통해 가공 소재의 종류를 구분할 수 있음을 보였다.
음향 신호로부터 추출한 스펙트럼 피크 특징만을 이용한 랜덤 포레스트 분류 분석 결과, 장비 식별 정확도는 96% 이상으로 매우 높게 나타나 장비 고유의 음향 특성이 뚜렷함을 정량적으로 재확인하였다. 소재 분류에서는 고강성 소재가 100%에 가까운 정확도로 구분됐지만, 상대적으로 강성 차이가 작은 긴 소재와 짧은 소재 간에는 혼동이 지속해서 관찰되었다. 가공 공정 분류는 세 지표 중 가장 낮은 성능(63%)을 보였으며, 특히 외경 정삭과 내경 정삭 두 정삭 공정 간의 상호 혼동이 두드러졌다. 이러한 결과는 진동・음향 신호에 가장 강하게 각인되는 정보가 장비 고유 특성이며, 소재・공정에 따른 차이는 상대적으로 미세함을 시사한다.
채터 현상은 예측된 고유 진동수와 그 정수배에서 발생하였으며, 공구 노즈 반경을 줄였을 때 억제되는 경향이 관찰되었다. 이는 공구 형상이 절삭 안정성에 큰 영향을 미침을 의미한다. 아울러 강성이 낮은 긴 소재의 경우 반복 가공에서 결과 변동성이 크게 나타나, 가공 재현성이 떨어지는 것으로 확인되었다.
종합하면, 본 연구는 선삭 음향 분석과 인공지능 기반 분류 모델을 통해 장비·소재·공정의 특성을 정성적・정량적으로 구분하고, 채터 발생 메커니즘을 규명할 수 있음을 보여주었다. 다만 소재 간, 그리고 정삭 공정 간의 세부 판별에는 한계가 있었으며, 이는 향후 피크 간 상대적 위치・간격과 같은 조합 특징의 추가 도입, 그리고 광대역 진동 측정 장비의 활용을 통해 개선될 수 있을 것으로 기대된다. 이러한 결과는 향후 인공지능 기반의 가공 모니터링 및 안정성 예측 기술 개발에 기초 자료로 활용될 수 있다.
Acknowledgments
본 과제(결과물)는 교육부와 경상남도의 재원으로 지원을 받아 수행된 경상남도 지역혁신중심 대학지원체계(RISE)의 연구결과 입니다.
References
-
Doi, S., Kato, S., 1956, Chatter Vibration of Lathe Tools, Trans. ASME, 78:5 1127-1133.
[https://doi.org/10.1115/1.4013950]

-
Ravindra, H. V., Srinivasa, Y. G., Krishnamurthy, R., 1997, Acoustic Emission for Tool Condition Monitoring in Metal Cutting, Wear, 212:1 78-84.
[https://doi.org/10.1016/S0043-1648(97)00137-3]
-
Claesson, I., Håkansson, L., 1998, Adaptive Active Control of Machine-Tool Vibration in a Lathe, Int. J. Acoust. Vib., 3:4 155-163.
[https://doi.org/10.20855/ijav.1998.3.428]
-
Altintas, Y., Ber, A. A., 2001, Manufacturing Automation: Metal Cutting Mechanics, Machine Tool Vibrations, and CNC Design, Appl. Mech. Rev., 54:5 B84.
[https://doi.org/10.1115/1.1399383]
-
Garg, A., Vijayaraghavan, V., Tai, K., Singru, P. M., Jain, V., Krishnakumar, N., 2015, Model Development Based on Evolutionary Framework for Condition Monitoring of a Lathe Machine, Measurement, 73 95-110.
[https://doi.org/10.1016/j.measurement.2015.04.025]
-
Şahinoğlu, A., Rafighi, M., 2020, Investigation of Vibration, Sound Intensity, Machine Current and Surface Roughness Values of AISI 4140 During Machining on the Lathe, Arab. J. Sci. Eng., 45:2, 765-778.
[https://doi.org/10.1007/s13369-019-04124-x]
-
Rall, K., Loker, D., Nikhare, C. P., 2023, Optimal Machine Learning for Detecting Lathe Machining Parameters, Int. J. Adv. Manuf. Technol., 128:1 779-788.
[https://doi.org/10.1007/s00170-023-11939-4]
-
Chua, A., Evangelista, D., 2024, Automated Predictive Maintenance System of Lathe Machine Cutting Tool Through Combined Vibration and Sound Pressure Sensors with PLC, Proc. 4th Int. Conf. Robot., Autom. Artif. Intell. (RAAI), 134-143.
[https://doi.org/10.1109/RAAI64504.2024.10949514]
- Ha, J. W., Lee, Y. C., Joo, K. W., Jo, E. J., Lee, Y. S., Lee, J. K., Kim, K. S., 2017, Analysis on Static Load and Resonance Frequency of Bed in High-speed Automatic Lathe for Precision Machining, Journal of the Semiconductor & Display Technology, 16:2 32-38.
Student in the School of Mechanical Engineering, Gyeongsang National University. His research interests include CNC machining and physical AI.
E-mail: tmdals5797@naver.com
Student in the School of Mechanical and Aerospace Engineering, Gyeongsang National University. His research interests include machining prediction and manufacturing monitoring.
E-mail: kyumin07685@naver.com
Student in the School of Mechanical Engineering, Gyeongsang National University. Her research interests include precision machining and machine learning.
E-mail: doremi7456@naver.com
Student in the School of Mechanical and Aerospace Engineering, Gyeongsang National University. His research interests include CNC machining and machining precision.
E-mail: mount7429@naver.com
Student in the School of Mechanical and Aerospace Engineering, Gyeongsang National University. Her research interests include CNC machining and production quality.
E-mail: subean0607@gnu.ac.kr
Student in the School of Mechanical Engineering, Gyeongsang National University. His research interests include precision machining and CAE.
E-mail: donggeon@gnu.ac.kr
Engineer in Samkwang Motors Co., Ltd. His research interests include turning process.
E-mail: leesoy12@sk-forging.co.kr
Professor in the School of Mechanical and Aerospace Engineering, Gyeongsang National University. His research interests include numerical acoustic and vibration.
E-mail: jkook@gnu.ac.kr
Professor in the School of Mechanical and Aerospace Engineering, Gyeongsang National University. His research interests include CAM and CNC machining.
E-mail: sujinkim@gnu.ac.kr