중소기업 AI 전환(AX) 선행단계를 위한 제조 데이터 기반 2계층 생산성 진단・처방 방법론
Abstract
This study proposes a two-layer methodology linking productivity diagnosis and improvement prescriptions using manufacturing platform data from manufacturing SMEs. As a preliminary stage toward AI transformation, it involves no training or deployment of AI models. The macro layer decomposes equipment idle time by cause and converts it into opportunity cost. A screening gate selects microanalysis targets based on macro priorities, while the micro layer analyzes NC blocks using axis loads to estimate potential savings. Application to 17 machines over five business days and one CNC lathe cycle yielded 74.7% weekly utilization and approximately KRW 9.7 million in idle cost. Operator allocation waiting (46.6%) and changeover (33.0%) were the principal improvement targets. The estimated ex ante cycle time reduction was 12.8-15.1%, requiring field validation. This integrated framework supports data-driven improvement prioritization in manufacturing SMEs.
Keywords:
Manufacturing AI, Manufacturing data platform, Overall equipment effectiveness, NC code optimization, Ex-ante saving estimation, Preliminary stage toward AX1. 서 론
1.1 연구 배경
제조 중소기업의 생산성은 설비의 물리적 성능뿐 아니라 설비가 실제 가공에 활용되는 시간 비율, 즉 가동 효율에 의해 크게 좌우된다. 최근 산업용 사물인터넷(IIoT)과 제조 데이터 플랫폼의 보급으로 중소기업도 설비별 가동・비가동 시간, NC 프로그램 실행 이력, 스핀들・축부하와 같은 미세 운영 데이터를 비교적 낮은 비용으로 수집할 수 있게 되었다[1-3]. 국내에서도 스마트공장 보급과 도입 준비도・성과지표 연구가 축적되어 왔다[4-7]. 그러나 수집된 데이터가 실제 개선 의사결정으로 전환되는 비율은 여전히 낮으며, 데이터 기반 의사결정이 성과로 이어진다는 실증에도 불구하고[8, 9] 전담 인력이 부족한 중소기업에서는 데이터가 진단을 넘어 구체적 처방으로 이어지지 못하는 경우가 많다.
이러한 단절은 분석 수준의 이질성에서 비롯된다. 설비군 전체의 가동률・비가동 구조를 보는 거시적 분석은 “어느 설비, 어느 시간대가 문제인가”를 알려주지만 구체적 가공 조건 변경 지침을 제공하지 못한다. 반대로 NC 코드와 부하 신호를 보는 미시적 분석은 정밀한 처방을 제공하지만 설비군 전체에서 어느 대상을 먼저 분석할지에 대한 우선순위 판단 근거가 부족하다. 두 수준을 잇는 체계적 연결 고리가 없으면 미시 분석은 분석가의 직관에 의존한 임의적 대상 선정에 머무른다.
1.2 연구 목적 및 기여
본 연구의 목적은 제조 데이터 플랫폼에서 수집한 운영 데이터를 이용하여 거시적 설비군 진단과 미시적 가공 처방을 하나의 흐름으로 연결하는 2계층 방법론을 제안하고, 실제 중소기업 데이터에 적용하여 절차적 타당성을 보이는 데 있다. 구체적 기여는 다음과 같다. 첫째, 설비군 비가동 원가 진단에서 단일 사이클 NC 처방으로 이어지는 수직 연계 프레임워크를 정식화하고, 거시 진단의 산출물이 미시 분석 대상을 선별하는 스크리닝 게이트로 작동하는 구조를 제시한다. 둘째, 비가동시간을 원인 유형별로 분해하고 시간단가를 적용해 기회비용으로 환산하는 원가 귀속 절차를 제안하며, 특히 “작업자 배치대기”를 개인의 대응 지연이 아니라 시간대별 작업 수요 집중에서 비롯되는 운영상 대기로 재정의한다. 셋째, 적용 후 데이터가 없는 조건에서도 이송속도-부하 관계를 이용해 절감을 보수적으로 추정하는 사전(ex-ante) 추정 프레임워크와 부하 상승 위험을 통제하는 2단계 안전-확대 적용 프로토콜을 제안한다.
본 연구의 위치는 동일 제조 데이터 플랫폼을 활용한 선행 연구 흐름과의 관계에서 명확해진다. 설비군 운영성과의 실증적 측정이나 단일 CNC 공정의 절삭조건 최적화는 각각 독립적으로 다루어져 왔으나, 본 연구의 독자적 기여는 그러한 거시 진단과 미시 처방을 분리된 분석이 아니라 거시 진단이 미시 대상을 선별하는 단일 수직 흐름으로 연계한 데 있다. 즉 본 연구의 산출물은 운영성과 실증이나 단일 공정 최적화 그 자체가 아니라, 둘을 잇는 연계 방법론이다. 나아가 본 방법론은 중소기업이 본격적인 AI 전환(AX)으로 나아가기 위한 데이터 기반 선행단계에 해당한다.
즉 본 연구는 학습형(예측・분류) AI 모델의 학습・적용을 포함하지 않으며, 이후 AX 도입 시의 학습 데이터・목표변수・개선 우선순위를 정의하는 데이터 기반 선행단계를 체계화한다.
2. 이론적 배경 및 선행연구
2.1 설비종합효율과 비가동 손실
설비종합효율(OEE)은 가용성・성능・품질의 곱으로 설비 생산성을 정량화하는 대표적 지표로, 제조현장의 손실 구조를 가시화하는 데 널리 활용되어 왔다[10-12]. 그러나 전통적 OEE 분석은 손실을 6대 손실 범주로 분류하는 데 초점을 두며, 각 손실을 화폐 단위 기회비용으로 환산하거나 후속 개선 활동의 우선순위로 직접 연결하는 절차는 상대적으로 덜 정형화되어 있다. 국내 연구도 스마트공장 도입의 성과・재무효과를 다루었으나[13, 14], 비가동 손실을 원가로 환산해 개선 우선순위로 직접 잇는 절차는 제한적이다. 본 연구는 비가동시간을 원인별로 분해한 뒤 시간단가를 적용하여 원가 기준 우선순위를 도출함으로써 이 간극을 보완한다.
2.2 절삭조건 최적화와 부하 기반 진단
절삭가공의 사이클타임은 이송속도・절삭깊이・회전수 등 가공 조건에 의해 결정되며, 이를 최적화하는 연구가 오랫동안 축적되어 왔다[15]. 다수의 연구가 스핀들 부하 또는 주축 전류를 절삭 부하의 대리 지표로 사용해 왔으나[16], 드릴링이나 깊은 홀 가공과 같이 이송 방향 저항이 지배적인 공정에서는 스핀들 부하보다 이송축(예: Z축) 부하가 실질적 제약으로 작용한다. 본 연구는 이러한 공정에서 축부하를 우선 진단 기준으로 삼는 블록 분해 방법을 제안한다.
2.3 연구 공백
선행연구를 종합하면 거시적 설비효율 분석과 미시적 절삭 최적화는 각각 풍부하게 축적되어 있으나, 두 수준을 하나의 데이터 기반 의사결정 흐름으로 연결하는 연구는 드물다[17, 18]. 또한 개선 효과를 보고하는 다수 연구가 적용 후 실측 데이터에 의존하는 사후(ex-post) 방식인 데 반해, 적용 전 단계에서 위험을 통제하며 절감을 보수적으로 추정하는 사전(ex-ante) 절차에 대한 논의는 부족하다. 본 연구는 설계과학적 관점에서 실무 문제를 해결하는 절차적 산출물을 지향하며[19], 이 두 공백을 동시에 겨냥한다.
3. 제안 방법론: 2계층 진단-처방 프레임워크
제안 방법론은 거시 진단 계층, 연계 스크리닝 게이트, 미시 처방 계층의 세 단계로 구성된다(Fig. 1, Table 1).
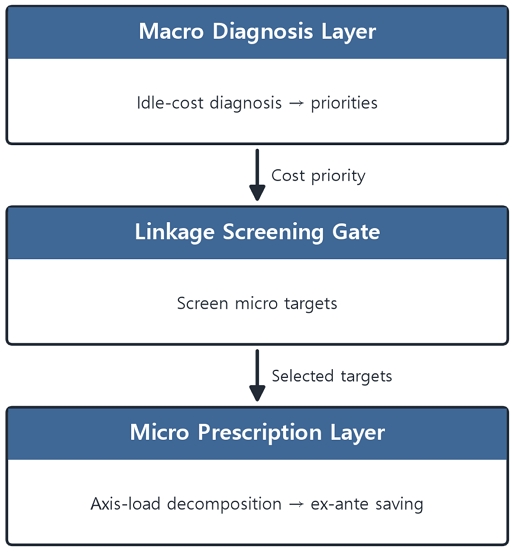
Two-layer productivity diagnosis–prescription framework

Composition of the two-layer diagnosis–prescription framework
3.1 거시 진단 계층: 비가동 원가 귀속
거시 계층은 설비군의 총 투입시간을 가공시간과 비가동시간으로 분리하고, 비가동시간을 원인 유형별로 분해한다. 분해된 각 항목에 시간단가(원/시간)를 적용하여 기회비용 성격의 손실 환산액을 산출한다. 이 환산액은 실제 현금 유출이 아니라 해당 시간 동안 설비와 생산조직이 가공에 활용되지 못한 기회비용을 의미한다. 원가 기준 정렬을 통해 단순 시간 비중이 아닌 화폐 영향 기준의 개선 우선순위를 도출하는 것이 이 계층의 핵심이다. 본 연구는 비가동 항목 중 “작업자 배치대기”를 작업자 개인의 대응 지연이 아니라, 동일 시간대에 여러 설비가 동시에 작업자 개입(로딩・언로딩・소재 교체・측정・세팅)을 필요로 하면서 작업자 배치가 수요를 따라가지 못해 일부 설비가 다음 작업을 기다리게 된 운영상의 대기로 정의한다. 이 재정의는 개선 방향을 인원 증감이 아니라 재가동 순서・담당구역・단주기 설비 배치의 조정으로 전환한다.
구체적으로 배치대기는 설비 상태 로그에서 가공・준비교체・셋업・ATC/APC 등 별도로 식별되는 비가동 사유를 먼저 분리한 뒤, 남은 대기시간 중 설비가 작업자 개입(로딩・언로딩・소재 교체・측정)을 기다리는 대기(standby) 상태로 기록되고 동일 작업자 담당구역 내 다른 설비가 같은 시간대에 개입을 요구한 구간을 추출하여 산정하였다. 따라서 배치대기는 직접 관측된 단일 사유가 아니라, 분류된 비가동을 제외한 잔여 대기 가운데 작업자 개입 수요가 시간적으로 중첩된 부분에 대한 추정값이다.
이 산정 절차를 재현 가능하도록 다음과 같이 정식화한다. 작업자 담당구역을 z, 구역 z에 속한 설비 집합을 M_z, 구역 z에서 동시에 개입을 처리할 수 있는 작업자 수(용량)를 s_z라 하자. 산정에는 (i) 설비별 상태 타임스탬프 로그(가공, 순수 준비교체, 품목・공정 셋업, ATC/APC 보조전환, 단기 작업지시・프로그램 교차, 개입대기 standby), (ii) 설비-작업자 담당구역 매핑(본 사례 구역당 1인 배치, s_z = 1), (iii) NC 프로그램 실행 이력(가공 경계 확정)을 사용한다. 먼저 설비 m의 총 비가동시간에서 상태 로그로 식별되는 비가동 사유(본 사례 기준 품목・공정 셋업 33건 23.0 h, ATC/APC 보조전환 31건 8.8 h, 단기 작업지시・프로그램 교차 588건 2.1 h, 순수 준비교체 2,936건 64.0 h)를 먼저 차감하고, 잔여 구간에서 설비 m이 시각 t에 작업자 개입(로딩・언로딩・소재 교체・측정)을 기다리는 standby 상태이면 1, 그렇지 않으면 0을 부여하는 개입대기 지시함수 χ_m(t)를 정의한다. 설비 m의 잔여 개입대기시간은 식 (1)과 같다.
| (1) |
구역 z의 시각 t 동시 개입수요는 식 (2)로 산출한다.
| (2) |
배치대기는 동시 개입수요가 작업자 용량 s_z를 초과하여 일부 설비가 대기할 수밖에 없는 부분으로 정의되므로, 구역 z의 배치대기시간 W_z와 총 배치대기시간 추정치 W는 식 (3)과 같이 산정한다(Δt는 상태 로그 샘플간격, T는 관측 기간).
| (3) |
시간 중첩의 판별 기준은 동일 담당구역 z・동일 시각 t에서 개입을 요구하는 설비 수 D_z(t)가 그 구역의 작업자 용량 s_z를 초과하는 경우이며, 서로 다른 구역 간 개입은 중첩으로 계상하지 않고, 품목・공정 셋업은 식별 사유로 이미 차감되어 개입유형 필터에서 제외함으로써 이중계상을 방지한다. 한편 D_z(t) ≤ s_z인 비중첩 잔여 대기는 배치대기에 계상하지 않고 Table 5의 기타/미분류 항목으로 분류하였으며, 식별 사유 차감 후 잔여 대기(약 96.0 h)와 배치대기(90.5 h) 및 기타/미분류(5.6 h) 합계의 산술적 정합을 확인하였다(반올림 차이 포함). 본 사례는 s_z = 1이므로 W_z는 동일 시간대에 두 대 이상의 설비가 동시에 개입을 요구하여 겹친 초과 대기시간, 즉 개입 수요의 시간적 중첩분과 정확히 일치한다.
위 절차로 산정한 총 배치대기 추정치가 Table 5의 작업자 배치대기 90.5 h(전체 비가동의 46.6%)이며, 90.5 h는 반올림 표기값으로 미반올림 산정치는 약 90.46 h이고 여기에 4.1절의 임시 기준 시간단가 50,000원/시간을 적용한 원가환산액이 4,523,000원이다.
산정 전 과정은 Fig. 2의 흐름도로 정리하였다. 이 절차의 입력은 설비별 상태 로그와 그 샘플간격, 설비-담당구역 매핑, 구역 용량 s_z, NC 프로그램 실행 이력, 식별 비가동 사유 집합이며, 출력은 구역별 배치대기 W_z와 총 배치대기 추정치 W이다. 타 사이트에 적용할 때에는 로그 체계에 차이가 있으므로 상태코드 매핑을 먼저 확인한 뒤 동일한 절차를 적용한다.
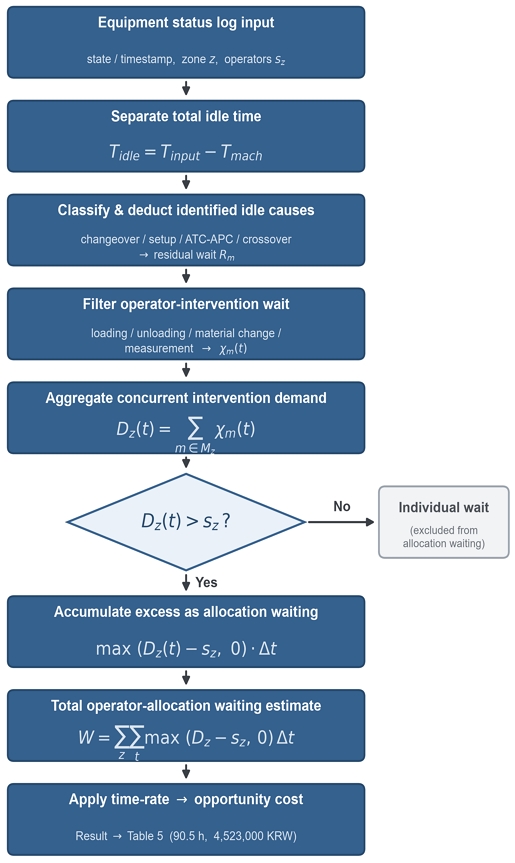
Operator-allocation waiting estimation flow
3.2 연계 스크리닝 게이트
연계 게이트는 거시 진단 결과를 미시 분석 대상 선별 규칙으로 변환한다. 본 연구가 적용한 선별 규칙은 (1) 반복 생산되는 프로그램일 것, (2) 주간 가공시간 부담이 상대적으로 클 것, (3) 가동률이 양호하여 가공조건 개선 효과가 비가동 손실에 묻히지 않을 것의 세 조건이다. 이 규칙은 미시 분석 자원을 화폐 효과가 큰 대상에 집중시키는 역할을 한다.
이 게이트를 재현 가능하도록 조작적으로 정의한다. 입력 변수는 반복성 R(주간 동일 NC 프로그램/품번 반복 실행 여부, 반복 = 1), 주간 가공시간 부담 H(설비군 내 상대 크기), 주간 가동률 U(분모 = 설비 투입시간)이며, 게이트 판정 G는 식 (4)와 같이 세 조건의 논리곱(AND)으로 결합한다.
| (4) |
임계값은 H* = 설비군 주간 가공시간 중앙값(본 사례 적용 기준이며, 후보군을 더 좁혀야 하는 대규모 설비군에서는 상위 25%로 강화 가능), U* = 설비군 주간 평균 가동률(본 사례 74.7%)로 설정한다. 반복성이 있어야 단일 사이클 개선이 주간 생산량으로 누적・환산되고, 절대 절감량은 가공시간에 비례하며, 가동률이 낮으면 가공조건 개선 효과가 비가동 손실에 묻혀 관측・검증이 어렵기 때문이다. 세 조건은 각각 적용 타당성(R)・개선 여지의 절대 크기(H)・개선 효과의 관측 가능성(U)이라는 서로 다른 축을 담당하여 상호 대체가 불가하므로 연속 가중치 없이 논리곱으로 결합한다. 통과 후보 집합 C = {z | G(z) = 1}에는 식 (5)와 같이 H 내림차순 우선순위를 부여한다.
| (5) |
게이트의 입력・판단기준・결합 방식・출력 조건은 Table 2에 정리하였다. 세 임계값은 본 사례 적용값이며 사이트별로 조정 가능하다.
Decision table of the linkage screening gate
3.3 미시 처방 계층: 축부하 기반 블록 분해
미시 계층은 선별된 단일 가공 사이클의 NC 코드를 공구별・블록별로 분해하고 각 블록의 소요시간과 부하를 결합하여 병목을 식별한다. 핵심 절차는 단일 절삭 블록을 부하 프로파일에 따라 진입 에어컷, 절삭 진입, 본 절삭, 끝단 저부하의 네 구간으로 분해하고 구간별로 차등 이송속도를 배정하는 것이다. 절삭이 거의 없는 에어컷 구간은 급속 이송으로 대체하고, 본 절삭 구간은 부하 여유 범위 내에서 이송을 단계적으로 상향한다. 깊은 홀 드릴링 가공에서는 스핀들 부하에 여유가 있어도 이송축 부하가 먼저 한계에 근접하므로, 본 연구는 이송속도 조정 시 스핀들 부하가 아니라 이송축 부하의 변화를 우선 확인 기준으로 삼는다.
3.4 사전(ex-ante) 절감 추정과 적용 프로토콜
적용 후 데이터가 없는 조건에서 절감을 추정하기 위해 본 연구는 이송속도 증가율과 구간 소요시간의 반비례 관계를 이용한다. 동시에 이송속도 증가가 부하 상승을 유발하므로 이송 증가율에 대응하는 부하 상승을 단순 선형으로 보수적으로 추정하여 안전 한계를 점검한다. 위험 통제를 위해 처방은 2단계로 적용한다. 1단계 안전 적용안은 부하 상승이 제한적인 보수적 이송 조건을 먼저 적용하고 변경 후 데이터를 재수집하여 부하가 예상 범위 내인지 확인한다. 2단계 확대 적용안은 1단계가 안정적으로 확인된 경우에만 이송을 추가 상향한다. 이 프로토콜은 사전 추정의 불확실성을 실측 피드백으로 단계적으로 보정하는 폐루프(closed-loop) 구조를 형성한다.
사전 절감 추정을 이송비에 대한 닫힌 형태로 정식화한다. 구간 i의 기준 이송속도를 F_i, 조정 이송속도를 F_i', 이송비를 k_i = F_i'/F_i (≥ 1)라 하면, 경로길이가 고정된 이송제약 구간에서 조정 후 구간시간과 절감은 식 (6)・(7), 축부하 안전조건은 식 (8)과 같다.
| (6) |
| (7) |
| (8) |
절삭이 거의 없는 진입 에어컷 구간은 급속 이송(G0)으로 대체하여 t ≈ 0으로 처리한다. 사이클 절감량과 단축률은 식 (9)・(10)으로 집계한다.
| (9) |
| (10) |
본 추정은 세 가정에 기초한다. A1: 구간시간은 이송속도에 반비례한다(경로길이 일정・이송제약 구간). A2: 축부하는 관측 운전점 인근에서 이송속도에 국소 선형으로 비례한다(L_max는 축부하 상한). A3: 사전 추정은 확정치가 아니며 2단계(안전→확대) 폐루프의 실측 재수집으로 보정된다. T0606 병목 블록에 적용한 워크드 예시는 Table 3과 같다.
Ex-ante Saving Model and Worked Example of the T0606 Bottleneck Block
Table 3의 수치는 조정 전 사전 추정치이며 2단계 폐루프 실측으로 보정된다. 다만 식 (8)의 선형 부하 모형은 전 이송 영역에서 성립하는 물리 법칙이 아니라 관측 운전점 인근의 소폭 이송 증분에서만 유효한 1차 국소 근사(local linear approximation)이다. 실제 절삭에서는 공구 마모 진행에 따른 절삭력 상승, 소재 경도・절삭 여유량의 로트 간 불균일에 따른 부하 스파이크, 깊은 홀 가공에서의 칩 배출 저항 누적 등으로 실제 축부하가 선형 예측을 상회할 수 있으며, 그 편차는 통상 이송을 높일수록 커진다[15, 16]. 따라서 본 추정치는 보장된 결과가 아니라 위험이 통제된 계획값이며, 1단계에서 보수적 이송 증분만 적용하고 실측 재수집으로 각 구간의 소요시간・축부하를 재확인한 뒤 상한 이내일 때만 2단계로 확대하는 프로토콜이 예측 오차를 흡수하는 안전 한계로 기능한다. 여기서 ‘보수적’은 선형 추정이 부하를 과대평가한다는 뜻이 아니라 실측 확인 전까지 이송 증분을 최소로 제한한다는 뜻이다.
4. 방법론 적용
4.1 데이터 및 적용 대상
방법론의 실증적 예시로 금속가공 중소기업의 제조 데이터 플랫폼 운영 데이터를 적용하였다. 거시 계층에는 설비 17대의 5영업일 운영 데이터를, 미시 계층에는 거시 진단을 통해 선별된 CNC 선반의 단일 가공 사이클 데이터를 사용하였다. 분석에 사용한 시간단가는 50,000원/시간을 임시 기준값으로 가정하였으며, 실제 적용 시 고객사의 생산조직 운영비를 기준으로 보정 가능하다.
한편 비가동 손실의 화폐 환산액은 가정한 시간단가에 선형으로 비례하므로, 단가 수준이 달라져도 원가 기준 개선 우선순위의 순서는 변하지 않으며 단가는 절대 금액의 스케일만 조정한다.
여기서 시간단가는 회계상의 특정 원가 항목이 아니라 설비-시간(machine-hour) 1시간이 조직에 대해 갖는 기회비용으로 해석한다. 현장 산정 시에는 (i) 직접 노무비(배부 작업자 임금・복리후생비의 시간 환산), (ii) 설비 감가상각비(취득원가/(내용연수 × 연간 가동가능시간)), (iii) 간접경비(전력・소모공구・유지보수・관리간접비의 시간당 배부)를 합산하여 참고할 수 있으며, 필요시 목표 공헌이익(기회손실 관점)을 추가로 반영할 수 있다. 예시적으로 노무비 2만~3만원, 감가상각비 1만~1.5만원, 간접경비 1만~1.5만원을 배부하면 합계가 대략 4만~6만원/시간 범위에서 형성되며, 본 연구의 50,000원/시간은 이 예시 범위 내의 값이다. 이 분해는 규모 감각을 위한 예시로 실제값은 개별 기업의 회계자료로 산정하여야 한다. 본 연구는 동일 단가를 모든 비가동 항목에 균일하게 적용하므로 단가 선택은 우선순위 순서에 영향을 주지 않는다.
4.2 거시 진단 결과
분석 기간 5영업일 동안 설비군의 주간 생산수량은 19,249개, 총 설비 투입시간은 766.9시간, 총 가공시간은 573.0시간으로 집계되었다. 비가동시간은 193.9시간이며 주간 가동률은 74.7%였다(Table 4). 비가동시간을 원인별로 분해하고 시간단가를 적용한 결과는 Table 5 및 Fig. 3과 같다. 원가 기준으로 정렬하면 최대 개선 대상은 작업자 배치대기(452만원, 46.6%)이며 반복 준비교체(320만원, 33.0%)가 그 뒤를 잇는다. 비가동 상위 항목의 부분 개선 시나리오별 회수 가능 시간과 화폐 환산 효과는 Table 6에 정리하였다.
Key indicators of the weekly macro diagnosis
Cause-wise decomposition and cost conversion of idle time
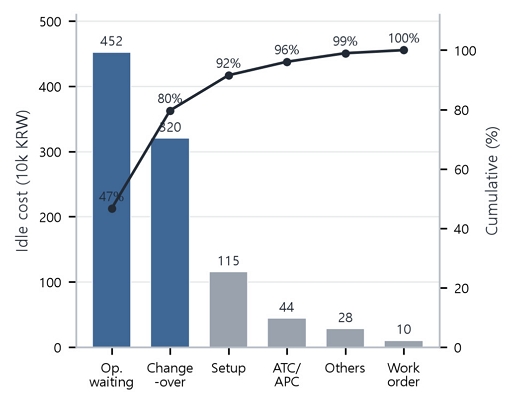
Pareto decomposition of idle time and cumulative share
Improvement scenarios at the macro layer
4.3 연계 게이트 적용
거시 진단에서 가동률이 양호하면서 반복 생산되는 프로그램을 운용하는 설비를 미시 분석 후보로 선별하였다. 선별 규칙을 적용한 결과 반복 생산・가공시간 부담・가동률 양호 조건을 충족하는 선반 가공 사이클이 우선 분석 대상으로 도출되었다. 이로써 미시 분석 자원이 임의가 아닌 거시 진단 근거에 따라 배분되었다.
구체적으로 미시 분석 대상은 다음 6단계 결정 경로로 선정되었다. ① 주간 거시 진단(설비 17대・5영업일, 가동률 74.7%)으로 설비군 조업 구조를 조망하고, ② 3.2절의 게이트 G(식 (4))를 적용하여 후보군을 선별하며(우선순위는 식 (5)의 H 내림차순), ③ 통과 설비 중 반복 대표 프로그램을 보유하여 사이클 단위 정밀분석이 가능한 CNC 선반을 후보로 선정하고, ④ 정상 조업 구간에서 반복 실행된 동일 NC 프로그램 사이클 가운데 알람・정지・수동 개입 없이 완결된 사이클만을 모집단으로 하고, 그 사이클타임 중앙값에 가장 가까운 사이클을 대표 단일 사이클(약 297.6초, 시간당 약 12.1개)로 확정하며(최단・최장 극단 사이클 제외), ⑤ 사이클을 공구별로 분해하고(Table 7), ⑥ 소요시간 파레토 상위 2개 공구(T0606 43.7%, T0202 27.4%, 합계 약 71%)를 우선 개선 대상으로 확정하였다. 이로써 어느 설비・어느 사이클・어느 공구를 왜 선정했는지가 게이트 기준과 정량 파레토로 문서화되어 재현 가능하다.
Tool-wise decomposition of cycle time
4.4 미시 처방 결과
선별된 CNC 선반 가공 사이클의 전체 사이클타임은 약 297.6초였다. 공구별 분해 결과 두 개 공구(T0606, T0202)가 전체 시간의 약 71%를 차지하여 우선 개선 대상으로 식별되었다(Table 7, Fig. 4). 최우선 대상인 T0606은 단일 절삭 블록(G1Z-37.F0.12)이 약 124.5초로 전체 사이클타임의 약 42%를 차지하는 최대 병목이었다. 이 블록을 부하 프로파일에 따라 네 구간으로 분해한 결과는 Table 8 및 Fig. 5와 같다. 스핀들 부하는 전 구간에서 여유가 있었으나 본 절삭 구간에서 Z축 부하가 평균 47.4%, 최대 51%까지 상승하였다.
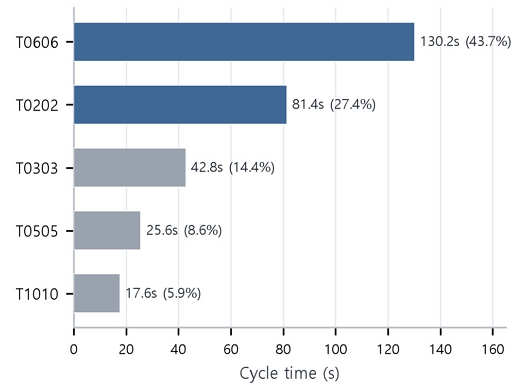
Tool-wise decomposition of cycle time
Section-wise axis-load decomposition of the T0606 bottleneck block
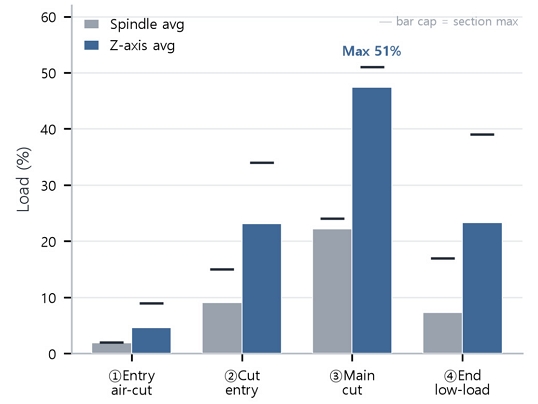
Section-wise spindle and Z-axis load of the T0606 bottleneck block
이는 이송 조건 변경의 제약이 스핀들이 아니라 Z축 부하임을 데이터로 확인한 것으로, 축부하 우선 원칙의 적용 근거가 된다.
진입 에어컷 구간을 급속 이송으로 대체하고 본 절삭 구간의 이송을 단계적으로 상향한 처방, 그리고 2순위 병목 T0202에 대한 처방을 종합하면 전체 사이클타임은 약 297.6초에서 약 253~260초로 단축될 것으로 사전 추정되며 이는 약 12.8~15.1%의 단축률에 해당한다.
시간당 생산량은 약 12.1개에서 약 13.8~14.2개로 증가할 것으로 추정된다. 다만 이 수치는 적용 후 실측이 아닌 사전 추정이며, 실제 효과는 2단계 적용 후 데이터로 검증되어야 한다(Table 9).
Summary of ex-ante saving estimates for the micro prescription
5. 논 의
5.1 계층 연계의 효과
본 적용 사례는 거시 진단이 미시 분석의 대상 선정 근거로 작동함을 보여준다. 거시 계층은 설비군 전체에서 화폐 효과가 큰 영역을 식별하고 그중 가공조건 개선 여지가 있는 설비를 미시 분석으로 넘긴다. 이 연결을 통해 미시 분석은 분석가의 직관이 아니라 원가 근거에 기반하여 자원을 배분하게 된다. 또한 거시 진단은 비가동(배치대기・준비교체) 개선을, 미시 진단은 가공시간(NC 조건) 개선을 제공한다는 점에서 상호 보완적 개선 축을 동시에 제시한다.
5.2 외적 타당성: 12개사 데이터셋과의 대조
본 적용 사례는 단일 기업의 설비군과 단일 가공 사이클에 한정된다. 방법론의 일반화 가능성을 검토하기 위해 동일 제조 데이터 플랫폼에서 수집된 12개 금속가공 중소기업(한국표준산업분류 C25 계열) 데이터셋의 특성과 대조하였다. 해당 데이터셋은 총 186대의 연결 설비와 다년간의 운영 기록을 포함하며, 본 적용 사례의 설비군은 이 모집단의 전형적 설비 규모(사별 평균 15.5대 대비 17대)와 본 방법론이 요구하는 데이터 구조를 공유하는 일반적 범위 안에 위치한다. 이는 본 방법론이 특수한 단일 사례가 아니라 동종 중소기업군에 적용 가능한 절차임을 시사한다. 다만 12개사 데이터셋은 적용 맥락과 모집단 대표성을 논의하기 위한 참조로 활용되었으며, 미시 처방의 효과를 다수 사례에서 실측한 것은 아니다.
이 대조를 정량화하면 다음과 같다. 선행 실증연구에서 확보된 모집단은 한국표준산업분류 C25(금속가공제품 제조업) 소속으로, 동일 플랫폼 고객 18개사 중 도입 전 안정적 조업 요건을 충족한 12개사이며(제외 6개사: 도입 전 기준선 부재 4, 중도 해지 1, C25 외 업종 1), 총 186대의 설비를 연결하여 사별 평균 15.5대이다. 본 사례의 17대는 이 사별 평균에 근접하는 전형적 규모이다. 선행연구에서 12개사의 가동률은 40.4%에서 46.4%로 평균 6.0%p 개선되었고(대응표본 t(11) = 13.33, p < 0.001, 95% CI [5.02, 7.00]%p, Cohen's dz = 3.85, 12개사 전수 일관), 이는 본 방법론이 요구하는 데이터 구조(NC 실행 이력・설비 상태 로그・담당구역 매핑)가 동종 산업 다수 기업에서 반복적으로 확보 가능함을 시사한다. 다만 선행연구의 가동률은 분모를 조업가능시간으로 정의한 값(정의 A)이고 본 사례의 주간 가동률 74.7%는 분모를 설비 투입시간으로 정의한 값(정의 B)으로, 분모 정의가 상이하여 두 지표의 절대수준은 직접 비교할 수 없다. 두 데이터셋의 대조는 Table 10에 정리하였으며, 이는 데이터 구조・모집단 대표성의 참조를 위한 것으로 본 단일 사례의 개선 효과를 12개사 전체로 정량 일반화하는 근거가 아니다. 본 연구가 주장하는 외적 타당성은 절차적 적용 가능성에 한정되며, 다수 사례에 대한 개선 효과의 정량 검증은 향후 과제이다.
Comparison between the 12-company population and this case
5.3 선행 연구와의 관계 및 한계
본 연구는 동일 플랫폼을 활용한 운영성과 실증 연구 및 단일 CNC 공정 최적화 연구와 분석 대상을 일부 공유하나, 본 연구의 산출물은 두 수준을 잇는 연계 방법론이라는 점에서 구별된다. 미시 적용 사례 또한 선행 단일 공정 최적화 연구와 다른 설비・사이클을 사용한다. 한계로는 첫째, 미시 처방의 절감이 적용 후 실측이 아닌 사전 추정이며, 이때의 이송속도-부하 선형성이 관측 운전점 인근의 소폭 이송 증분에서만 유효한 1차 국소 근사여서 공구 마모 진행・소재 경도 및 여유량 불균일・칩 배출 저항 누적 등으로 실제 부하가 선형 예측을 상회(통상 고이송 구간에서 과소평가)할 수 있다는 점, 둘째, 미시 분석이 단일 사이클에 기반하여 사이클 간 변동・공구 마모의 장기 효과를 반영하지 못한다는 점, 셋째, 거시 계층의 시간단가가 임시 기준값이라는 점, 넷째, 작업자 배치대기 추정이 직접 관측이 아닌 운영 데이터 기반 추정이라는 점을 들 수 있다. 추정값은 2단계 적용 후 데이터로 검증되어야 한다. 아울러 분석 기간 5영업일은 표본 부족이 아니라 주간 진단 주기로 설계된 본 방법론의 1회 적용 분량이며, 매 주기 반복 적용이 방법론의 운용 방식이다. 다만 계절성・수주 변동은 단일 주기로는 포착되지 않으므로 장기 관측이 필요하다.
6. 결 론
본 연구는 제조 데이터 플랫폼의 운영 데이터를 활용하여 설비군 비가동 원가 진단과 단일 사이클 NC 처방을 하나의 수직 흐름으로 연결하는 2계층 진단-처방 방법론을 제안하였다. 거시 계층은 비가동시간을 원인별로 분해하고 시간단가로 환산하여 원가 기준 우선순위를 도출하며, 연계 게이트는 그 우선순위를 미시 분석 대상 선별 규칙으로 변환하고, 미시 계층은 축부하를 우선 기준으로 NC 블록을 분해하여 사전 절감을 보수적으로 추정하는 프레임워크와 2단계 안전-확대 적용 프로토콜을 제공한다. 금속가공 중소기업 데이터에 적용한 결과 거시 계층에서 주간 가동률 74.7%・비가동 손실 약 970만원이 산출되고 작업자 배치대기・반복 준비교체가 핵심 개선 대상으로 식별되었으며, 미시 계층에서 약 12.8~15.1% 단축 가능성이 사전 추정되었다. 본 방법론의 기여는 거시-미시 분석을 단절 없이 연결하는 프레임워크의 정식화, 비가동의 원가 귀속 절차, 위험을 통제하는 사전 절감 추정 절차에 있다. 아울러 본 방법론은 학습형 AI 도입(AX)에 앞서 학습 데이터 범위・목표변수・개선 우선순위를 정의하는 데이터 기반 선행단계로 기능한다. 향후 연구에서는 2단계 적용 후 실측으로 사전 추정의 정확도를 검증하고, 다수 설비・다수 사이클로 미시 분석을 확장하며, 계절성・수주 변동을 포괄하는 장기 관측과 함께 12개사 데이터셋 전반에 본 방법론을 반복 적용하여 절감 추정의 분포와 일반화 가능성을 정량 평가할 필요가 있다.
References
-
Lee, J., Bagheri, B., Kao, H. A., 2015, A Cyber-Physical Systems Architecture for Industry 4.0-Based Manufacturing Systems, Manuf. Lett., 3 18-23.
[https://doi.org/10.1016/j.mfglet.2014.12.001]

-
Mourtzis, D., Vlachou, E., Milas, N., 2016, Industrial Big Data as a Result of IoT Adoption in Manufacturing, Procedia CIRP, 55 290-295.
[https://doi.org/10.1016/j.procir.2016.07.038]
-
Tao, F., Qi, Q., Liu, A., Kusiak, A., 2018, Data-Driven Smart Manufacturing, J. Manuf. Syst., 48:part C 157-169.
[https://doi.org/10.1016/j.jmsy.2018.01.006]
-
Cho, J. H., Shin, W. S., 2019, Developing a Framework for Assessing Smart Factory Readiness of SMEs and Case Study, Journal of Korean Society for Quality Management, 47:1 1-15.
[https://doi.org/10.7469/JKSQM.2019.47.1.1]
-
Kim, H. M., 2025, Impact of Digital Transformation, Smart Factory, and Government Support on Business Performance in Manufacturing Companies: A Comparative Analysis of SMEs and Large Enterprises, Industry Promotion Research, 10:2 27-37.
[https://doi.org/10.21186/IPR.2025.10.2.027]
-
Kim, M. J., Park, N. T., 2025, Empirical Analysis of the Effect of Policy Loan on Korean SME Smart Factory Adopters: A Comparative Study of Management Performance Using PSM-Staggered DID Combined Model, Asia-Pacific Journal of Business Venturing and Entrepreneurship, 20:2 199-215.
[https://doi.org/10.16972/apjbve.20.2.202504.199]
-
Ku, J. H., 2017, A Study on the Platform for Big Data Analysis of Manufacturing Process, Journal of Convergence for Information Technology, 7:5 177-182.
[https://doi.org/10.22156/CS4SMB.2017.7.5.177]
-
Brynjolfsson, E., Hitt, L. M., Kim, H. H., 2011, Strength in Numbers: How Does Data-Driven Decisionmaking Affect Firm Performance?, available at SSRN.
[https://doi.org/10.2139/ssrn.1819486]
-
Brynjolfsson, E., McElheran, K., 2016, The Rapid Adoption of Data-Driven Decision-Making, Am. Econ. Rev., 106:5 133-139.
[https://doi.org/10.1257/aer.p20161016]
-
Jonsson, P., Lesshammar, M., 1999, Evaluation and Improvement of Manufacturing Performance Measurement Systems: The Role of OEE, Int. J. Oper. Prod. Manag., 19:1 55-78.
[https://doi.org/10.1108/01443579910244223]
-
Muchiri, P., Pintelon, L., 2008, Performance Measurement Using Overall Equipment Effectiveness (OEE): Literature Review and Practical Application Discussion, Int. J. Prod. Res., 46:13 3517-3535.
[https://doi.org/10.1080/00207540601142645]
- Nakajima, S., 1988, Introduction to TPM: Total Productive Maintenance, Productivity Press, Cambridge, MA.
-
Choi, T. L., Kim, J. H., Choi, M. S., 2022, The Effects of Smart Factory System on Sales and Employment : Evidence from Manufacturing SMEs in Incheon, Journal of Korea Planning Association, 57:6 74-87.
[https://doi.org/10.17208/jkpa.2022.11.57.6.74]
-
Lee, C. S., Yoo, W. S., 2023, A Study on the Effect of SMEs Performance According to the Smart Factory Introduction Environment: Focusing on SMEs in Incheon, Journal of the Korean Institute of Industrial Engineers, 49:2 176-186.
[https://doi.org/10.7232/JKIIE.2023.49.2.176]
-
Altintas, Y., 2012, Manufacturing Automation: Metal Cutting Mechanics, Machine Tool Vibrations, and CNC Design, 2nd ed., Cambridge University Press, Cambridge, UK.
[https://doi.org/10.1017/CBO9780511843723]
-
Teti, R., Jemielniak, K., O'Donnell, G., Dornfeld, D., 2010, Advanced Monitoring of Machining Operations, CIRP Ann-Manuf. Technol., 59:2 717-739.
[https://doi.org/10.1016/j.cirp.2010.05.010]
- Davenport, T. H., Harris, J. G., 2007, Competing on Analytics: The New Science of Winning, Harvard Business School Press, Boston, MA.
-
Wamba, S. F., Gunasekaran, A., Akter, S., Ren, S. J., Dubey, R., Childe, S. J., 2017, Big Data Analytics and Firm Performance: Effects of Dynamic Capabilities, J. Bus. Res., 70 356-365.
[https://doi.org/10.1016/j.jbusres.2016.08.009]
-
Hevner, A. R., March, S. T., Park, J. S., Ram, S., 2004, Design Science in Information Systems Research, MIS Q., 28:1 75-106.
[https://doi.org/10.2307/25148625]
Ph.D. student at Hoseo University. His primary research area focuses on the AI-based integration of mechanical systems, with a specific emphasis on improving industrial safety and predicting failures.
E-mail : kgyo1@naver.com
M.S. candidate in AI Convergence Engineering, Inha University. His research interests include Manufacturing AI and AI education.
E-mail : mylovesky3@naver.com
CEO of Yeonhap Systems Co., Ltd.
His research interests include smart manufacturing, IIoT-based machine monitoring, manufacturing data analytics, AI-based production and machining process optimization, and distributed manufacturing networks for manufacturing capacity sharing and orchestration.
E-mail : yoon.joonsaam@yhs-corp.com
Ph.D. in Mechanical and Mechatronics Engineering, Kangwon National University. Director of the Manufacturing AI Education Center at the Training Institute for SMEs and Startups. His primary research areas include fatigue failure and AI-based manufacturing process optimization.
E-mail : bklim@kosmes.or.kr