티타늄 가공에서 측면 황삭과 등고선 황삭 전략의 가공 효율성 비교 연구
Abstract
This study comparatively analyzed the machining efficiency of Z-level roughing and side roughing strategies in titanium alloy processing. When applied to the same part, the side roughing combination strategy reduced machining time by 45.6% and insert consumption per workpiece by approximately 35% compared with the Z-level roughing-only strategy. Furthermore, the side roughing strategy enabled stable, continuous machining for approximately 3 h, making it more suitable for automation than the Z-level roughing process, which requires insert replacement approximately every 64 min. These results underscore the efficacy of side roughing as a machining strategy for difficult-to-machine materials such as titanium alloys.
Keywords:
Titanium machining, Z-level roughing, Side roughing, Machining productivity, Insert consumption, Insert change1. 서 론
티타늄(Ti) 합금은 높은 강도 대 무게 비율, 우수한 내식성 및 생체 적합성으로 인해 항공우주, 의료, 자동차 산업에서 광범위하게 사용되고 있다. 그러나 가공 경화성이 높고 열전도율(6.7 W/m·K)이 낮으며 탄성 계수가 높아 절삭 공구에 가해지는 열적 기계적 부하가 매우 크다[1]. 절삭유의 종류는 표면 무결성, 표면 거칠기, 공구 마모, 공구 수명, 온도 및 절삭력에 상당한 영향을 미친다[2]. 수평 방향 공구 이송이 상향과 하향보다 공구 수명과 표면 품질 모두 우수하다[3]. 티타늄 가공에서 공구 마모는 주로 경사면에서 발생하는 산화, 접착, 확산 마모와 기계적 및 열적 균열 형태로 나타난다[4]. 이로 인해 공구 수명이 짧아지고 가공 비용이 증가하는 문제가 발생한다. 따라서 효율적인 가공 전략 선택은 티타늄 가공의 생산성과 경제성을 결정하는 핵심 요소이다.
본 연구는 티타늄 합금 가공 시 등고선 황삭(z-level roughing)과 측면 황삭(side roughing) 전략을 비교하여 가공 시간 및 절삭 인서트 마모에 미치는 영향을 분석한다. 티타늄 고효율 가공에서는 축방향 저절입 기반 등고선 황삭[5]과 반경방향 저절입 기반 측면 황삭[6] 전략이 대표적으로 활용된다. 다양한 황삭 전략과 그 효과에 관한 일반적인 연구 결과들에서 일정한 절삭 부하를 유지하는 전략이 가공 효율과 공구 수명에 긍정적인 영향을 미치는 것으로 나타났다. 일정한 절입 각도(engagement angle) 밀링 전략은 가공 시간 38% 감소 및 40% 이상의 비용 절감 효과를 가져올 수 있다[7]. 이는 공구가 재료에 지속적이고 안정적으로 진입하여 불필요한 공회전이나 급격한 속도 변화를 줄이기 때문이다. 기존 밀링(conventional milling), 플런지 밀링(plunge milling), 트로코이달 밀링(trochoidal milling)과 같은 황삭 작업 간의 생산 시간 분석 연구가 진행되었다[8].
기존 연구는 주로 연구실 단위에서 소재 제거율 또는 공구 수명 중심 비교에 머물렀으며, 실제 현장에서 일주일 동안 주야로 자료를 수집해 비교한 연구는 부족했다. 따라서 본 연구에서는 티타늄을 가공하는 현장에서 등고선 황삭 전용 가공과 측면 황삭 조합 전략의 생산성, 가공 시간, 인서트 수량, 인서트 마모를 통합적으로 비교한다.
2. 실험 설계 및 방법
2.1 티타늄 황삭 조건
본 연구에서는 415 × 185 × 82 mm 크기의 티타늄 소재를 경사진 돌기와 바닥만 남기고 황삭 가공한다. 공구 수명을 높이고자 고강도 금속 가공용으로 설계된 초경 인서트와 내열성 및 내마모성이 우수한 TiAlN 코팅을 사용한다[9]. 높은 강도와 낮은 열전도 특성을 고려하여 낮은 절삭 속도, 낮은 이송 속도, 낮은 반경 방향 절삭 깊이를 사용해 공구에 가해지는 열적, 기계적 부하를 최소화해야 한다. 티타늄 가공에서 발생하는 고열을 효과적으로 제거하고 윤활을 제공하도록 수용성 절삭유를 충분히 분사한다[2]. CAD/CAM 소프트웨어의 고급 공구 경로 기능을 활용하여 공구 진입 및 이탈 시 충격을 줄이고, 부드러운 경로 전환을 통해 공구에 가해지는 불필요한 부하를 방지한다.
2.2 등고선 황삭 전용 전략
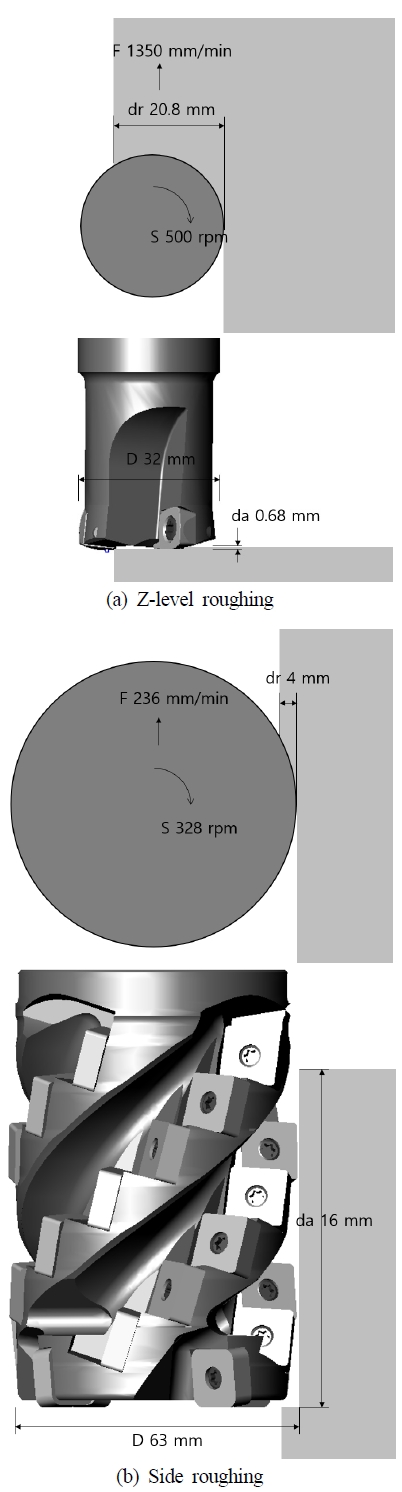
Fig. 1 (a)와 Table 1 왼쪽 등고선 황삭 전용 전략에서는 직경 32 mm 인서트 공구를 사용하여 낮은 축 방향 절입 깊이로 전 영역을 반복적으로 절삭하는 가공을 수행하였다. 본 전략에서는 축방향 절삭 깊이를 0.68 mm로 매우 작게 설정함으로 절삭력을 작게 유지하지만, 동일 체적을 제거하기 위해 다수의 패스가 필요하므로 전체 가공 시간이 증가하는 특징을 가진다.
Z-level and side roughing process

Roughing conditions
반경 방향 경로 간격(step-over)는 공구 직경의 약 65%(20.8 mm)로 설정하여 내부에서 외부로 오프셋 가공을 수행한다. 이 과정에서 형상 특성에 따라 반경 방향 절삭 깊이는 일정하지 않으며, 마지막 소재 모서리에서는 최소 2 mm에서 최대 16 mm 까지 크게 변화한다. 인서트가 소재 모서리를 가공할 때 순간적으로 두꺼운 칩을 만들면서 충격 하중이 발생하여 진동 및 소음이 가장 크게 발생하는 것으로 관찰되었다. 티타늄 가공에서 발생하는 높은 발열을 완화하기 위해 스핀들 회전수는 500 rpm으로 낮게 설정하였으며, 이송 속도는 1350 mm/min으로 높여 충분한 소재 제거율을 확보하도록 하였다. 이론적인 최대 소재 제거율(MRR)은 191 cm3/min이며 실제는 반경 방향 절입 깊이가 65% 미만인 경우가 발생함으로 이론보다 작다.
본 전략에서는 약 64분 간격으로 가공을 정지하고 인서트를 교체하는 방식으로 공정을 운영하였다. 이는 공구 파손을 방지하고 안정적인 가공 상태를 유지하기 위한 것이나, 반복적인 작업자 개입으로 인해 비가공 시간이 증가하고 공정의 연속성이 저하되는 단점이 존재한다.
2.3 측면 황삭 조합 전략
측면 황삭은 공구의 측면을 사용하여 재료를 제거하는 방식이며, 특히 일정한 절입 각도를 유지하는 전략은 고효율 가공 기법의 핵심이다. 이 전략은 절삭 부하를 일정하게 유지하고 공구의 전체 절삭날 길이를 활용하여 열과 마모를 분산시킨다.
Fig. 1 (b)와 Table 2 오른쪽 측면 황삭 조합 전략에서는 초기 대량 재료 제거를 위해 직경 6 mm 대형 인서트 커터를 사용하여 측면 황삭을 수행하였다. 스핀들 회전수와 이송 속도는 각각 328 rpm과 236 mm/min으로 느리게 설정하여 티타늄 가공 시 발생하는 열적 및 기계적 부하를 줄였다. 축방향 절삭 깊이를 66 mm로 크게 하여 가공 시간을 단축하고 45도 나선형 날에 절삭력을 균일하게 분산시켰다.
Comparison of field production productivity during the monitored periods
측면 황삭의 반경 방향 절입 깊이를 4 mm로 선정하였다. 현장 시험 결과 절입 깊이를 6 mm까지 증가시키더라도 장비의 스핀들 부하율은 25% 이하를 유지하였으나, 인서트 수명이 급격히 감소하여 하나의 소재를 가공하기 전에 인서트를 교체해야 하는 문제가 발생하였다. 반대로 절입 깊이를 4 mm로 제한하면 순간적인 재료 제거율은 감소하지만, 인서트 교체 없이 하나의 소재를 안정적으로 가공할 수 있어 연속 무인 가공이 가능하였다. 따라서 현장 전문가가 생산성 공구 수명 및 작업자 개입을 동시에 고려한 생산 현장 양산 조건을 활용하였다.
또한 양산 조건은 단순히 경험적으로 결정된 것이 아니라, 저자들의 선행연구에서 제안한 절삭음 기반 공구 선정 및 절삭조건 설정 방법과 동일한 개념에 기반한다[10, 11]. 선행연구에서는 숙련 작업자가 절삭음을 이용하여 공구와 절삭조건을 선정하는 과정이 비절삭음량 최소화 모델과 높은 일치성을 보였으며, 안정적인 절삭과 높은 생산성을 동시에 확보할 수 있음을 보고하였다.
이론적인 최대 MRR은 623 cm3/min이며 실제 가공에서는 깊이가 낮은 구간, 진입 탈출 구간, 비 절삭 이송이 포함되어 이론보다 작다. 측면 황삭의 소재 제거율은 등고선 황삭의 약 3.3배 이상으로 황삭 시간을 단축하는 원동력이다. 측면 황삭 이후 잔여 영역에 대해서만 직경 32 mm 공구를 이용한 등고선 황삭을 1회 수행하였다.
본 전략에서는 소재 교체 및 인서트 교체를 초기 또는 특정 시점에 일괄 수행한 후 약 3시간 동안 연속 가공이 가능하도록 공정을 구성하였다. 이는 작업자 개입을 최소화하고 공정의 연속성을 크게 향상하는 장점이 있다.
3. 결과 및 분석
3.1 황삭 공정별 가공 결과
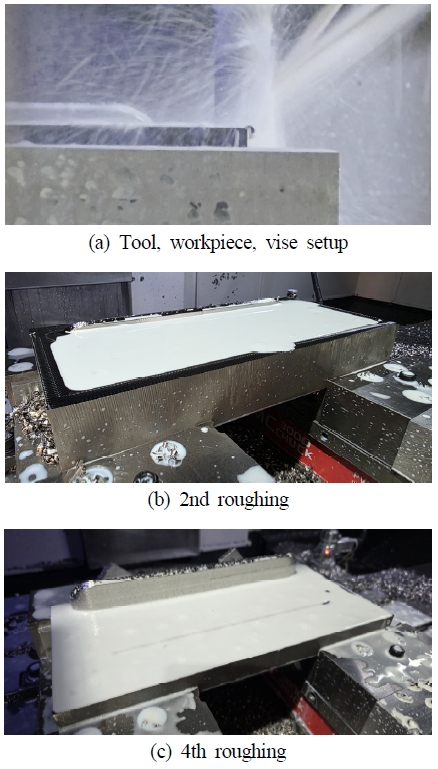
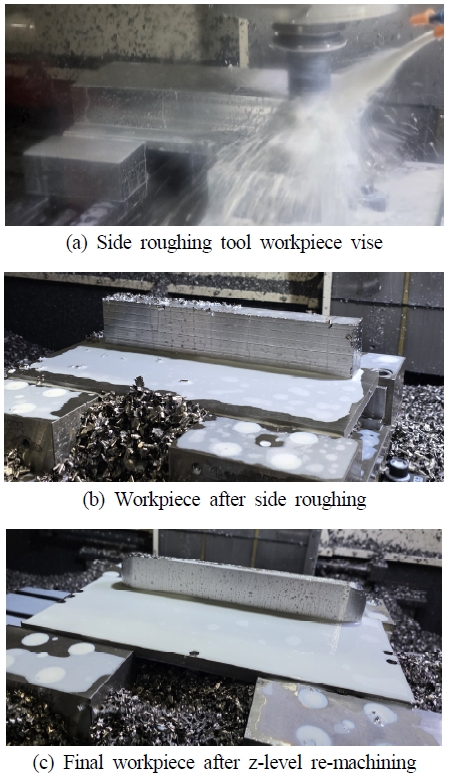
등고선 황삭 전용 전략은 Fig. 2와 같이 반복적인 등고선 가공을 통해 위부터 아래로 형상을 형성하는 반면, 측면 황삭 조합 전략은 Fig. 3과 같이 측면 황삭으로 대량의 재료를 빠르게 제거한 후 후속 등고선 공정을 통해 형상을 완성하는 방식으로 구성된다.
Z-level roughing only
Side roughing hybrid
Fig. 2는 직경 32 mm 공구를 이용한 등고선 황삭 전용 공정의 단계별 가공 결과를 보여준다. Fig. 2(a)는 등고선 황삭이 수행되는 동안의 공구, 소재 및 바이스 구성을 나타내며, 반복적인 얕은 절삭이 수행되는 가공 환경을 확인할 수 있다. Fig. 2(b)는 2차 등고선 황삭이 완료된 후의 소재 형상을 나타내며, 점진적으로 재료가 제거되는 과정을 보여준다. Fig. 2(c)는 4차 등고선 황삭 이후의 상태로 동일한 공정을 반복 수행함에 따라 최종 형상에 남은 소재의 높이가 낮아지는 특징을 확인할 수 있다.
Fig. 3은 측면 황삭 조합 전략의 가공 과정을 나타낸다. Fig. 3(a)는 직경 63 mm 대형 공구를 이용해 측면을 황삭하는 모습을 보여준다. Fig. 3(b)는 측면 황삭 이후의 소재 형상을 나타내며 직사각형 형태의 잔여 소재가 남는 것을 확인할 수 있다. 이는 측면 황삭이 전체 형상을 정밀하게 가공하기보다는 고효율의 초기 재료 제거에 초점을 맞춘 공정임을 보여준다. Fig. 3(c)는 이후 등고선 황삭을 통해 잔여 소재가 제거된 최종 가공 형상을 나타낸다.
3.2 작업 로그 기반 생산성 비교
현장의 실제 생산성을 비교하기 위해서, 일주일 주야 작업 로그 데이터를 활용하여 공정 시간과 가공 수량을 파악하였다. 각 공정에 대해 시작 시각, 종료 시각, 가공 시간, 그리고 가공된 소재 수를 기준으로 Table 2와 같이 재구성하였다.
등고선 황삭 공정의 경우, 화요일 야간부터 목요일 새벽까지 총 7개의 소재가 가공되었다. 소재당 가공 시간은 약 6시간 40분에서 6시간 50분 수준으로 비교적 일정하게 유지되었다. 하지만 황삭 공구 마모로 인해서 약 64분마다 반복적인 정지 및 인서트 교체가 필요해 야간 작업자가 충분한 휴식을 취하기 어려웠다.
반면, 측면 황삭 조합 공정에서는 목요일 저녁에서 금요일 새벽까지 총 3개의 소재가 가공되었다. 한 소재를 가공하는 3시간 동안 인서트 교체 없이 공구교환 장치를 이용해 연속적으로 무인 가공이 이루어 저 야간 작업자가 3시간 연속 충분한 휴식을 취할 수 있었다.
두 공정을 비교하면, 등고선 황삭은 48.6시간 주야로 7개의 소재를 가공했지만, 측면 황삭 조합 공정은 10.4시간 야간 가공만으로 3개의 소재를 가공해, 1일 24시간 기준 생산성이 약 2배로 상승하는 효과를 나타낸다.
3.3 가공 시간 비교
가공 전략에 따른 공정 효율을 비교하기 위하여, 등고선 황삭 전용 공정과 측면 황삭 - 등고선 황삭 조합 공정의 가공 시간을 녹화해 분석하였다. Fig. 4 그래프와 같이 실제 생산 환경에서는 순수 가공 시간에 인서트 교체 및 소재 세팅 시간이 추가되어 총 공정 시간이 된다.
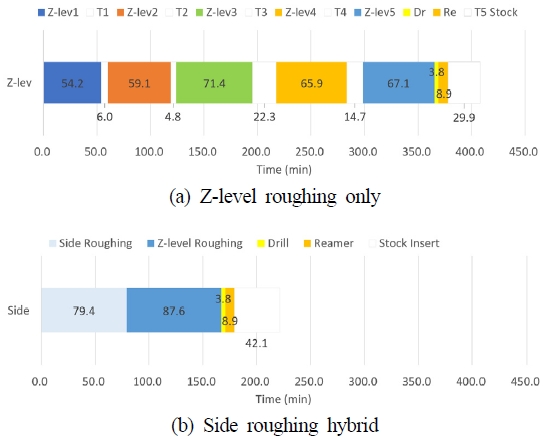
Comparison of total machining time for Z-level roughing and Side roughing hybrid strategy
Fig. 4(a) 등고선 황삭 전용 공정에서는 Z-level1에서 Z-level5까지 총 5회의 등고선 황삭과 짧은 드릴 리머 시간을 더한 순수 가공시간 330.4분에, 4회의 가공 중 인서트 교체 시간 47.8분과 소재 교체 세팅 및 최초 인서트 교체 시간 29.9분이 추가되어 총 408.0분의 공정 시간이 소요되었다.
Fig. 4(b) 측면 황삭 조합 공정에서는 측면 황삭 시간 79.4분과 남은 소재 등고선 황삭 시간 87.6분에 드릴 리머 시간을 더해 순수 가공 시간 179.7분이 소요되었다. 가공 후 소재 교체 및 두 공구의 인서트 교체에 총 42.1분이 추가되어 총 공정 시간은 221.7분이 소요되었다.
측면 황삭 조합 공정은 등고선 황삭 전용 공정 대비 순수 가공 시간 기준으로 약 150.7분(45.6%) 단축 효과가 나타났고, 소재 세팅과 인서트 교체 시간을 포함한 전체 공정 시간 기준에서도 약 186.3분(45.7%) 감소한 결과를 보였다. 이는 측면 황삭이 높은 소재 제거율을 기반으로 초기 황삭 구간을 빠르게 수행하기 때문으로 판단된다.
공정 시간 분석과 더불어 작업자 개입 방식에 따른 피로도 차이도 함께 고려하였다. Fig. 4(a) 등고선 황삭 공정의 경우 약 63분 간격으로 가공을 정지하고 인서트를 교체하는 방식으로 운영되었으며, 이로 인해 작업자는 지속적으로 장비 상태를 모니터링하고 반복적인 개입을 수행해야 한다. 특히 야간작업 시간대에서는 작업자의 피로도 증가로 인해 장비 정지를 인식하고 인서트를 교체하는 시간이 지연되는 경향이 나타났다. 이는 공정 시간의 불확실성을 증가시키는 요인으로 작용한다.
반면, Fig. 4(b) 측면 황삭과 등고선 황삭을 결합한 공정에서는 약 3시간 이상 연속 가공 후 소재 세팅 및 인서트 교체를 일괄 수행함으로 작업자의 개입 빈도를 크게 줄일 수 있었다. 이러한 공정 구조는 장시간 무인 운전을 가능하게 하며, 특히 야간작업에서 작업자의 부담을 감소시키고 공정 안정성을 향상하는 장점이 있다.
3.4 소재 제거율 비교
각 황삭 전략의 실제 소재 제거율(MRR)을 정량적으로 비교하기 위하여 CAD/CAM 모델의 소재 부피와 실제 절삭시간을 이용하여 실측 MRR을 산출하였다. 소재 제거 체적은 CATIA에서 측정한 질량을 티타늄의 밀도 4,460 kg/m3로 나누어 계산하였다. 원소재의 부피는 6,296 cm3이며, 측면 황삭 후 남은 부피는 2,544 cm3이고, 등고선 황삭 후 최종 제품 부피는 1,580 cm3이다.
Table 3에서 실측 MRR은 CAD/CAM 측정 제거 체적을 실제 절삭 시간으로 나누어 산출하였다. 등고선 황삭 전용의 경우 전체 제거 체적 4,716 cm3와 실제 절삭시간 317.7 min을 적용하여 14.8 cm3/min의 실측 MRR을 얻었다. 측면 황삭에서는 3,751 cm3를 79.4 min 동안 제거하여 47.3 cm3/min의 MRR을 나타냈으며, 이후 잔여 등고선 황삭에서는 965 cm3를 87.6 min 동안 제거하여 11.0 cm3/min의 MRR을 나타냈다. 실측 MRR은 이론적 최대 MRR 값의 약 5.8~7.8% 수준이며, 실제 가공에서는 공구의 진입 및 이탈, 공구경로의 방향 전환, 형상에 따른 절삭 영역의 변화, 모서리 구간의 절입량 감소 및 비 절삭 이송 등이 발생하기 때문으로 판단된다. 따라서 이론적 최대 MRR만으로 전체 공정의 생산성을 평가하는 것은 실제 가공 성능을 충분히 반영하기 어렵다.
Comparison of experimental material removal rates
각 가공 방법으로 가공한 실측 MRR을 비교하면, 측면 황삭 실측 MRR 47.3 cm3/min은 등고선 황삭 14.8 cm3/min보다 약 3.2배 높다. 따라서 대형 D63 공구를 이용하여 깊은 축방향 절입과 작은 반경방향 절입으로 대량의 소재를 우선 제거하고, 이후 D32 공구를 이용하여 잔여 형상을 가공하는 방식이 전체 공정의 소재 제거 효율을 높이는 것으로 판단된다.
다만 실측 MRR은 실제 절삭 시간을 기준으로 계산하였으므로 소재 교체, 인서트 교환 또는 작업자 개입에 소모된 시간은 포함하지 않았다. 따라서 실제 생산 현장에서의 공정 효율은 MRR뿐만 아니라 총 공정시간, 인서트 교환시간 및 작업자 개입 시간을 함께 고려하여 평가할 필요가 있다. 이러한 관점에서 측면 황삭 조합 전략은 높은 실측 MRR과 짧은 절삭 시간뿐만 아니라 인서트 교환 및 소재 교체를 통합하여 수행할 수 있다는 장점을 가지므로, 실제 생산공정에서의 종합적인 생산성 측면에서 유리한 전략으로 판단된다.
3.5 인서트 소모량 비교
같은 티타늄 부품과 동일한 재료 제거량 기준에서 등고선 황삭 단독 공정과 측면 황삭 조합 공정에서의 인서트 소모량을 Fig. 5에 정량적으로 비교하였다. 이러한 비교를 통해 같은 부품과 제거 체적 하에서의 공구 소모량을 직접적으로 평가할 수 있다. Fig. 5(a) 등고선 황삭 단독 공정에서는 인서트 4개를 공구에 장착하고 가공한 후 마모된 인서트를 회전해 4회 재사용함으로 황삭 공정 당 인서트 소모량은 1개이다. 한 소재를 5회의 등고선 황삭으로 가공함으로 총 5개의 인서트가 소모되었다.
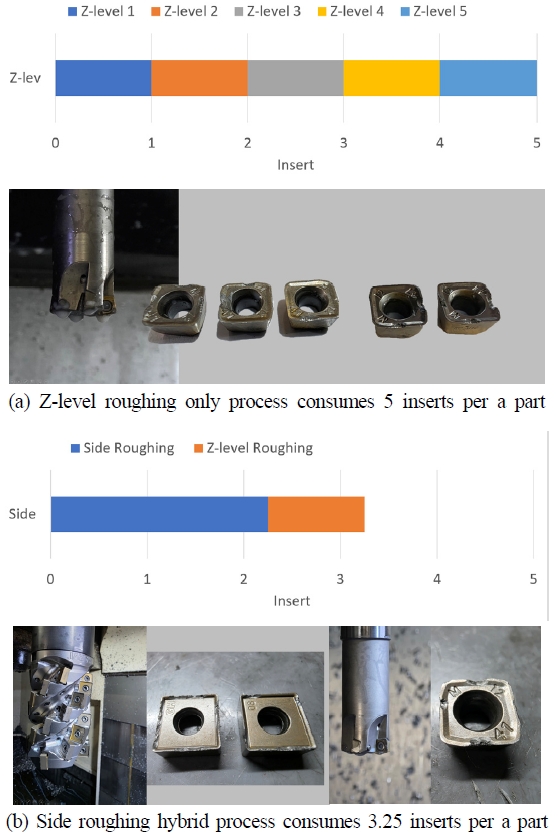
Comparison of insert count for Z-level roughing and Side roughing hybrid strategy normalized by the machined workpiece
Fig. 5(b) 측면 황삭 공정에서는 한 인서트를 회전하고 뒤집어 총 8번 재사용하며, 1회 황삭 공정에서 약 12개의 인서트를 회전함으로 평균적 약 2.25개의 인서트가 소모된다. 추가 등고선 황삭에서 1개의 인서트가 소모되어 총 3.25개의 인서트가 소모되는 것으로 나타났다.
측면 황삭 조합 전략은 등고선 황삭 단독 반복 전략 대비 약 35% 수준의 인서트 절감 효과를 나타낸다. 이러한 결과는 측면 황삭이 초기 대량의 재료 제거를 효율적으로 수행함으로써 추가 등고선 황삭을 1회로 줄일 수 있기 때문이다. 인서트 사용량의 차이는 공정비용 측면에서 중요한 의미가 있다. 측면 황삭 조합 전략은 가공 시간 단축뿐만 아니라 공구 소모 측면에서도 유리해, 티타늄 가공에서 경제성과 생산성을 동시에 확보할 수 있는 효과적인 방법으로 판단된다.
3.6 공구 마모 비교
Fig. 6은 동일한 티타늄 부품 가공에서 등고선 황삭 전용 공정과 측면 황삭 조합 공정에서 사용한 인서트 마모의 대표적인 광학 현미경 이미지를 보여준다. 광학 현미경을 사용하여 주 절삭 날에서 경사면으로 마모 폭을 측정하였으며, 통계적 분석에는 모든 인서트의 평균 마모값과 표준편차를 사용했다. 이 대표 이미지들은 같은 티타늄 부품의 황삭 가공 전략에 따른 마모 분포의 차이를 명확하게 보여준다.
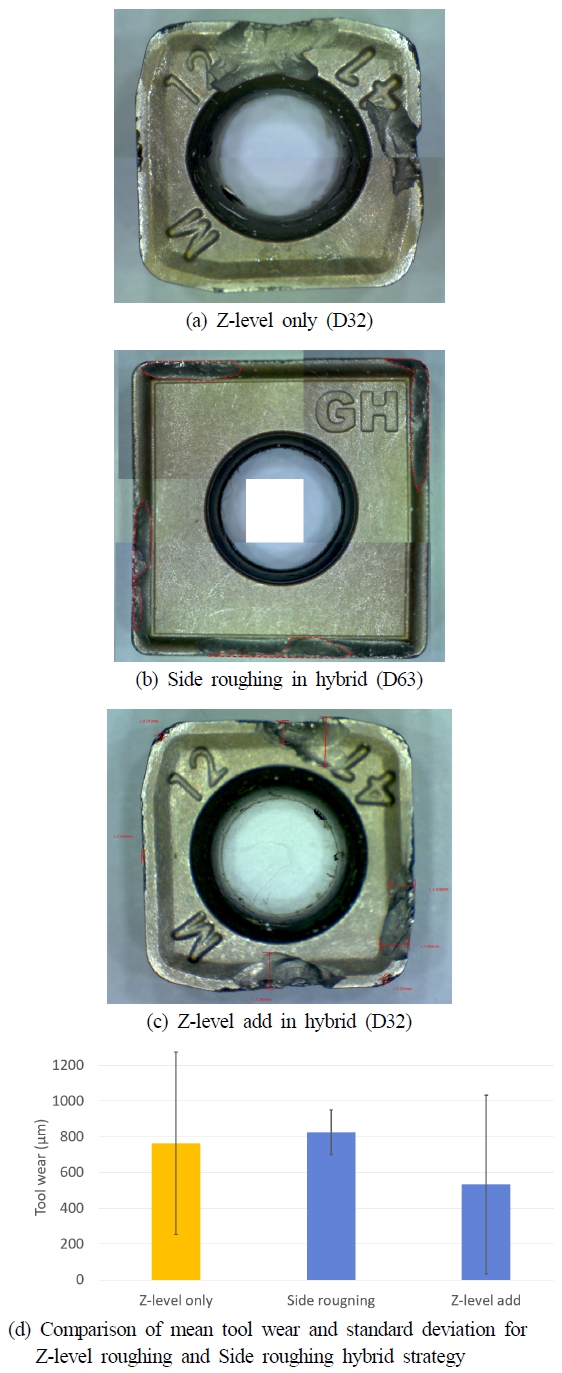
Representative optical microscope images of insert wear after rough machining and comparison of tool wear
Fig. 6(a)는 부품 전체를 등고선 황삭 전용 공정으로 가공할 때 한 부품마다 소모한 5개 인서트의 대표 현미경 사진이다. 네 절삭날을 따라 코팅이 제거되었고 왼쪽과 아래 날은 작은 치핑(chipping)이 발생했고 마모가 집중된 오른쪽과 위쪽 날은 큰 절삭 날 파손(edge fracture)이 확인된다. 이는 절삭 진입 시 충격 하중과 높은 접촉 응력이 집중되기 때문으로 판단된다. 본 연구에서는 이러한 현미경 관찰 결과와 함께 절삭 날의 마모 폭을 측정하여 평균 마모량과 표준편차를 계산하였다. 등고선 황삭 전용 공정에서 인서트 마모는 평균 763 μm 표준편차 510 μm로 나타났다. 인서트 간 마모 편차가 높은 것은 절삭 위치에 따른 반경 깊이 변화 특히 모서리 구간에서의 단속 절삭 및 충격 하중이 날 파손을 발생시키기 때문으로 판단된다.
측면 황삭 커터는 비교적 높은 절삭 부하를 받았으나, 나선 커터 형상과 일정한 반경 방향 가공 깊이 덕분에 인서트 전반에 걸쳐 마모가 균일하게 분포했다. Fig. 6(b) 측면 황삭 공정에서 단위 부품당 2.25개를 사용한 인서트의 마모는 평균 825 μm 표준편차 125 μm로 나타냈다. 표준편차가 작은 것은 일정한 측면 가공 깊이 조건과 함께 모든 날에서 깊고 좁은 칩 브레이커까지만 날이 깨지고 내부로 확대되지 않기 때문으로 판단된다. 반면 Fig. 6(c) 추가 등고선 황삭에서는 반복적인 코너 맞물림과 단속 절삭으로 인해 왼쪽 날에 치핑, 나머지 날은 깨짐이 발생해 큰 편차를 보였다. 추가 등고선 황삭에서 부품 당 1개의 인서트를 소모했고, 인서트의 평균 마모는 533 μm인데 표준편차는 499 μm 크게 나타났다.
Fig. 6(d)는 같은 부품을 각각 등고선 황삭 전용 공구마모와 측면 황삭 조합 공정으로 가공한 경우 공구마모를 그래프로 비교한 것이다. t-검정을 통해서 등고선 황삭과 측면 황삭 마모 평균 사이에는 통계적으로 유의미한 차이가 발견되지 않았다. 즉, 측면 황삭 조합 공정은 등고선 황삭 전용 공정에 비해 생산성이 높고 인서트 사용 개수는 적었지만, 공구 마모 평균 사이에는 통계적으로 유의미한 차이가 발견되지 않아, 우수한 성능을 가지는 것으로 평가된다.
3.7 토 의
본 연구에서는 동일한 티타늄 부품을 대상으로 등고선 황삭 전용 전략과 측면 황삭 조합 전략을 비교하였다. 측면 황삭 조합 전략의 우수성은 정성적인 결과뿐만 아니라 가공 시간, 인서트 소모량, 공구 마모 통계를 포함한 정량적 평가를 통해서도 입증되었다. 측면 황삭 조합 전략은 순수 가공 시간을 45.6% 단축하였으며, 총 공정 시간도 42.1% 감소하였다. 또한 인서트 사용량은 5.0개에서 3.25개로 약 35% 감소하여 생산성과 공구 비용 측면에서 모두 우수한 결과를 나타냈다. 이러한 정량적 지표는 해당 조합 전략이 공구 마모를 줄이면서 가공 생산성을 높인다는 점을 보여준다.
측면 황삭 조합 전략의 가장 큰 장점은 단순한 가공 시간 단축이 아니라 작업자의 개입을 최소화할 수 있다는 점이다. 등고선 황삭은 약 64분마다 인서트를 교환해야 하므로 야간 무인 운전이 어렵고, 실제 작업 로그에서도 작업자가 장비 정지를 인지하고 인서트를 교체하는 시간이 일정하지 않아 대기시간이 발생하였다. 반면 측면 황삭 조합 전략은 소재 교체와 두 공구의 인서트 교체를 동시에 수행한 후 약 3시간 동안 작업자의 개입 없이 연속 가공이 가능하였다. 이러한 차이는 스마트 팩토리 및 야간 무인 생산 환경에서 매우 중요한 장점으로 판단된다.
공구 마모 분석에서도 두 전략의 차이가 확인되었다. 등고선 황삭은 평균 마모량 0.763, 표준편차 0.510으로 나타나 인서트 간 마모 편차가 크게 발생하였다. 이는 공구가 외부에서 내부로 가공하면서 모서리에서 반경 방향 가공 깊이가 최대 50%에서 최소 2 mm까지 반복해 변화하고, 단속 절삭으로 충격이 반복적으로 발생하기 때문으로 판단된다. 반면 측면 황삭 조합 전략에서는 D63 대황삭 커터의 평균 마모는 0.825로 다소 높았지만, 표준편차는 0.125로 매우 낮아 균일한 마모 특성을 나타냈다. 이는 대형 커터의 나선형 절삭날이 절삭력을 여러 인서트에 분산시키고, 일정한 반경 방향 절입 깊이를 유지하여 절삭 부하를 안정적으로 유지하였기 때문으로 해석된다. 이후 D32 공구는 잔여 소재만 제거하므로 평균 마모는 0.533으로 감소하였다.
본 연구는 실제 생산 현장에서 수행된 실증 데이터를 기반으로 두 황삭 전략을 비교하였다는 점에서 의의가 있다. 현장 전문가가 생산성 공구 수명 작업자 개입을 동시에 고려해 양산하고 있는 가공 조건을 활용했으며 최적화 연구는 진행되지 않았다. 향후 연구에서는 실험계획법과 절삭 음향을 적용하여 생산성과 안정성을 동시에 고려한 공정 최적화 연구를 수행할 예정이다.
4. 결 론
본 연구에서는 티타늄 소재의 황삭 가공에 대해 등고선 황삭 전용 전략과 측면 황삭 조합 전략을 비교 분석하였으며, 다음과 같은 결론을 도출하였다.
첫째, 측면 황삭 조합 전략은 D63 공구 측면 황삭이 약 3.2배 높은 소재 제거율로 인해 등고선 황삭 대비 순수 가공 시간은 약 45.6% 짧고 총 공정 시간은 약 42.1% 단축되었다.
둘째, 인서트 사용량 분석 결과, 측면 황삭 조합 전략은 등고선 황삭 반복 공정 대비 약 35%의 공구 소모 절감 효과를 나타냈다.
셋째, 등고선 황삭 공정은 약 64분 주기의 인서트 교체로 인해 반복적인 작업자 개입이 요구되는 반면, 측면 황삭 조합 공정은 약 3시간 이상의 연속 가공이 가능하여 공정의 자동화 및 무인 운전에 유리한 구조를 가진다.
따라서 측면 황삭과 등고선 황삭을 결합한 공정 전략은 티타늄과 같은 난삭재 가공에서 생산성과 공구 소모 측면에서 모두 우수한 실용적인 공정 전략으로 판단된다.
Acknowledgments
이 연구는 산업통상자원부의 발전용 가스터빈블레이드 보수재생AI 자율연속 생산시스템 기술개발(RS-2025-25447257) 및 항공기 곡면 박판 가공용 유니버셜 진공 고정 시스템의 양산성능평가(RS-2026-25543867) 지원을 받아 연구되었음.
References
-
Chae, Y. J., Lim, S. S., Kim, Y. B., Kim, M. K., 2024, Modeling of Hardening Behavior for Titanium Alloy Sheet Considering Strain Rate and Temperature, J. Korean Soc. Manuf. Technol. Eng., 33:6 342-348.
[https://doi.org/10.7735/ksmte.2024.33.6.342]

-
Sur, G., Motorcu, A. R., Nohutçu, S., 2022, Single and Multi-objective Optimization for Cutting Force and Surface Roughness in Peripheral Milling of Ti6Al4V using Fixed and Variable Helix Angle Tools, J. Manuf. Process., 80 529-545.
[https://doi.org/10.1016/j.jmapro.2022.06.016]
-
Park, M. S., Lee, H. H., Yun, W. H., Kim, M. R., 2023, Evaluation of Cutting Performance Based on Tool Orientation during Solid Carbide End-milling of Ti-6Al-4V, J. Korean Soc. Manuf. Technol. Eng., 32:2 92-100.
[https://doi.org/10.7735/ksmte.2023.32.2.92]
-
Chuangwen, X., Jianming, D., Yuzhen, C., Huaiyuan, L., Zhicheng, S., Jing, X., 2018, The Relationships between Cutting Parameters, Tool Wear, Cutting Force and Vibration, Adv. Mech. Eng., 10:1 1687814017750434.
[https://doi.org/10.1177/1687814017750434]
-
Niesłony, P., Grzesik, W., Habrat, W., 2015, Experimental and Simulation Investigations of Face Milling Process of Ti-6Al-4V Titanium Alloy, Adv. Manuf. Sci. Technol., 39:1 39-52.
[https://doi.org/10.2478/amst-2015-0003]
-
Pala, M., Sarma, K. V., Biswal, S., Amudhavel, V., Rao, D. V. G., 2021, Investigation of High-Speed Milling and High Efficiency Milling of Ti6Al4V, Int. J. Adv. Eng. Res. Sci., 8:2 22-28.
[https://doi.org/10.22161/ijaers.82.4]
-
Conradie, P. J. T., Oosthuizen, G. A., Dimitrov, D. M., Saxer, M., 2015, Effect of Milling Strategy and Tool Geometry on Machining Cost when Cutting Titanium Alloys, S. Afr. J. Ind. Eng., 26:3 137-151.
[https://doi.org/10.7166/26-3-1172]
-
Gómez, G., Fernández De Lucio, P., Del Olmo, A., Martínez De Pissón, G., Jimeno, A., González, H., López De Lacalle, L. N., 2021, Comparison between Milling Roughing Operations in Full Slotting Manufacturing: Trochoidal, Plunge and Conventional Milling, IOP Conference Series: Materials Science and Engineering, 1193 012003.
[https://doi.org/10.1088/1757-899X/1193/1/012003]
-
Zhao, J., Liu, Z., Gong, Z., Liu, A., Cai, Y., Wang, B., Song, Q., Liang, X., Zhang, Y., Zhang, Z., Ji, H., 2023, Comparison of Surface Morphology and Tool Wear in the Machining of Ti-6Al-4V Alloys with Uncoated and TiAlN Tools under Dry, Minimum Quantity Lubrication, Flood Cooling, and Low-Temperature Spray Jet Cooling Conditions, Micromachines, 14:6 1263.
[https://doi.org/10.3390/mi14061263]
-
Jeon, J. H., Park, S. B., Jo, D. H., Kim, S. J., 2024, Modeling Expert’s Duplex Milling Condition Settings with Specific Cutting Sound Level Minimization, J. Korean Soc. Manuf. Technol. Eng., 33:5 231-238.
[https://doi.org/10.7735/ksmte.2024.33.5.231]
-
Jo, D. H., Park, S. B., Huh, J. H., Kim, S. J., 2025, Duplex Roughing Tool Selection Via Minimization of Specific Cutting Sound Level, J. Korean Soc. Manuf. Technol. Eng., 34:3 149-156.
[https://doi.org/10.7735/ksmte.2025.34.3.149]
CEO of JAMS Co., Ltd.. He is also leading the Company's Affiliated Research Institute, where he is Developing 5-axis Machining Technology.
E-mail: jhhuh@jamskorea.com
Student in the School of Mechanical and Aerospace Engineering, Gyeongsang National University. His research interests are CNC machining and AI machine learning.
E-mail: kyumin07685@naver.com
Professor in the School of Mechanical and Aerospace Engineering, Gyeongsang National University. His research interests are CAM and CNC machining.
E-mail: sujinkim@gnu.ac.kr