역설계 및 MSLA 적층제조 기반 사출금형 온도 조절기 임펠러의 MRO 프로세스
Abstract
Procuring discontinued parts and maintaining aging machinery is critical to minimizing downtime. This study proposes an on-demand maintenance, repair, and overhaul (MRO) process for a discontinued impeller, a core component of plastic injection mold temperature controllers. Deformed impeller geometry was acquired via an industrial handheld three-dimensional (3D) scanner and reverse-engineered into a 3D computer-aided design (CAD) model. A prototype was fabricated using Masked Stereolithography Apparatus (MSLA) additive manufacturing with high-temperature resistant resin. Dimensional accuracy was verified against the reference CAD model via 3D scanning and best-fit alignment. Precision grinding resolved minor thermal shrinkage deviations in the assembly shaft, securing required tolerances. This strategy integrates 3D scanning, reverse engineering, and additive manufacturing, reducing procurement lead time to under 24 h.
Keywords:
Reverse engineering, 3d scanning, Additive manufacturing, MRO, Scan based inspection1. 서 론
금형 산업은 국가 제조 산업의 근간을 이루는 핵심 뿌리산업으로, 최종 제품의 품질과 생산 효율을 결정짓는 매우 중요한 역할을 수행한다. 특히 플라스틱 사출성형 공정에서 금형 내부의 열적 평형을 제어함으로써, 냉각 사이클 안정화 및 레진의 유동성 확보를 위해 사용되는 사출금형 온도 조절기는 연속적인 양산 공정을 유지하기 위한 핵심 설비다. 장비 내에서 고온의 유체를 순환시키는 원심 펌프의 모터에 부착된 임펠러는 온도 조절기 내부에서 고속 회전 및 열적 부하로 인해 장기간 사용 시 마모와 손상이 발생하는 대표적인 핵심 부품이다.
그러나 중소 제조 현장에서는 장기간 운용에 따른 설비의 노후화 및 설비 제조사의 부품 단종 문제가 빈번하게 발생한다. 도면이 유실되거나 부품 수급이 불가능해진 상황에서, 단순히 파손된 부품 일부로 인해 설비를 신규 설비로 전면 교체하는 것은 막대한 투자 비용과 설비 도입 리드타임이 소요되는 수동적인 사후 대책에 불과하다. 이러한 부품 조달의 지연은 곧 공정 가동 중단을 초래하며 이는 경제적 손실로 직결되므로, 예기치 않은 고장 발생 시 신속하게 부품을 복원하여 공급할 수 있는 수요 기반의 MRO 프로세스 구축이 현장에서 필수적이다.
이러한 도면 부재 및 단종 부품의 대안으로, 대상물의 3차원 형상 데이터를 측정하여 CAD 모델로 재구성하는 역설계(reverse engineering) 기술과 적층제조 기술이 폭넓게 활용되고 있다. 선행 연구들을 살펴보면, 고속상륙정 시뮬레이터 조종간, 자동차 부품, 가스터빈 베인, 항공기 브레이크 패드 등의 형상 복원에 3D 스캐닝과 적층제조가 유효하게 적용된 바 있다. 또한, FDM 및 SLA 등 다양한 적층제조 공정과 소재 특성에 따른 치수 편차 및 수축률을 분석하여 역설계 모델의 정밀도를 향상시키려는 유의미한 연구들이 지속적으로 수행되어 왔다[1-6].
이러한 선행 연구들은 적층제조를 활용한 시제품 제작 및 형상 복원의 기술적 타당성을 입증하였다. 최근 산업 현장에서는 이러한 기초 연구 성과들을 바탕으로, 외형 복원 및 조립성 검증 단계를 넘어 우주, 국방 등 첨단 산업에서 고온・고압의 가혹한 구동 조건에서 연속 작동하는 동적 기계 요소에 역설계 및 적층제조 기술을 직접 적용하려는 실무적 차원의 연구 수요가 점차 증가하고 있다.
본 연구는 기존 역설계 및 치수 검증 연구들의 기술적 성취를 기반으로, 실제 제조 현장의 설비 다운타임 최소화를 직접적인 목표로 하는 ‘수요기반 실증형 MRO 프로세스’를 제안하는 데 목적이 있다.
이를 위해 사출금형 온도 조절기 내에서 장기간 고속 회전 및 열적 부하를 받아 변형된 임펠러를 복원하기 위해 산업용 핸드헬드 3D 스캐너를 활용하여 고 정도의 형상 데이터를 추출하고 파라메트릭 역설계를 수행하였다. 나아가 실제 고온 환경에서의 기능성을 확보하고자, 고내열성 레진을 적용한 MSLA 적층제조 방식으로 부품을 출력하였다. 최종적으로 3D 스캔 데이터 기반 형상 검증을 통해 역설계된 CAD 모델과 적층제조된 시제품의 스캔 데이터 간 치수 정합성을 분석하여 실제 조립 및 구동 가능성을 검증하였다.
2. 실험개요
2.1 복원대상 부품 및 MRO 프로세스 개요
본 연구의 대상 부품은 사출금형 온도 조절기 내부에서 고온의 금형 냉각 라인의 유동을 순환시키는 모터의 냉각용 임펠러이다. 장기간 고속 회전 및 고온 환경에 노출되어 마모와 부분적인 변형이 진행된 상태이다. Fig. 1은 변형된 임펠러 실물을 나타낸다. 도면이 부재한 해당 단종 부품의 신속한 현장 복원을 위해 본 연구에서는 임펠러 부품 3D 스캐닝 데이터 획득 - 파라메트릭 역설계 - MSLA 적층제조 - 3D 치수 검증으로 이어지는 일련의 MRO 프로세스를 수립하고 각 단계를 수행하였다.
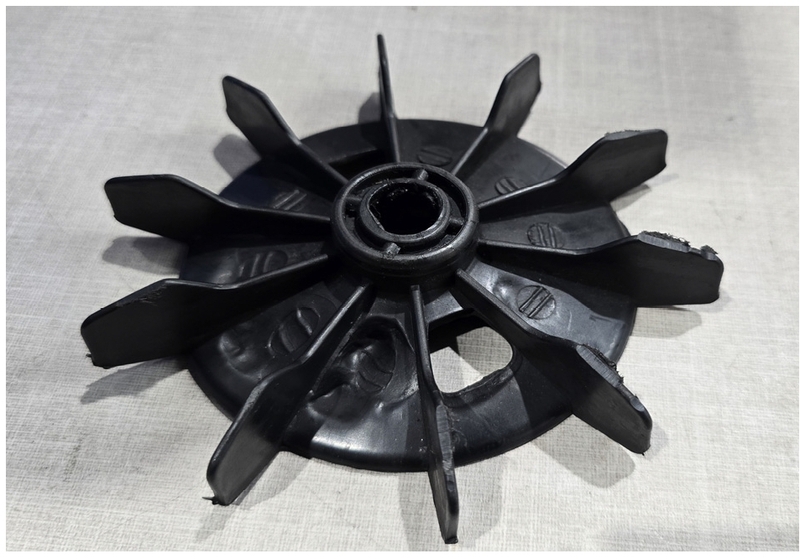
Deformed impeller part
2.2 실험 장비
임펠러의 형상 취득 및 치수 검사에는 기존의 구조광 방식의 스캐너로는 검정색 부품을 스캔하기 어려우며, 다수의 스캐너가 유선 방식으로 이동에 제약이 있어 현장에서 즉시 대응하기 어렵다는 단점이 있었다. Fig. 2와 Table 1은 이를 보완한 무선방식의 블루레이져 핸드헬드 스캐너인 Scantech 사의 Scanology SIMSCAN-E gen2의 형상과 사양이다.
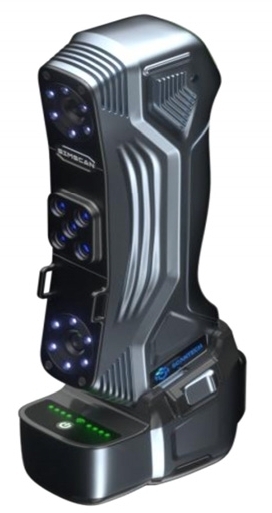
Scanology SIMSCAN-E gen2 3D scanner

Specification of SIMSCAN-E gen2 handheld scanner
3D 스캐닝 및 스캔데이터 편집 및 정합에는 Scantech 사의 산업용 스캐너 브랜드인 Scanology 전용 소프트웨어인 Definsight를 사용하였다.
획득한 3D 스캔 데이터는 포인트 클라우드 데이터로 이루어져 있고, 이를 후가공 하여도, 메쉬로 이루어져 있어, 정밀한 제조에 활용하기 어려우므로, 이를 파라메트릭 CAD 모델로 변환하는 역설계 작업에는 Dassault system 사의 상용 3D CAD 소프트웨어인 Solidworks 환경에서 Quicksurface for Solidworks 모듈을 활용하여 파라메트릭 3D CAD로 역설계하여, Native cad 모델을 확보하였다.
역설계된 CAD 데이터를 기반으로 고온 환경에서 구동 가능한 시제품 제작을 위하여 Formlabs사의 MSLA 방식의 적층제조 장비인 Form4L을 사용하였다. Fig. 3과 Table 2는 사용된 3D 프린터 형상과 장비 사양을 나타낸다.
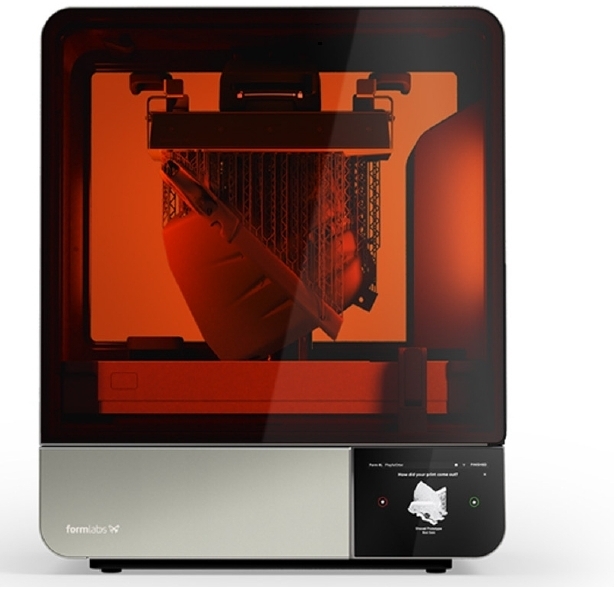
MSLA 3D printer – formlabs form4L
Specification of form 4L MSLA 3D printer
Formlabs사의 전용 슬라이서 소프트웨어인 Preform은 .stp 뿐만 아니라, Solidworks, CATIA 등 다양한 산업군에서 사용되는 상용 3D CAD 소프트웨어의 Native CAD 포맷의 Import를 지원하는 장점이 있다.
복원된 임펠러와 역설계된 CAD 데이터의 치수 검증에는 Hexagon 사의 Geomagic Control X를 사용하였다.
3. 실험방법
3.1 3D 스캐닝 및 데이터 정합
변형된 임펠러 부품의 역설계를 위해 실물 형상을 3D 스캔하였다. 3D 스캔은 실물 형상 데이터를 포인트 클라우드 형태로 수집하며 Fig. 4(a)처럼 고정구와 같은 불필요한 형상 데이터까지 수집된다. 따라서, 임펠러를 스캔한 후, 고정구 파지 점 등 불필요한 데이터를 제거한 후 처음 스캔에서 누락된 형상 데이터를 다회 스캔하여 수집한다. 각 스캔한 데이터는 Fig. 4(b)~(e)와 같이 편집, 페어링, 미세 정렬, 병합의 과정을 거쳐 하나의 병합된 포인트 클라우드로 만든 후, Fig. 4(f)와 같이 메쉬로 변환하여 역설계에 사용할 수 있는 3D 형상 정보로 가공하였다.
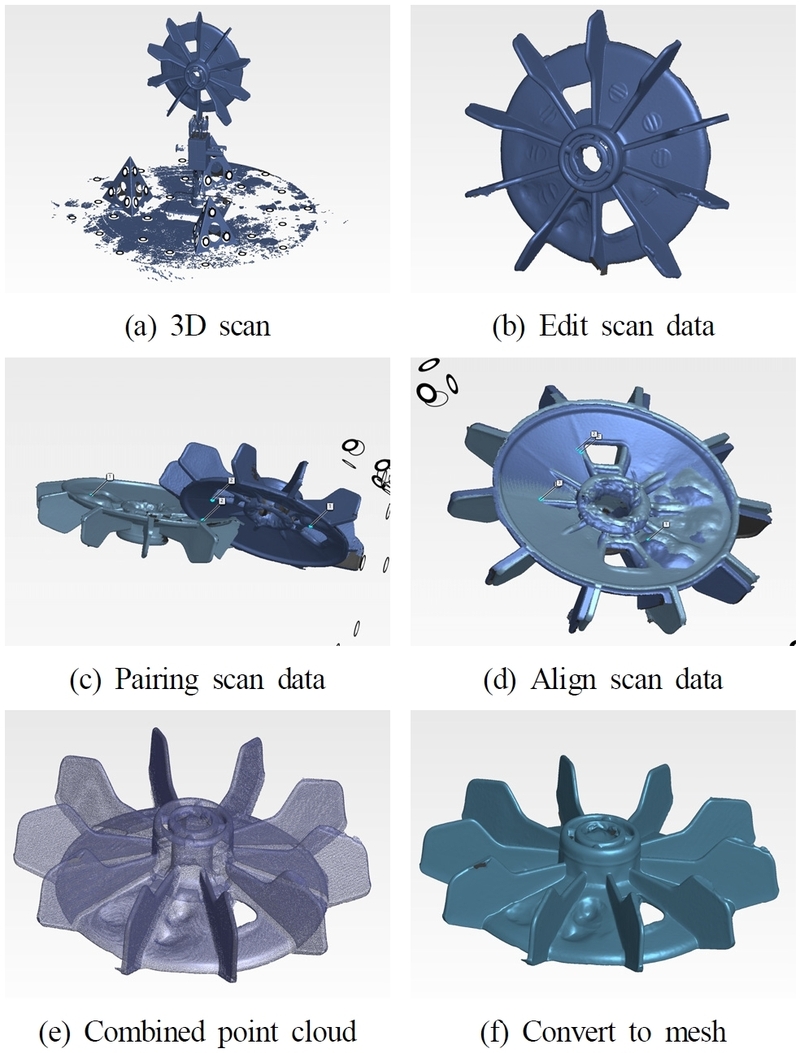
3D scanning process
3.2 파라메트릭 역설계
가공한 메쉬 데이터는 좌표 원점이 임의로 결정되어, 역설계에 바로 활용하기 어렵기 때문에, CAD 소프트웨어에 Import 하여 CAD 좌표계에 정렬하는 과정이 필요하다.
Quicksurface for Solidworks 모듈에는 메쉬 데이터에서 단면 추출, 선, 면 등 원시 요소(primitive) 추출 기능, 메쉬데이터를 모델링 원점 좌표계에 정렬 기능 및 실시간 편차 분석 도구가 포함되어, 파라메트릭 역설계 과정에서 메쉬 데이터와 편차를 분석하며 정밀한 역설계가 가능하다. Fig. 5(a)~(d)는 Definsight에서 가공한 메쉬 데이터의 원점을 Solidworks의 좌표계에 정렬하기 위해, 메쉬 데이터에서 원통형(축), 평면을 추출하고 이를 기준으로 CAD 원점에 정렬하는 과정을 나타낸다.
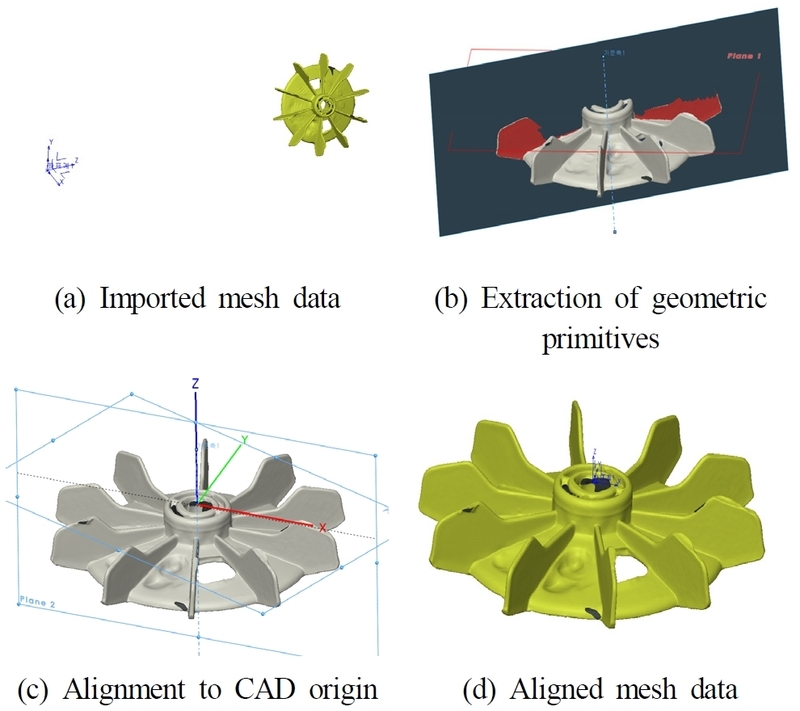
Alignment of mesh data to the CAD coordinate system
원점에 정렬된 메쉬 데이터를 기반으로 역설계를 진행하였다. Fig. 6(a)는 역설계가 완료된 파라메트릭 CAD 데이터를, 6(b)는 메쉬 데이터와의 편차 color map을 나타낸다. 역설계 데이터는 장시간 사용하여 변형이 심한 부분이 있는 플라스틱 사출물인 것을 고려하여, 축과 조립이 이루어지는 부분은 ± 0.05 mm 이내, 전체 형상에 대해서는 ± 0.2 mm 공차를 만족하는 영역 50% 이상을 목표로 진행하였다.
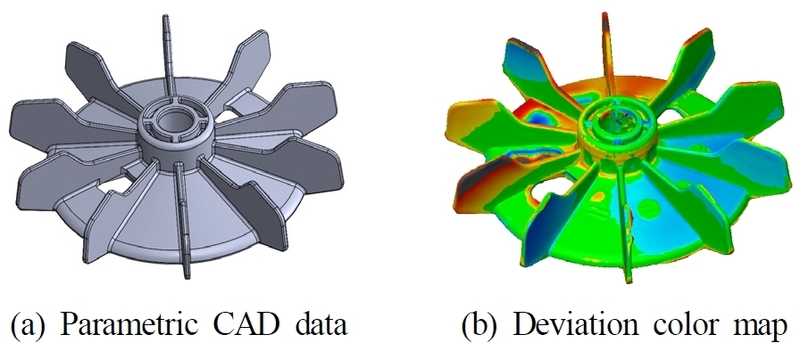
Reverse engineered parametric CAD data and deviation analysis
3.3 MSLA 적층제조
역설계된 3D CAD 데이터를 Fig. 7과 같이 배치하여 적층제조를 수행하였다.
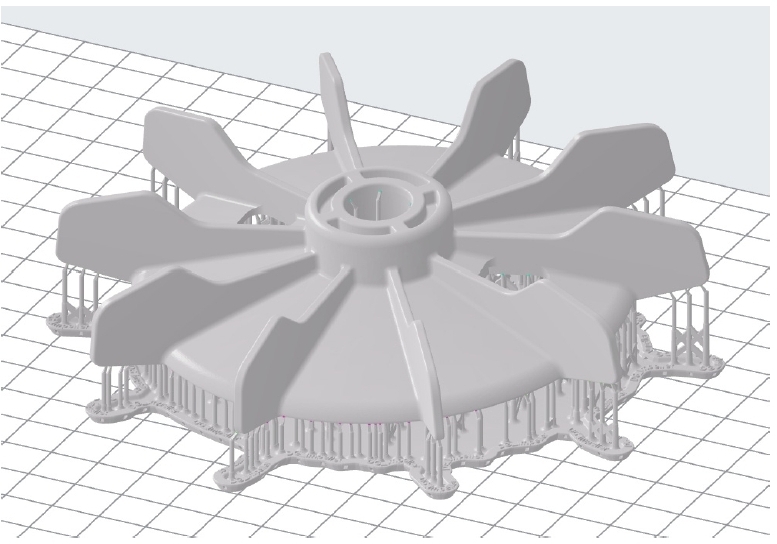
Pre-processing layer preview for MSLA 3D printing
3D 프린팅에 사용된 재질은 Rigid 10k V1.1 레진으로, 고내열, 고강도의 특성을 가지는 엔지니어링 레진이다. 서포트 배치에는 축과 조립이 이루어지는 부분에 서포트가 생기는 경우, 조립에 영향을 미치기 때문에 해당 부분에 서포트 터치 포인트가 생기지 않도록 하였다. Fig. 8은 적층 완료된 임펠러 시제품을 나타낸다.
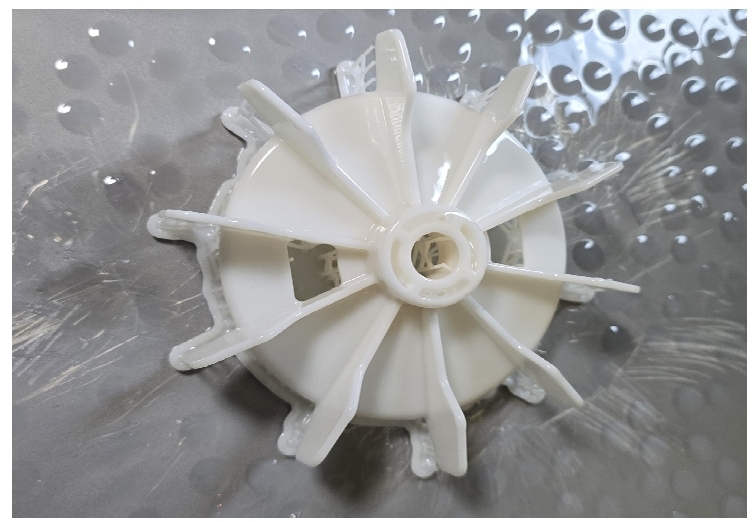
Fabricated impeller prototype using MSLA 3D printing
적층 완료 후에는 표면의 미 경화 레진을 IPA 세척하였으며, 이후 70oC 환경에서 60분간 UV 후 경화를 실시하였다. Table 3은 MSLA 3D 적층 조건을 나타낸다.
MSLA printing parameter
Fig. 9는 서포트 제거 및 UV 후 경화를 거쳐 MRO 현장 적용이 가능한 상태로 완성된 최종 시제품의 실물 사진을 나타낸다.
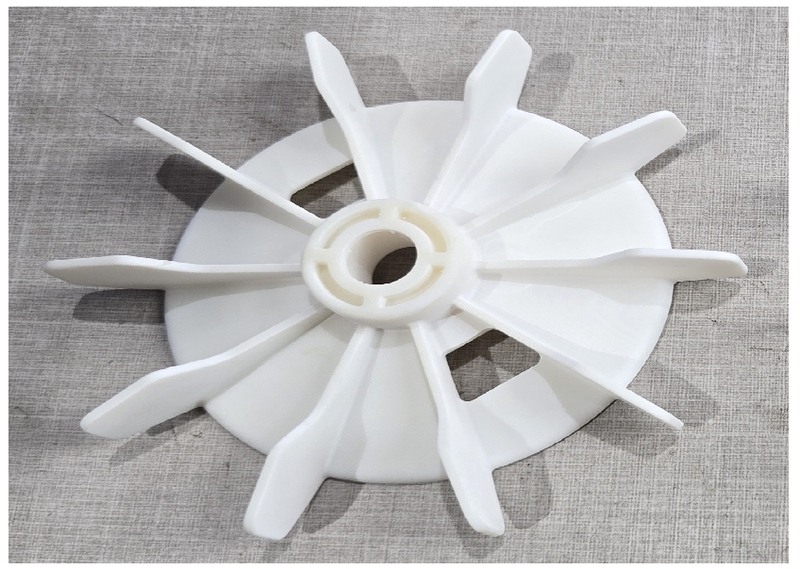
Final post-processed impeller prototype after support removal and post-curing
Table 4는 출력이 완료된 후 60분간 70oC 환경에서 UV 경화가 완료된 Rigid 10k V1.1의 물성 데이터를 나타낸다[12].
Mechanical and thermal properties of post-processed Rigid 10k V1.1 resin
4. 3D 치수 검증 및 평가
MSLA로 제작된 3D 프린팅 임펠러 시제품의 치수 정밀도 및 실제 부품 MRO 프로세스로서 현장 적용 가능성을 검증하기 위해, Geomagic control X를 사용하여 3D 치수 검증을 수행하였다. UV 후 경화 처리가 완료된 임펠러 시제품을 SIMSCAN-E gen2 스캐너로 스캔하여, 검사용 데이터를 획득하였으며, 이를 역설계한 파라메트릭 CAD 모델과 비교 분석하였다.
4.1 데이터 정렬 및 형상편차 분석
효과적인 오차 분석을 수행하기에 앞서, 두 데이터의 좌표계를 일치시키는 과정이 선행되어야 한다. Fig. 10(a)~(c)는 각각 역설계된 CAD 모델, 시제품의 3D 스캔 데이터, 그리고 두 데이터의 기하학적 위치를 일치시키기 위해 최적 맞춤 정렬(best-fit alignment)을 수행한 결과를 나타낸다. 최적 맞춤 정렬은 초기 정렬 후, 표면 형상의 전체 오차 제곱합이 최소가 되도록 3D 데이터 정합을 유도하는 정렬 방식이다.
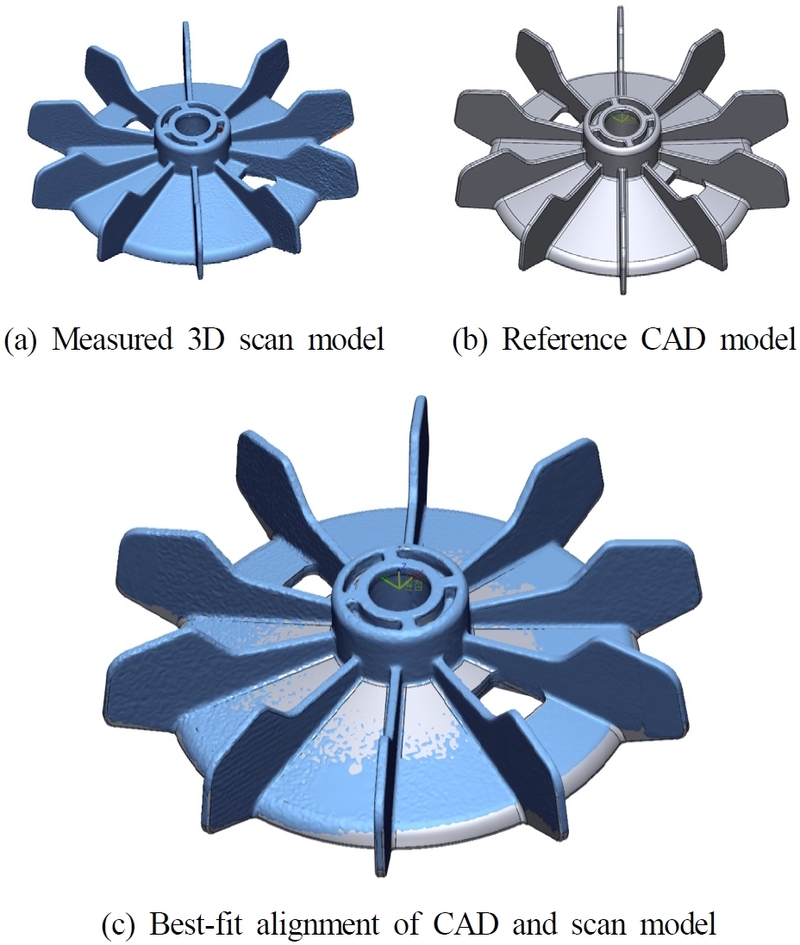
Alignment of reverse-engineered CAD model and 3D scan model
앞서 역설계 단계에서 설정한 전체 형상 허용 공차인 ± 0.2 mm를 기준으로 공차 범위를 세팅하여 분석을 진행하였다. 정렬된 데이터를 바탕으로 분석한 전체 형상의 치수 편차를 Fig. 11과 같이나타내었으며, Fig. 11(a)는 3D compare color map을, 11(b)는 통계적 편차 히스토그램을 나타낸다. 분석 결과, 조립과 무관한 임펠러 블레이드 외곽을 비롯한 일부분에서 허용 공차를 벗어나는 것을 시각적으로 확인하였다. Table 5에 결괏값을 정리하였다.
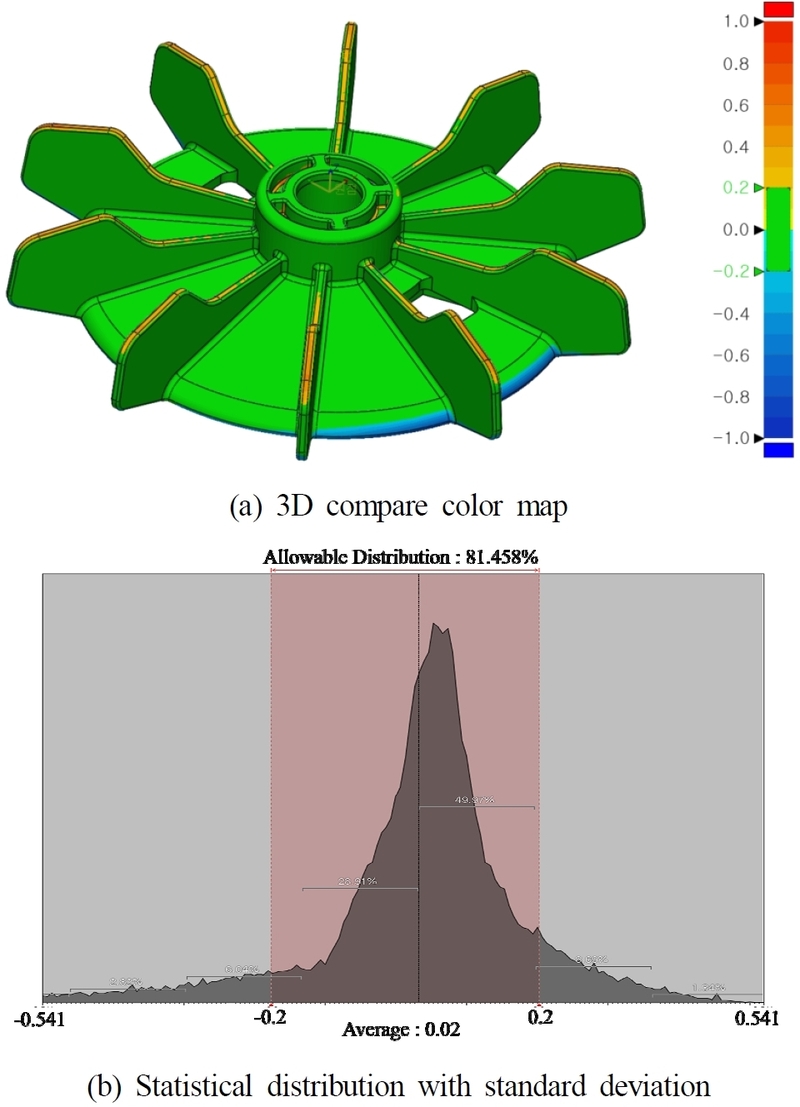
3D dimensional deviation analysis of the fabricated impeller
Statistical results of 3D surface deviation analysis via 3D compare
4.2 조립부 정밀 치수 검사 및 MRO 실증
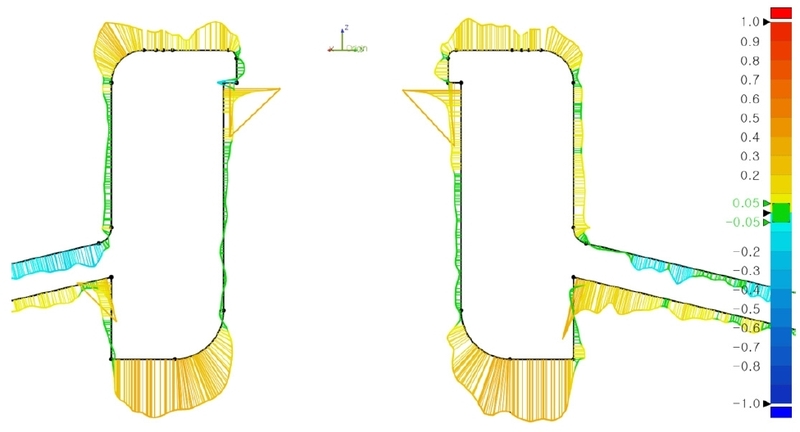
단순 외형 복원을 넘어 실제 사출금형 온도 조절기 펌프 모터 축과의 원활한 조립 및 동적 구동 성능을 확보하기 위해, 가장 엄격한 공차가 요구되는 중심축 샤프트 조립 부위에 대한 2D 단면 편차 분석(2D compare)을 실시하여 Fig. 12와 같이 나타내었다.
Sectional deviation analysis
축 조립부의 목표 허용 공차인 ± 0.05 mm 만족 여부를 검증한 결과, 모터 축과 직접 맞닿는 내경 부위에서 최대 + 0.1 mm 수준의 편차가 발생하여 초기 목표 스펙을 벗어나는 구간이 관찰되었다. 이러한 내경 축소 현상은 MSLA 적층제조 공정 특성상 액상 레진이 레이어별로 경화되면서 수반되는 미세 수축과, 이후 후 경화 과정에서 축적된 열응력 및 수축에 따른 기하학적 변형이 내경 중심부로 집중되었기 때문으로 판단된다. 본 연구에서는 이러한 MSLA 적층 제조 고유의 열수축 한계를 극복하고 실제 현장 MRO 부품으로서의 기능성을 부여하기 위해, 소형 그라인딩 장비를 활용하여 보정 가공을 추가로 수행하였다. 보정 가공은 미세 가공 후 대상물과 조립테스트를 반복하여 현장 맞춤으로 진행하였다. 3D 스캔 데이터 기반의 편차 결과를 바탕으로 내경 면을 보정 가공하여 모터 축과 최종 조립을 수행하였다.
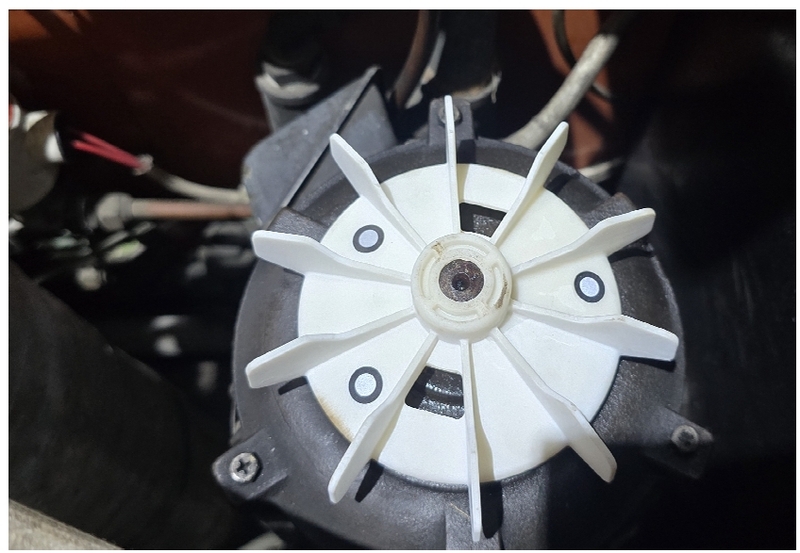
Fig. 13은 사상 가공 완료 후 사출금형 온도 조절기 원심 펌프의 모터 축에 임펠러 시제품이 조립된 실물 사진을 나타낸다. 주목할 만한 점은, 추가적인 연삭 가공을 포함하더라도 부품 단종으로 인해 설비 자체를 교체하거나 역설계 및 발주 후 수 주 이상 소요되던 기존의 조달 방식과 달리, 3D 스캐닝부터 역설계, 적층제조, 후가공 및 최종 현장 장착까지 소요된 전체 리드타임이 24시간 미만으로 측정되었다는 것이다. Table 6은 전 공정에 대한 세부 소요 시간을 정리한 것이다.
Assembled impeller prototype after grinding
Details of lead times for MRO processes
이는 통상적인 사후 정비 체계에서 수 주 이상 소요되던 부품 조달 주기와 비교하여 리드타임을 파격적으로 단축한 결과이며, 중소 제조 현장에서 핵심 부품 단종 시 설비 가동 중단에 따른 막대한 경제적 손실을 최소화할 수 있는 강력한 현장 대응형 프로세스임을 입증한다.
5. 결 론
본 연구에서는 중소 제조 현장에서 빈번히 발생하는 부품 단종 및 설비 고장 문제에 신속하게 대응하기 위한 실증으로, 사출금형 온도 조절기의 핵심 부품인 펌프 모터의 임펠러를 대상으로 3D 스캐닝, 파라메트릭 역설계, MSLA 적층제조 및 정밀 사상 가공을 융합한 수요 기반 실증형 MRO 프로세스를 제안하였다.
먼저 장기간 사용에 따른 마모 및 기하학적 변형이 발생한 실물 임펠러로부터 고정밀 3D 스캐너를 활용하여 포인트 클라우드 데이터를 취득하였으며, 파라메트릭 역설계를 수행하여 부품 고유의 설계 의도가 반영된 Native CAD 모델을 구축하였다. 이렇게 확보된 CAD 데이터를 바탕으로 사출금형 온도 조절기의 고온 구동 환경을 견딜 수 있도록 고내열성 및 고강도 특성을 지닌 Rigid 10k 레진을 MSLA 적층제조 방식으로 시제품을 제조하였다. 이후 Geomagic Control X를 통한 전체 형상 편차 분석을 실시하여 전체적인 형상이 설계 허용 공차인 ± 0.2 mm 이내에 81.458% 분포하여, 표준편차 0.174 mm 및 RMS 오차 0.175 mm를 나타내어 제안된 적층제조 방식의 치수 안정성을 입증하였다.
다만, 적층제조 및 강한 UV 후 경화(post-curing) 과정에서 수반되는 열 수축으로 인해 조립 공차가 요구되는 샤프트 홀 내경 부위에서 + 0.1 mm 수준의 편차로, 설계 허용 공차인 ± 0.05 mm를 만족하지 못하는 것을 확인하였다. 본 연구에서는 이러한 적층제조 공정의 한계를 극복하고 실제 현장 MRO 부품으로서의 기능성을 부여하기 위해 소형 그라인딩 장비를 활용한 정밀 사상 가공을 통해, 실제 모터 축과의 조립 성능을 성공적으로 확보하였다.
최종적으로 본 연구에서 제안한 MRO 프로세스의 단계별 소요 시간을 정량적으로 분석한 결과, 최초 실물 형상 데이터수집부터 최종 현장 조립 가동에 이르기까지 산출된 총 리드타임은 약 8.5시간으로 1일 이내의 초단기 조달 혁신을 달성하였다.
이는 기존의 해외 부품 발주 및 전면 설비 교체 방식 대비 조달 주기를 획기적으로 단축한 결과이며, 예기치 못한 라인 중단 시 제조 현장의 다운타임 및 경제적 손실을 최소화할 수 있는 현장 대응형 프로세스임을 검증하였다.
최종 가공된 임펠러를 실제 사출성형기 온도 조절기에 장착하여 약 1개월간 현장 실증한 결과, 안정적인 운용이 가능함을 확인하였다. 비록, 본 연구에서는 신속 MRO 프로세스에 초점을 맞추었으나, 지속적인 운용상의 장기 내구성 검증에 대해서는 향후 추가적인 연구가 필요할 것으로 판단된다.
Acknowledgments
본 연구는 대전테크노파크에서 지원하는 [2026 뿌리산업 활성화 지원사업]의 성과를 바탕으로 수행되었으며, Scanology (Scantech) 한국 총판 대리점 에이디엠티 주식회사(ADMT Co., Ltd.)의 3D 스캐너 장비 및 스캔 데이터 기반 측정/평가에 대한 기술 지원에 감사드립니다.
References
-
Jeon, J. Y., Kong, J. R., Kim, H. J., 2024, Study on the Dimension Characteristics of Flexible Material TPU95A using Reverse Design and Additive Manufacturing of Automotive Parts, Journal of the Korean Society of Manufacturing Process Engineers, 23:5 28-37.
[https://doi.org/10.14775/ksmpe.2024.23.05.028]

-
No, Y. G., Jung, M. H., Kong, J. R., Kim, H. J., 2023, Study on Reverse Engineering and Metal Additive Manufacturing of Automotive Power Transmission System Components, Journal of the Korean Society of Manufacturing Process Engineers, 22:3 1-8.
[https://doi.org/10.14775/ksmpe.2023.22.03.001]
-
Jung, M. H., Kong, J. R., Kim, H. J., 2022, Study on the Dimensional Characteristics of the Direct Metal Laser Sintering in Additive Manufacturing Process, Journal of the Korean Society of Manufacturing Process Engineers, 21:7 1-9.
[https://doi.org/10.14775/ksmpe.2022.21.07.001]
-
Kong, J. R., Kim, H. J., 2022, Dimensional Characteristics of Impeller Output Using 3D Printers, Journal of the Korean Society of Manufacturing Process Engineers, 21:9 56-62.
[https://doi.org/10.14775/ksmpe.2022.21.09.056]
-
Jung, M. H., Kong, J. R., Kim, H. J., 2021, Dimensional Characteristics of 3D Printing by FDM and DLP Output Methods, Journal of the Korean Society of Manufacturing Process Engineers, 20:1 66-73.
[https://doi.org/10.14775/ksmpe.2021.20.01.066]
-
Jung, M. H., Kong, J. R., Kim, H. J., 2021, Dimensional Characteristics of Hydraulic Actuator Curve based on 3D Printing Filament Materials, Journal of the Korean Society of Manufacturing Process Engineers, 20:1 74-79.
[https://doi.org/10.14775/ksmpe.2021.20.01.074]
-
Hwang, I. K., Kim, H. G., Kim, H. J., Hong, E. H., Woo, Y. H., 2024, Advancement of Go/No-Go Gauge Measurement Using 3D Laser Scanning and 3D Modeling: A Case Study, Journal of Defense Quality Society, 6:2 32-39.
[https://doi.org/10.23199/jdqs.2024.6.2.004]
-
Seong, S. H., Lee, S. B., Kim, H. C., 2023, Manufacturing of Stereolithography-based Liquid Crystal Display Three-dimensional Printer, J. Korean Soc. Manuf. Technol. Eng, 32:1 42-48.
[https://doi.org/10.7735/ksmte.2023.32.1.42]
- Choi, S. I., Lee, G. H., Hwang, D. G., Kim, D. K., Kim Y. J., Park, S. H., 2021, Reverse Design of Gas Turbine Vane, Proc. Korean Soc. Manuf. Technol. Eng. Autumn Conf., 260.
- Park, C. G., Park, M. W., Kim, W. S., Shim, J. Y., 2025, Development of E-SPR FE-Model Using Reverse Engineering Based on Dynamic Property Analysis, Proc. Korean Soc. Manuf. Technol. Eng. Autumn Conf., 248.
- Lim, C. S., 2025, Study on Precision Clearance Design Method Based on Reverse Engineering for Screw Blower Repair, Proc. Korean Soc. Manuf. Technol. Eng. Autumn Conf., 317.
- Formlabs, n.d., Rigid 10K Resin TDS (KO), <https://formlabs.com/kr/materials/?print_technology%5B0%5D=SLA#materialproductlist, >.
Director in Department of Research and Development, Daegyu Precision. His research interests include advanced manufacturing and injection molds.
E-Mail : scv3323@naver.com
Professor in the Department of Robot Mechanics at the Robot Campus of Korea Polytechnic. His research interests include precision mechanical machining and design, systems control.
E-mail: swhan@kopo.ac.kr
Professor in the Department of Precision Mechanical engineering at Daeduk University. His research interests are in the area of the measurement, tire engineering, speaker design and analysis of noise & vibration.
E-Mail : tklee9501@ddu.ac.kr
Senior Researcher in Medical device Development Center, Osong Medical Innovation Foundation(KBIO Health).
E-Mail : inhwanh1@kbiohealth.kr