AI DX FOMs Cycle 기반 제조데이터 표준화와 시계열 분석을 활용한 사출 성형공정의 품질 변동성 예측 연구
Abstract
This study proposes a predictive methodology for quality variability in contact-lens injection molding using the patented “AI DX FOM cycle” framework. To evaluate how early and accurately upstream nonconformity signals (#4000) forecast downstream defects (#3000), field logs were structured into 24 standard data cells and mapped onto a 576-point multidimensional qubit analytical space to formulate a time-series quality variability index (QVt). Empirical validation using 1,388 mass-production batches revealed a 35-min leading time-lag between #4000 operational anomalies and final optical defects, with the QVt forecasting engine achieving high precision. By coupling this predictive warning with multiparameter injection optimization and dynamic tolerance shift control, lens roundness improved to below 2.95 µm and the defect rate decreased from 1.7% to 0.6% (a 64.7% reduction). Consequently, the operational maturity advanced from Lv.2 to Lv.3.5, thus validating the systematic capability of the proposed AI DX FOM framework.
Keywords:
AI DX FOMs cycle, Manufacturing data standardization, FOM-Qubit multi-dimensional analysis Quality variability (QVt), Nonconformity-to-defect prediction, Injection molding process optimization1. 서 론
1.1 연구 배경 및 목적
콘택트렌즈 제조 산업은 인체에 직접 접촉하는 의료기기 특성상 엄격한 치수 정밀도와 광학적 신뢰성이 요구된다. 글로벌 시장의 다변화와 개인 맞춤형 미용・시력 교정 렌즈의 수요 증가는 다품종 소량 생산을 위한 배치(batch) 생산 시스템의 고도화를 강제하고 있다. 배치 생산은 사출 성형, 투명 코팅, 패턴 인쇄, 도수 조립, 탈형 및 분리, 수화, 외관 검사, 실링, 멸균 및 포장에 이르는 복잡한 연쇄 공정으로 구성된다. 공정 간 상호 의존성이 극도로 높은 환경에서는 선행공정의 변동이 후속 공정의 변동이 후속 공정의 대기 및 정체로 전이되며 이는 전체 제조 리드타임과 생산 가시성을 저해하는 치명적인 요소로 작용한다. 최근 플라스틱 사출 성형 제조 현장에서는 제품의 고기능화와 정밀도 요구에 대응하기 위해 센서 데이터를 기반으로 머신러닝 알고리즘을 적용한 품질 예측 모델링 연구가 활발히 진행되고 있다[1]. 특히, 사출 공정 중 발생하는 압력, 온도 등의 시계열 센서 신호를 분석하여 샷(Shot) 간 발생하는 ‘품질 변동성’을 조기에 감지하고 불량을 사전에 분류하는 모니터링 시스템의 구축이 필수적이다. 이에 따라 4차 산업혁명 환경에서 공정 내 유기적인 설비 및 품질 데이터를 통합 관리하기 위한 스마트 공장 운영관리 시스템의 도입이 대두되고 있다[2].
그러나 대다수의 현장에서는 여전히 수기 기록과 파편화된 데이터 수집에 머물러 있어 실제 현장과 시스템 데이터 간의 단절 현상이 지속되고 있다. 예를 들어, 비가동에 기록되는 설비 정지 정보나 불량에 취합되는 사후 불량 통계는 실시간 가동 효율 데이터에 연동되지 못한다. 이로 인해 설비는 정상 가동 준비가 되었으나 필요한 금형의 위치를 파악하지 못해 대기하는 정보 비가동이나, 잉크 점도 및 플라즈마 세기 변동과 같은 ‘공정 미성형 이상’을 조기에 감지하지 못해 대량의 폐기가 발생하는 악순환이 거듭되고 있다. 따라서 제조 현장의 물리적 현상(4M)을 디지털 데이터와 정밀하게 동기화하고, 수집된 시계열 로그를 기반으로 품질 변동성을 사전에 감지・예측하는 운영 지능화 모델의 수립이 매우 절실하다. 제조업의 디지털 전환과 스마트 팩토리 고도화를 위해 표준 제조 시스템 설계 및 분석 체계가 요구되며, 최근 제조 성숙도 진단, Qubit 다차원 분석 및 AI 에이전트 기술을 결합한 AI DX FOMs 사이클 기반의 지능형 스마트 공장 운영관리 방법론이 새롭게 제안되었다.
본 연구의 핵심 연구 질문은 ‘FOMs 기반으로 표준화된 제조데이터를 활용하여 사출 성형공정의 #4000 부적합 신호를 통해 #3000 최종 품질 불량을 얼마나 선행 예측하고 제어할 수 있는가?’이다. 이를 규명하기 위해 ‘AI DX FOMs Cycle’ 프레임워크(100~300번)를 적용하여 FOM-Assist(표준화) → FOM-Qubit(다차원 분석) → QVt(시계열 지수화) → #4000 선행 징후 감지 → #3000 불량 예측 → 공정 최적화로 이어지는 선순환 인과 메커니즘을 실증한다. 세부 연구 목적은 다음과 같다.
① FOM-Assist 데이터 표준화(100번): 이종 제조 로그를 4개 운영코드(#1000~#4000) 및 6M 관리항목과 정합하여 24개 표준 데이터 셀 구조로 규격화한다.
② FOM-Qubit 다차원 분석(200번): 24Code × 4M × 6Items 체계의 576개 분석 포인트를 구축하여 불량의 다차원 전이 경로를 입체적으로 추적한다.
③ 시계열 QVt 기반 불량 선행 예측: #4000 부적합 센서 신호와 #3000 최종 불량 간의 선행 시차(time-lag)를 규명하고 조기 경보 모델의 정확도를 검증한다.
④ 공정 조건 최적화 및 성숙도 진단(300번): 예측 지표와 연계한 사출 제어 파라미터 최적화 및 동적 공차 보정 성과를 검증하고 제조운영 성숙도를 정량 평가한다.
사출 성형기와 금형 내 센서로부터 수집되는 고주파 시계열 데이터는 노이즈, 결측치 및 이상치가 포함될 수 있으므로, FOMs 기반의 데이터 정제 알고리즘으로 제조 데이터의 신뢰도를 확보하였다[3]. 이를 통해 현장 설비 특성을 반영한 4M 데이터의 분석 체계를 구축한다[4].
1.2 프레임워크 및 연구 범위
전체 AI DX FOMs Cycle 구조(100~600) 중 본 연구의 직접적인 분석 범위는 100번 제조데이터 표준화 → 200번 Qubit 다차원 분석 → 시계열 QVt 예측 및 성숙도(300번) 진단 → 400번 AI 의사결정 연계 기반 구축 까지로 한정한다(Fig. 1).
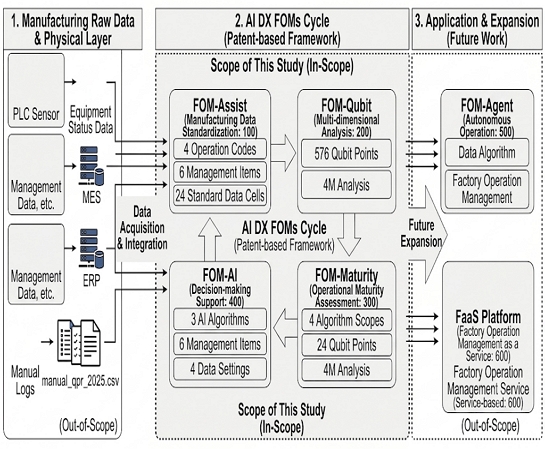
Conceptual architecture of the AI DX FOMs cycle and scope of this study
생산 현장의 다양한 원천 데이터인 입력 1부터 n까지의 이기종 실시간 로그들을 받아들여 생산 수량, 비가동, 제품 불량, 운영 이상 등의 핵심 가동 범주로 자동 분류 및 매핑을 수행하고 최종적으로 정합성이 확보된 정량적 표준을 생성하고, 유기적으로 다차원 통계 및 상관 분석으로 추적함으로써 공정의 불안정성을 선제적으로 예측한다. 본 연구는 이기종 가동 로그를 24개 표준 데이터 셀로 변환하고, 이를 576 Qubit 공간에서 추적하여 #4000 이상 신호로부터 #3000 불량을 사전에 감지하고 최적 공정 파라미터로 피드백 하는 공정 내 닫힌 루프(closed-loop process control)에 집중한다.
2. 관련 연구 및 이론적 프레임워크
2.1 FOM-Assist 기반 24개 표준 데이터 셀
FOM-Assist(100번 표준화부) 모델은 현장 4개 운영코드(#1000~#4000)와 6개 관리항목(man, machine, material, method, factor, cost)을 연계하여 총 24개의 표준 데이터 셀을 산출한다(Table 1). Raw Data Source는 사출 및 조립의 가동 상태를 보여주는 실적 로그(manual qpr), 최종 검사단의 불량 로그(manual reject), 설비 및 가공 상태의 미세 편차 로그(manual abnormal), 비가동 다운타임 로그(manual downtime), 제어 한계 공차 로그(manual limit), 그리고 비용 손실 로그(manual cost)로 구조화했다.

Raw dataset collection, 6M management attributes, and FOM-assist standard data cell mapping scheme
2.2 FOMs 표준 관리 코드 정의 및 4M 데이터 매핑
제조 현장에서 실시간 가동 데이터를 가시화하고 제어하기 위해서는 비정형 이벤트 로그와 상이한 물리 변수들을 통일된 기준으로 규격화하는 작업이 수반되어야 한다. 사출 성형 및 연속 가공 공정에서 수집되는 복잡한 시계열 데이터를 논리적, 정량적으로 모델링하기 위해 제조 운영 상태를 네 가지 표준 코드(#1000, #2000, #3000, #4000)로 변환하여 정의한다(Table 2). 이 표준화 체계는 설비 PLC의 디지털 I/O 신호와 아날로그 센서 데이터, 검사 설비의 판정 로그, 작업자가 생성하는 활동 로그를 결합하여 제조 과정의 부가가치 창출 및 손실 변동성을 직관적으로 구조화한다. 각 코드의 데이터 매핑 메커니즘은 다음과 같다.
FOMs-based process operation data code system and 4M physical signal mapping
① #1000 생산실적(production performance): 투입 자원이 규격 내 양품을 생산하는 직접 유효 가동 상태.
② #2000 비가동(downtime): 셋업, 금형 교체, 자재 대기, 고장 등으로 가동이 정지된 시간적 손실 상태.
③ #3000 불량(defect): 치수/외관 사양 이탈로 인한 폐기(Scrap) 및 재작업 손실 상태.
④ #4000 부적합 / 운영이상(nonconformity): 설비가 가동
중이나 사출 압력, 온도 등 공정 파라미터가 관리 한계를 이탈한 상태 (물리적 불량 #3000의 선행 징후).
2.3 FOM-Qubit 576 다차원 분석 구조
200번 FOM-Qubit 생성부는 현장 문제 원인을 입체적으로 추적하기 위해 식 (1)과 같이 3개 축을 통합한다.
| (1) |
#4000 부적합 미관리 시 18Code × 4M × 6 = 432 Points 축소 적용, 이를 통해 불량 현상을 설비, 파라미터, 원가 손실 관점에서 입체적으로 추적한다.
2.4 연속 제조 공정 및 품질 제어 지점
콘택트렌즈 생산 라인의 전체적인 공정 흐름과 각 단계별 제조 데이터 동기화를 극대화하기 위해 설계된 품질 제어 지점(quality gates)의 레이아웃은 Fig. 2와 같다.
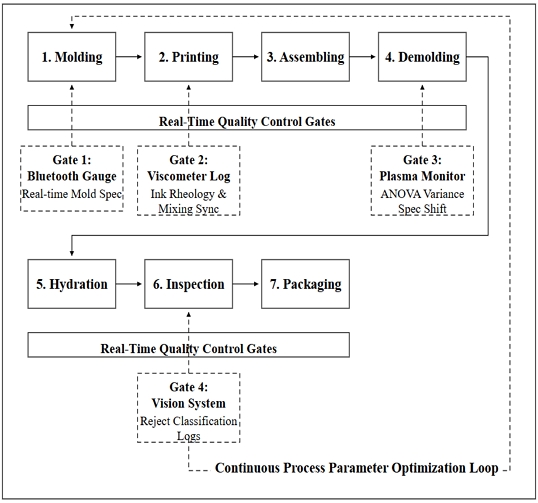
Contact Lens Continuous Manufacturing Process and Quality Gates
Gate 1(molding)은 블루투스 게이지를 통해 금형 규격 데이터를 실시간 계측하여 성형 치수 정밀도를 모니터링한다. Gate 2(printing)는 점도계 로그 데이터를 기반으로 잉크 유변학 및 혼합 동기화 상태를 추적・관리한다. Gate 3(demolding)은 플라즈마 모니터 계측 데이터와 분산분석(ANOVA)을 활용하여 공정 산포 및 규격 이동을 감지하고 탈형 불량을 사전에 선별한다. Gate 4(inspection)는 머신 비전 시스템을 통해 제품 결함 유형을 자동 분류하고 불량 로그를 생성한다.
3. 품질 변동성 예측 및 동적 재고 적정화 알고리즘
3.1 품질 변동성 지수 (QVt) 수학적 모델링
시점 t에서의 실시간 공정 변동성을 수치화하기 위해 식 (2)의 품질 변동성 지수(QVt)를 정률화 하였다. 본 지수는 제조업에서 널리 활용되는 설비종합효율(overall equipment effectiveness, OEE)의 3대 핵심 손실 요소인 품질 손실(불량), 가동 손실(비가동 정지), 성능 저하 손실(물리 파라미터 편차) 이론 구조를 공정 변동성 관점으로 정규화한 복합 품질 지표이다.
| (2) |
여기서 Nreject,t는 시점 t에서의 불량 발생 수, Ntotal,t는 총 생산량, Tdown,t는 이상 비가동 시간, Ttotal,t는 총 가동 시간이다. Φt 공정 매개변수의 물리적 변동 변수로, 본 연구에서는 사출 성형기의 피크 보압력과 사출 시간의 표준화된 편차 및 금형 누적 치수 편차를 나타낸다. W1, W2, W3는 현장 전문가의 평가와 AHP 분석을 거쳐 수립된 가중치 계수로서, ∑ wi = 1.0을 만족한다. 공정 매개변수 변동량 Φt는 사출 압력, 노즐 온도 등 초 단위 시계열 로그에 이동평균 및 지수평활 기반의 추세 변동 알고리즘을 적용하여 산출된다. 가중치 계수 W1, W2, W3는 공정・품질 엔지니어 및 생산 작업자 10인의 이원비교 설문을 기반으로 도출하였으며, 일관성 비율을 검증하여 신뢰성을 확보하였다. W1는 사후 불량률, W2는 이상 비가동률, W3은 물리 매개변수 변동 편차로 설정하였다. 값은 W1=0.40, W2=0.30, W3=0.30, 일관성 비율(CR=0.032<0.10) 이다. 이를 통해 사후 결과 중심의 불량 지표뿐만 아니라 선행 공정 파라미터의 미세 변동이 QVt 지수에 균형 있게 반영되도록 설계하였다. 추출된 시계열 QVt 지수의 차기 변동성을 예측하기 위한 모델은 시간 종속성을 효과적으로 학습하는 Long Short- Term Memory (LSTM) 신경망을 채택하였으며, 입력 윈도우 30개 시점, 은닉층(64-32 노드, Dropout 0.2), Adam 옵티마이저(학습률 0.001, 배치 크기 32) 조건으로 학습을 진행하였다.
3.2 (300번) FOM-Maturity 제조운영 성숙도 평가 모델
24개 표준 데이터 셀의 관리 정합성(Celli 관리 1점, 미관리 0점)을 환산점수(100점 만점)로 산출하여 운영 성숙도를 5단계로 분류한 것이 식 (3), Table 3 이다.
| (3) |
Classification of AI DX FOMs cycle maturity levels (FOM-maturity) and empirical implementation scope
Table 3에서 QVt는 0~1로 정규화된 지수이다. QVt 예측 모델의 정밀도를 정량적으로 검증하기 위해 평균절대오차(mean absolute error, MAE)와 평균제곱근오차(root mean squared error, RMSE)를 평가지표로 정의한다. MAE(0.042)는 평균 4.2%의 오차 수준을 나타내며, RMSE(0.058)와 MAE의 근접성은 극단적 이상 예측 오차가 배제된 높은 예측 신뢰성을 의미한다.
4. 실증 사례 연구
4.1 실증 현장 및 금형 정밀도 개선
사출 성형 공정의 치수 변동을 원천적으로 제어하기 위해 하몰드 Cavity를 탑재하는 Holder 및 Ring core 등 금형 카세트의 정밀 치수 이력을 자산화 하였다. 기존에 작업자가 계측치를 성적서에 수기 작성하고 사후 입력하던 비효율성과 오기입에 의한 데이터 왜곡(human error 비율 약 1.2%)을 전면 해결하기 위해 정밀도의 빌트인 블루투스 다이얼 게이지 계측 시스템을 구축하였다 (Table 4).
Mold dimensional precision & measurement system performance
금형 치수 데이터는 블루투스 정밀 게이지(Gate 1)를 통해 실시간 수집되었다. 계측 데이터의 반복 측정 오차 및 표준편차가 0.3 이내로 관리됨에 따라, 3 기준 최대 치수 편차가 공차 범위를 만족하여 급 초정밀 품질 정밀도가 확보됨을 확인하였다.
5. 실증 결과 분석 및 고찰
5.1 시계열 예측 성능 및 품질 개선 효과
1,388개 양산 배치 데이터를 바탕으로 시계열 분석을 수행한 결과는 다음과 같다.
① 선행 시차(time-lag) 규명: 교차 상관 분석(cross-correlation) 결과, #4000 부적합 파라미터의 QVt 지수가 상승한 후 #3000 외관 결함이 비전 검사기에서 집중 검출되기까지 약 35분 (3배치 시차, peak lag k=3)의 선행 시차를 입증하였다(r = 0.782, p < 0.001).
② 예측 정밀도 및 기존 알고리즘 비교 검증: 시계열 QVt 예측 엔진은 실제 양산 불량 지표 대비 MAE 0.042, RMSE 0.058의 높은 정밀도를 기록하였다. 객관적 성능 검증을 위해 동일 데이터셋에서 통계 시계열(ARIMA), 머신러닝(random forest), 기존 딥러닝(GRU)과 비교한 결과는 Table 6과 같다. 제안한 LSTM 모델은 공정의 비선형 동특성을 가장 잘 반영하여 ARIMA 대비 RMSE 기준 64.8%, Random Forest 대비 44.2%의 오차 감축 효과를 달성하였다.
Performance comparison of time-series forecasting algorithms
③ 치수 및 진원도 개선: 최적 T24 조건 적용 후 Cavity별 사출 두께 표준편차가 1.376 µm에서 0.649 µm로 52.83% 감소하였고, 몰드 최대 진원도 오차는 9.10 µm에서 2.95 µm 이하로 67.58% 개선되었다(Table 7).
Improvement results of injection molding dimensional accuracy and geometric roundness
④ 불량률 감축 및 수율 향상: 사출 압력, 금형 온도, 보압 시간 등 열・유동 공정변수에 기인한 결함이 개선되어 700개 배치당 평균 결함 수량이 12개에서 4개로 감축되어 배치 불량률이 1.7%에서 0.6%로 대폭 감소(64.7% 감소, p < 0.05)하였고 최종 평균 수율은 98.3%에서 99.4%로 향상되었다(Table 8).
Statistical analysis of defect rate and final yield for 1,388 validated batches
5.2 물리적 경시 변화 및 후공정 동적 공차 보정
사출 공정 이후 후속 표면 가공과 시간이 흐름에 따라 고분자 몰드가 수축 및 팽창하는 물리적 메커니즘을 규명하고, 이를 제품 설계 SPEC에 자동으로 상쇄 반영하는 “동적 공차 보정 제어 루프”를 정립하였다. 시간 경과에 따른 수축량(경시 변화) 선제 상쇄는 사출 완료 후 인쇄 및 조립 공정에 투입되기까지 대기 시간 동안 하몰드 깊이가 고분자의 안정화 과정으로 인해 평균 4 µm씩 자연 수축하는 물리적 일관성을 확인하였다. 이러한 경시 수축이 완제품의 중심 두께 편차를 흐트러뜨리는 것을 막기 위해, 상하몰드 깊이 SPEC의 타겟 관리 중심선을 기존 ±0.020에서 수축량을 미리 감안한 -0.005 / -0.015로 미세하게 평행 이동하여 조립 시점에서의 공차를 선제적으로 제어하였다. 화학적 플라즈마 표면 처리에 따른 팽창량 보정은 렌즈의 표면을 친수성으로 개질하기 위한 플라즈마 방전 공정 통과 시, 렌즈의 곡률 반경이 약 0.02 mm (20 µm)씩 팽창하는 정량적 물리 현상을 도출하였다. 또한 설비 분산 분석을 통해 각 설비 챔버(6호기 대 24호기) 간에 최대 0.03mm(30 µm)의 미세 전압 편차(p < 0.01)가 발생하여 품질 변동을 야기함을 규명하였다. 이에 따라, 설비 호기별 압력 변동값과 실시간 연계하여 SPEC 값을 -0.004 / +0.006 범위로 동적 자동 보정함으로써 공정 수율 저하를 선제적으로 차단하였다.
5.3 품질 예측 기반의 경제적 효과 및 ESG 가치
시계열 QVt 예측을 통한 #4000 선행 부적합 감지 및 최적화(T24, 공차 보정) 적용은 공정 내 폐기 및 손실 비용을 대폭 절감시켰다. 원료 폐기 절감(연 0.81억 원), 전력비 절감(연 0.41억 원), 재작업 및 불량 선별 자동화 인력 절감(연 2.40억 원)을 합산하여 연간 총 3.62억 원의 순제조원가 절감 효과를 달성하였다. 아울러, 성형 불량 감소에 따른 사출기 재가동 전력 낭비를 차단함으로써 연간 139,011 kg・CO2eq의 탄소 배출을 저감(소나무 33,679그루 식재 효과)하여 품질 지능화가 친환경 ESG 제조 경쟁력으로 직결됨을 확인하였다.
6. 결 론
본 연구는 ‘FOMs 기반 제조데이터 표준화를 통해 사출 공정의 #4000 부적합 신호로 #3000 최종 불량을 얼마나 선행 예측할 수 있는가?’라는 핵심 연구 질문을 설정하고, AI DX FOMs Cycle을 적용하여 실증하였다. 주요 결론은 다음과 같다.
첫째 (표준화), 100번 FOM-Assist를 통해 이종 현장 데이터를 4개 운영코드와 6M 관리항목으로 결합한 24개 표준 데이터 셀 체계를 구축하여 데이터 신뢰도를 85%에서 95%로 향상시켰다.
둘째 (다차원 추적), 200번 FOM-Qubit을 통해 576개 분석 포인트를 형성함으로써 공정 파라미터 변동이 설비 및 품질 손실로 전이되는 메커니즘을 입체적으로 규명하였다.
셋째 (선행 예측), 공정 간 시계열 교차상관분석을 통해 #4000 사출공정과 #3000 후속공정 간 35분의 유의미한 지연 시차(r=0.782)를 확인하였다. 본 연구에서는 이를 단순 상관성 또는 설비 응답 지연으로 비약하지 않고, 콘택트렌즈 사출 1Shot의 물리적 사이클 타임(초 단위)과 탈형 후 안정화・경화 및 트레이 이송에 소요되는 공정 간 물류 리드타임을 연계하여 분석하였다. 이를 통해 해당 지연이 설비의 물리적 응답 지체보다는 공정 간 재공(WIP) 버퍼 및 물류 흐름에 기인한 동기화 지연임을 구명하였으며, 사출 조건 이상 감지 시 후공정 대응을 위한 최적의 사전 제어 골든타임(lead time window)을 35분으로 특정할 수 있는 실증적 근거를 제시하였다.
넷째 (공정 개선 및 성숙도), 예측 모델과 연계한 T24 최적 사출 및 동적 공차 보정을 1,388배치에 적용하여 불량률을 1.7%에서 0.6%로 64.7% 감축시켰고, 연간 3.62억 원의 원가 절감과 함께 운영 성숙도를 Lv.2에서 Lv.3.5로 격상시켰다.
향후 과제로는 본 연구에서 입증된 공정 내 QVt 선행 예측 모델을 공급망(SCM) 영역으로 확장하여 수율 연동형 동적 안전재고(SSt) 최적화 알고리즘과 결합하고, 생성형 AI 기반의 400번 FOM-AI 및 500번 FOM-Agent 자율제어 엔진으로 고도화할 계획이다.
References
-
Kim, D. H., Hong, J. H., 2022, Prediction of Injection Molding Quality Using Machine Learning, J. Korean Soc. Manuf. Technol. Eng., 31:4 240-246.
[https://doi.org/10.7735/ksmte.2022.31.4.240]

-
Kim, S. Y., 2018, A Case Study of the Introduction of Smart Factory Operation Management (FOM) in the Fourth Industrial Revolution Era, Korean Computers and Accounting Review, 16:1 43-62.
[https://doi.org/10.32956/kaoca.2018.16.1.43]
-
Jang, J. H., Kim, S. R., Kim, J. H., Bae, B. S., Kim, S. Y., 2022, Improved Reliability of Manufacturing Process Data Using FOMs (Smart-Factory Operation Management) Solution, J. Korean Soc. Manuf. Technol. Eng., 31:3 216-223.
[https://doi.org/10.7735/ksmte.2022.31.3.216]
-
Son, K. S., Jang, J. H., Kim, J. H., Kim, S. Y., 2024, A Case Study on the Establishment of SMEs FOM–MES Interworking System for Multidimensional Analysis of 4M Data in Manufacturing Sites, J. Korean Soc. Manuf. Technol. Eng., 33:1 58-68.
[https://doi.org/10.7735/ksmte.2024.33.1.58]
Graduate Student in Department of AI Smart Factory Convergence Engineering, Hoseo University. His research interests include FOM (smart-Factory Operation Management) with AI.
E-mail: worldpdw@samsung.com
Graduate Student in Department of AI Smart Factory Convergence Engineering, Hoseo University. His research interests include FOM (smart-Factory Operation Management) with AI.
E-mail: bigtiger8758@naver.com
Graduate Student in Department of AI Smart Factory Convergence Engineering, Hoseo University. His research interests include FOM (smart-Factory Operation Management) with AI.
E-mail: hskeum@samsung.com
Professor in Department of AI Smart Factory Convergence Engineering, Hoseo University. His research interests include Applications of FOMs (smart-Factory Operation Management) with AI.
E-mail: df2030@hoseo.edu